

Система управления печью полимеризации должна не просто включать нагреватель и отсчитывать время. Она проверяет готовность оборудования, запускает вентиляцию и рециркуляцию, управляет нагревом, поддерживает температурный режим, обрабатывает аварии и завершает цикл в безопасной последовательности. От этой логики зависит повторяемость покрытия и понятность работы для оператора.
Состав шкафа и алгоритм нельзя выбирать отдельно от печи. Газовый и электрический нагрев требуют разных исполнительных устройств и защит, а число зон, вентиляторов, дверей и транспортных механизмов определяет количество сигналов. Поэтому подбор автоматики начинают с функционального описания оборудования и технологического цикла, а не со списка доступных контроллеров.
Что входит в управление печью полимеризации
Управление объединяет несколько задач, которые в простых описаниях часто смешивают.
Технологическое управление ведёт обычный цикл: принимает команду оператора, поддерживает температуру, отсчитывает выдержку, управляет вентиляторами, транспортом и оповещением. Его цель — получить повторяемый режим.
Защитные функции не допускают нагрев при невыполненных условиях и переводят установку в предусмотренное безопасное состояние при отказе. Их нельзя заменять обычным сообщением на экране или программной кнопкой.
Интерфейс оператора показывает состояние печи, этап цикла, температуру, активные разрешения и причину остановки. Хороший интерфейс помогает понять, что происходит, но не позволяет произвольно обходить блокировки.
Регистрация событий сохраняет аварии, действия, изменения рецептов и, если это предусмотрено проектом, значения технологических параметров. Эти данные нужны для диагностики и анализа повторяемости.
Назначение рабочей камеры, нагрева, рециркуляции и изоляции подробно разобрано в статье о том, как устроена печь полимеризации. Автоматика связывает эти узлы в один управляемый агрегат.
Из каких элементов состоит система
Конкретная комплектация зависит от проекта, но функционально можно выделить следующие группы.
| Группа | Примеры элементов | Основная задача |
|---|---|---|
| Измерение | Датчики температуры, положения дверей, подтверждения потока или работы приводов | Передавать системе фактическое состояние печи |
| Управляющее устройство | Температурный контроллер, программируемое реле или ПЛК | Выполнять алгоритм и формировать команды |
| Панель оператора | Кнопки, переключатели, световая индикация или HMI | Запуск, выбор рецепта, отображение состояния и сообщений |
| Исполнительная часть | Контакторы, тиристорные устройства, клапаны, приводы, пускатели вентиляторов | Включать нагрев, вентиляцию, двери и транспорт |
| Защитная часть | Независимый ограничитель температуры, защитные реле, аварийная цепь | Останавливать опасную функцию при нарушении условий |
| Связь и регистрация | Журнал событий, архив параметров, интерфейс линии | Передавать статусы и сохранять историю работы |
Шкаф управления должен учитывать электрические нагрузки, условия установки, охлаждение компонентов, доступ для обслуживания и границы ответственности между изготовителем печи и заказчиком. Простого «блока с таймером» достаточно только для очень ограниченной задачи, если это подтверждено оценкой рисков и документацией оборудования.
Какие сигналы нужны автоматике
Система принимает входные сигналы и выдаёт команды. Перечень формируют по функциональной схеме печи.
К типовым входам относятся:
- температура рабочей камеры и отдельных зон;
- независимый сигнал предельной температуры;
- состояние рециркуляционных и вытяжных вентиляторов;
- положение дверей, заслонок или перегородок;
- готовность нагревательного устройства;
- состояние горелочной автоматики или силовых групп ТЭНов;
- положение тележки или подвесной системы;
- аварийный останов и сигналы внешних защит;
- разрешение от общей линии.
Выходы управляют вентиляторами, ступенями электрического нагрева, запросом тепла для горелки, приводами дверей, заслонок и транспортных механизмов, световой колонной и звуковым оповещением.
Перечень не является готовой схемой подключения. Для газовой печи нужны функции, связанные с горением и безопасной подачей топлива. Для электрической — управление силовыми группами и контроль условий охлаждения нагревателей. Различия конструкций описаны в материалах о газовой печи и её автоматике и о подборе мощности электрической печи.
Как выглядит алгоритм рабочего цикла
Алгоритм — это согласованная последовательность действий и проверок. Его разрабатывают для конкретной конструкции. На функциональном уровне цикл можно представить следующим образом.
1. Проверка готовности
Перед запуском система проверяет, снят ли аварийный останов, закрыты ли необходимые ограждения и двери, доступны ли вентиляторы, датчики и нагрев. Если хотя бы одно обязательное условие не подтверждено, запуск блокируется, а оператор получает конкретное сообщение.
2. Запуск вентиляции и рециркуляции
Сначала включаются механизмы, которые обеспечивают расчётный воздушный поток. Система должна получить подтверждение их работы. Нагрев без рециркуляции может создать локальный перегрев нагревателя, воздуховода или загрузки.
3. Разрешение и включение нагрева
После выполнения разрешающих условий технологический контроллер формирует запрос тепла. В электрической печи подключаются предусмотренные ступени ТЭНов. В газовой системе запрос передаётся горелочной автоматике, которая выполняет собственную безопасную последовательность.
4. Набор температуры
Система выводит камеру на заданный режим. Алгоритм может ограничивать скорость изменения уставки, число одновременно включённых ступеней или мощность отдельных зон. Такие ограничения согласуют с конструкцией печи, энергоснабжением и технологией покрытия.
5. Подтверждение начала выдержки
Датчик воздуха в камере достигает уставки раньше массивной детали. Поэтому момент запуска таймера нельзя назначать без проверки температурного профиля изделия. В одной системе выдержка начинается по условию температуры воздуха и подтверждённой технологической задержке, в другой используется более развитый рецепт или отдельное измерение. Выбранный способ должен быть проверен на типовой загрузке.
6. Поддержание режима
Во время выдержки регулятор управляет нагревом, а система контролирует разрешения и отклонения. Значение имеют не только средняя температура, но и поведение разных зон, работа вентиляторов и отсутствие длительных выходов за согласованные границы.
7. Завершение нагрева
После выполнения рецепта нагрев отключается. Вентиляция или рециркуляция могут продолжать работу по заданной логике для отвода остаточного тепла. Одновременное снятие питания со всех механизмов не всегда является корректным завершением цикла.
8. Разрешение выгрузки
Система сообщает об окончании и, если конструкция это требует, разрешает открытие двери или движение транспорта только после выполнения необходимых условий. Затем цикл возвращается в состояние ожидания.
Этапы должны быть видны оператору. Формулировки «нагрев», «выдержка», «охлаждение» и «ожидание разрешения» полезнее одного общего индикатора «работа».
Температура воздуха и температура изделия
Регулятор обычно получает сигнал от датчика воздуха или рабочего пространства печи. Этот сигнал нужен для управления источником тепла, но сам по себе не подтверждает, что покрытие отверждено.
Технологический режим порошка задаётся для температуры изделия и времени. Чтобы связать показания камеры с реальным металлом, при пусконаладке выполняют температурное профилирование. Датчики закрепляют на характерных точках загрузки и определяют, когда массивные и тонкие участки входят в допустимое окно.
После испытания для конкретной номенклатуры формируют проверенный рецепт: уставку камеры, условия начала выдержки и длительность этапов. Если масса, схема подвески или материал изделия существенно меняются, рецепт нужно перепроверить. Основы такого контроля рассмотрены в статье о полимеризации порошковой краски.
Однозонное и многозонное управление
В компактной печи периодического действия может использоваться одна регулируемая зона. Но даже в ней нужно проверить распределение температуры по объёму и по загрузке.
Длинную проходную печь или камеру с отдельными нагревательными секциями делят на зоны. Каждая зона получает собственный датчик и управляющее воздействие, а общий контроллер согласует их работу. Это позволяет учитывать вход холодных изделий, изменение тепловой нагрузки по длине и особенности воздушного потока.
Число зон нельзя выбирать только по длине корпуса. Учитывают расположение нагревателей, рециркуляционных контуров, проёмов, транспортную скорость и требуемый профиль изделия. Избыточное число зон усложняет шкаф, настройку и обслуживание, а недостаточное не позволяет управлять реальными различиями процесса.
Для многозонной системы важно определить реакцию на отказ одного датчика, вентилятора или нагревательной секции. Продолжение работы остальных зон не всегда допустимо. Решение принимают по риску для загрузки и оборудования.
Рецепты и права оператора
Рецепт хранит параметры для определённой группы изделий и порошкового материала. В него могут входить уставки зон, время этапов, ограничения мощности, работа вентиляции и условия завершения.
Рецепты снижают риск случайной настройки, но только если они проверены и защищены от несанкционированного изменения. Полезно разделять уровни доступа:
- оператор выбирает разрешённый рецепт и запускает цикл;
- технолог меняет технологические параметры в установленных пределах;
- сервисный специалист выполняет диагностику и настройку оборудования;
- параметры защитных функций изменяются только уполномоченным персоналом по документации.
Система должна фиксировать, какой рецепт использовался и какие изменения были внесены. Общий пароль для всех пользователей делает журнал действий малоценным.
Технологическое регулирование и независимая защита
Обычный температурный регулятор поддерживает процесс. Защита от недопустимого перегрева решает другую задачу. Если один и тот же датчик, контроллер и выход одновременно управляют температурой и считаются единственной защитой, единичный отказ может остаться незамеченным.
Поэтому проект рассматривает независимое ограничение температуры, которое отключает нагрев по отдельному каналу и требует предусмотренного подтверждения перед повторным пуском. Конкретная архитектура зависит от оборудования, оценки риска и применимых требований.
Защитная функция должна действовать даже тогда, когда панель оператора или обычный программный алгоритм работают неправильно. Сообщение на HMI помогает диагностике, но не заменяет безопасное отключение.
Основные межблокировки
Межблокировка разрешает действие только после подтверждения необходимых условий. Состав зависит от конструкции, однако при согласовании полезно проверить следующие функции.
| Условие | Зачем контролируется | Возможная реакция системы |
|---|---|---|
| Работа рециркуляционного вентилятора | Тепло должно отводиться от нагревателя и распределяться по камере | Запрет или отключение нагрева |
| Предельная температура | Защита камеры, загрузки и нагревателя от перегрева | Независимое прекращение нагрева и фиксация аварии |
| Положение дверей и заслонок | Режим должен соответствовать предусмотренной конфигурации воздушных потоков | Запрет этапа или управляемая остановка |
| Готовность горелочной автоматики | Газовый нагрев включается только после её разрешения | Блокировка запроса тепла или остановка цикла |
| Состояние силовых групп ТЭНов | Команда нагрева должна соответствовать фактическому состоянию | Авария, ограничение мощности или остановка по принятой логике |
| Работа вытяжной вентиляции | Поддерживается предусмотренный воздухообмен | Запрет нагрева или остановка процесса |
| Положение транспортной системы | Исключается движение при неподготовленном проёме или загрузке | Запрет движения и сообщение оператору |
| Аварийный останов | Оборудование переводится в предусмотренное безопасное состояние | Снятие опасных команд и выполнение безопасной последовательности |
Таблица показывает назначение функций, а не готовый алгоритм. В некоторых авариях вентилятор должен продолжить работу после отключения нагрева. В других ситуациях безопасным решением будет останов. Реакцию определяет проектировщик.
Аварии, предупреждения и диагностика
Не каждое отклонение требует одинаковой реакции. Удобно разделять сообщения на несколько уровней.
Предупреждение сообщает о состоянии, которое пока не мешает циклу, но требует внимания. Например, приближение параметра к рабочей границе или необходимость обслуживания.
Технологическая авария означает, что заданный режим нельзя гарантировать. Система прекращает или приостанавливает цикл, чтобы не выпускать сомнительную партию.
Защитное отключение связано с риском для людей или оборудования и выполняется по предусмотренной безопасной логике.
Сообщение должно указывать конкретный сигнал: «нет подтверждения рециркуляционного вентилятора», а не просто «ошибка 7». Оператору также нужен порядок разрешённого восстановления. Автоматический повторный запуск после устранения сигнала допустим не для всех отказов.
Что полезно сохранять в журнале
Журналирование не обязательно превращать в сложную диспетчерскую систему. Даже базовая запись событий помогает выяснить причину остановки и подтвердить фактический цикл.
Полезно сохранять:
- время запуска и завершения партии;
- выбранный рецепт;
- переходы между этапами;
- температуры зон и состояние нагрева;
- аварии и предупреждения;
- действия по подтверждению аварий;
- изменения параметров и пользователя, который их выполнил;
- остановки вентиляторов и исполнительных механизмов.
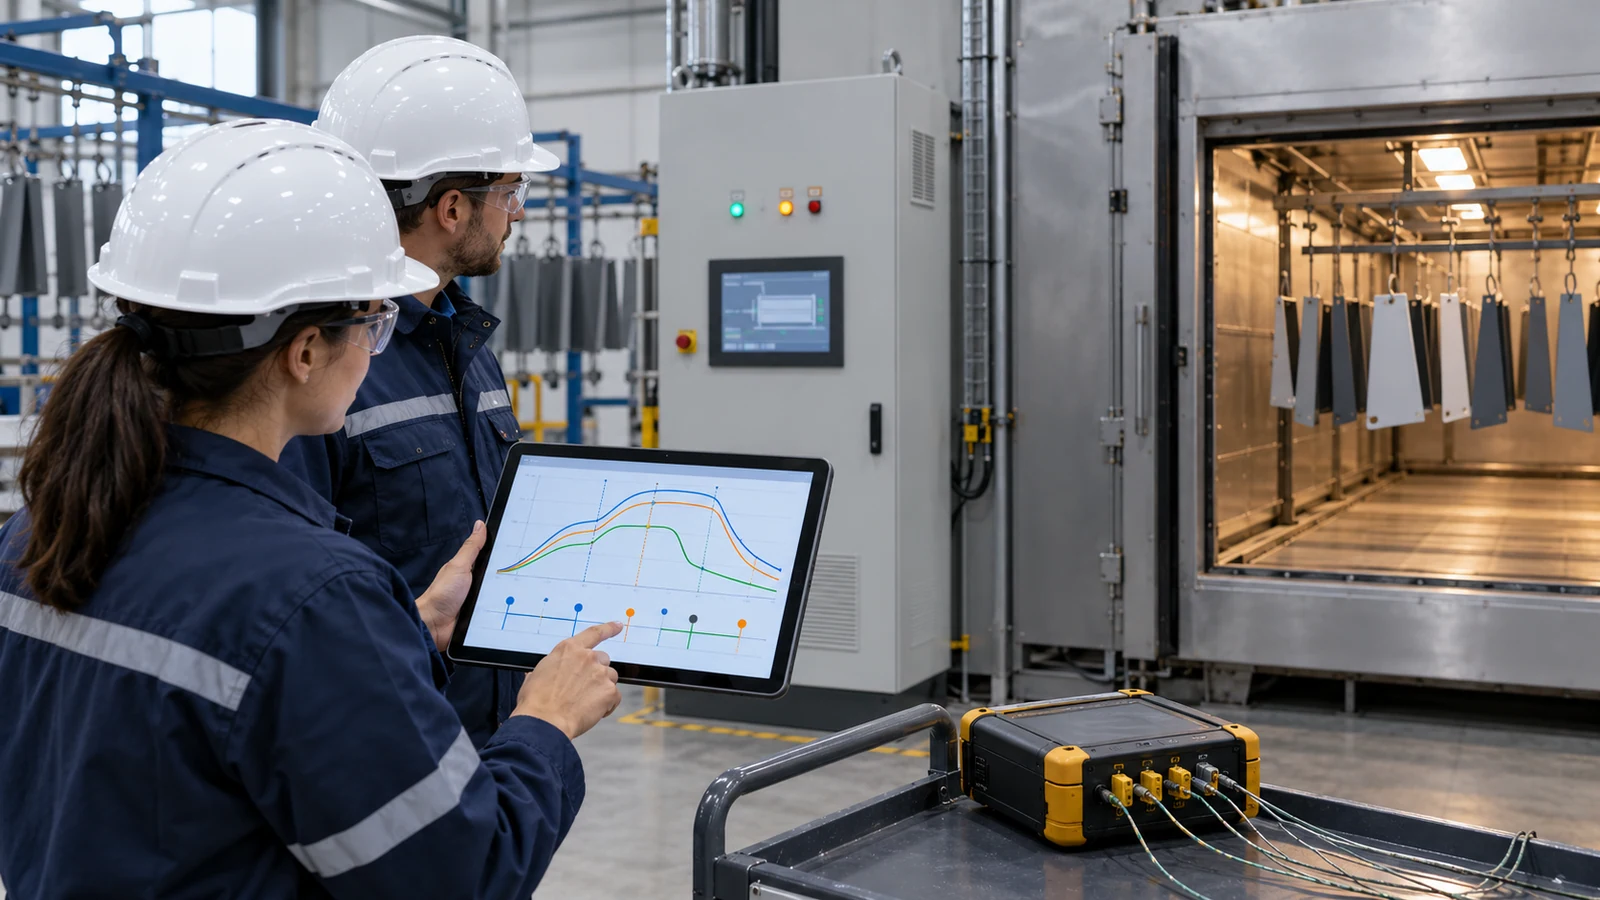
Глубина архива зависит от задач производства. Для оперативной диагностики достаточно истории событий и трендов за согласованный период. Если данные используются как часть системы качества, нужно дополнительно определить хранение, резервное копирование, синхронизацию времени и права доступа.
Интеграция с линией порошковой покраски
В отдельной тупиковой печи оператор может вручную подтверждать загрузку и запуск. В автоматической линии система обменивается сигналами с транспортом, камерой напыления, участком охлаждения и общей диспетчеризацией.
Печь передаёт готовность принять изделие, занятость, состояние цикла и аварию. Транспорт подтверждает положение подвесов, скорость и выполнение перемещения. Команды должны исключать столкновение изделий, открытие проёмов в неподходящий момент и потерю технологического времени.
Границы управления фиксируют до изготовления шкафов: какой контроллер является главным, где формируется рецепт линии, кто управляет скоростью конвейера и как система ведёт себя при потере связи. Связь оборудования в общем процессе описана в статье о составе линии порошковой покраски.
Как подобрать шкаф или комплект управления
Для первичного подбора поставщику передают не только мощность печи. Нужны:
- тип нагрева: газовый, электрический или комбинированный;
- число горелок, групп ТЭНов и температурных зон;
- количество рециркуляционных и вытяжных вентиляторов;
- двери, заслонки, перегородки и их приводы;
- транспортная система и способ загрузки;
- перечень датчиков и исполнительных механизмов;
- требуемые рецепты и уровни доступа;
- необходимость архива, удалённой диагностики и связи с линией;
- напряжение питания, мощности приводов и условия установки шкафа;
- требуемая реакция на основные отказы.
По этим данным формируют функциональную спецификацию, список входов и выходов, алгоритм, состав силовой части и интерфейс оператора. Если шкаф заказывают для существующей печи, дополнительно обследуют установленное оборудование, документацию и фактическую проводку.
Готовый комплект должен соответствовать конкретной горелке, клапанам, вентиляторам и датчикам. Универсальный шкаф без проверки совместимости создаёт риск неправильной последовательности и неясных границ ответственности.
Что проверить при приёмке
До передачи оборудования в работу проверяют не только нагрев до уставки. Программа приёмки должна охватывать:
- соответствие маркировки и схем фактической сборке;
- работу органов управления и аварийного останова;
- каждый входной и выходной сигнал;
- запрет пуска при невыполненных условиях;
- реакцию на моделируемые отказы датчиков и вентиляторов;
- независимое ограничение температуры;
- переходы между этапами цикла;
- сохранение рецептов, событий и трендов;
- восстановление после пропадания питания;
- температурный профиль с типовой загрузкой.
Испытания отказов выполняют безопасными методами по программе изготовителя, а не отключением случайных проводов на работающей печи. Результаты фиксируют в протоколе, а операторов обучают штатному запуску, остановке и действиям при сообщениях.
Частые ошибки
Считать таймер полноценной автоматикой
Таймер не проверяет вентиляторы, двери, нагреватель и защитные условия. Он может быть частью цикла, но не заменяет алгоритм.
Запускать выдержку по одной температуре воздуха
Массивное изделие нагревается позже камеры. Условие начала выдержки подтверждают температурным профилированием.
Показывать все отказы одним индикатором
Без конкретной причины оператор не может быстро и безопасно восстановить работу. Диагностика должна вести к проверяемому сигналу.
Давать оператору доступ ко всем параметрам
Случайное изменение защитной или сервисной настройки может нарушить работу. Права разделяют по ролям.
Не описывать состояние после сбоя питания
Печь не должна бесконтрольно продолжать прерванный цикл. Нужно определить, какие механизмы запускаются, какие команды требуют подтверждения и как маркируется партия.
Проектировать шкаф без фактических исполнительных устройств
Мощность двигателя, тип клапана, способ управления ТЭНами и сигналы готовности влияют на аппаратную часть. Их уточняют до сборки.
Вопросы и ответы
Чем шкаф управления отличается от блока управления печью?
Термины часто используют как синонимы. На практике шкаф может включать контроллер, силовые аппараты, защитные цепи, панель оператора и клеммы для всего оборудования. Небольшой блок может решать только ограниченную задачу. Состав нужно сравнивать по функциям, а не по названию.
Нужен ли ПЛК для любой печи полимеризации?
Нет. Простая печь может работать на специализированных регуляторах и релейной логике, если они обеспечивают необходимый цикл и защитные функции. ПЛК удобен при большом числе сигналов, зон, рецептов, приводов и интеграции с линией.
Можно ли заменить старый щит новым без переделки печи?
Иногда можно, но сначала обследуют датчики, приводы, горелки или ТЭНы, вентиляцию, кабели и защитные устройства. Новый алгоритм должен соответствовать фактической конструкции и документации.
Должна ли автоматика измерять температуру самого изделия?
Не всегда в каждом цикле. Однако режим нужно подтвердить измерением температуры изделия при наладке. Если номенклатура сильно меняется или процесс критичен, проект может предусматривать расширенный контроль.
Можно ли подключить шкаф печи к общей диспетчерской системе?
Да, если заранее определены протокол, перечень данных и правила управления. Удалённая система обычно получает статусы и архив, но опасные команды и защитные функции остаются на локальном уровне.
Следующий шаг
Для подбора автоматики подготовьте тип нагрева, число зон, горелок или групп ТЭНов, перечень вентиляторов, дверей, приводов и транспортных механизмов. Добавьте описание желаемого цикла, рецептов, архива и связи с линией. По этим данным специалисты «Феррум» могут определить состав шкафа управления печью полимеризации и подготовить функциональный алгоритм для конкретного оборудования.