

Полимеризация порошковой краски — это нагрев нанесенного покрытия по режиму, который установил производитель материала. Главный ориентир здесь не показание датчика воздуха в печи, а температура окрашиваемого металла. Только после того, как изделие достигло требуемой температуры, можно корректно отсчитывать время выдержки.
Поэтому универсальное правило вроде «180 °C на 15 минут» применять ко всем порошкам и деталям нельзя. Режим берут из технического паспорта конкретной краски, а способность печи выполнить его проверяют по температурному профилю изделия. Такой подход помогает избежать недополимеризации, лишнего перегрева и нестабильного качества от партии к партии.
Что происходит с порошковым покрытием в печи
После напыления на поверхности детали находится слой сухого порошка. При нагреве частицы размягчаются, расплавляются, растекаются и образуют непрерывную пленку. Для термореактивных составов одновременно развивается химическая реакция отверждения. В результате покрытие приобретает предусмотренные производителем внешний вид и эксплуатационные свойства.
Процесс нельзя оценивать только по тому, что порошок расплавился и поверхность стала гладкой. Визуально сформированная пленка еще не означает, что покрытие полностью отверждено. Для результата важны две связанные величины:
- температура поверхности и массы металла;
- время, в течение которого изделие находится в заданном диапазоне температур.
Если тепла недостаточно, реакция может не завершиться. Если режим превышен, отдельные материалы меняют оттенок, блеск или механические свойства. Допустимое окно определяется рецептурой порошка, поэтому его всегда уточняют по актуальному техническому паспорту материала.
Почему температура воздуха и температура изделия различаются
Датчик печи показывает температуру в точке, где он установлен. Эта величина нужна для управления нагревом, но она не равна температуре каждой детали в загрузке. Воздух может выйти на уставку быстро, а массивное изделие продолжит прогреваться еще значительное время.
На скорость нагрева влияют:
- толщина, масса и теплоемкость металла;
- форма изделия, полости и экранированные участки;
- плотность размещения деталей на подвеске или тележке;
- начальная температура загрузки;
- циркуляция нагретого воздуха;
- расположение изделия относительно каналов подачи и возврата воздуха;
- открывание дверей и подсос холодного воздуха;
- скорость конвейера или длительность цикла тупиковой печи.
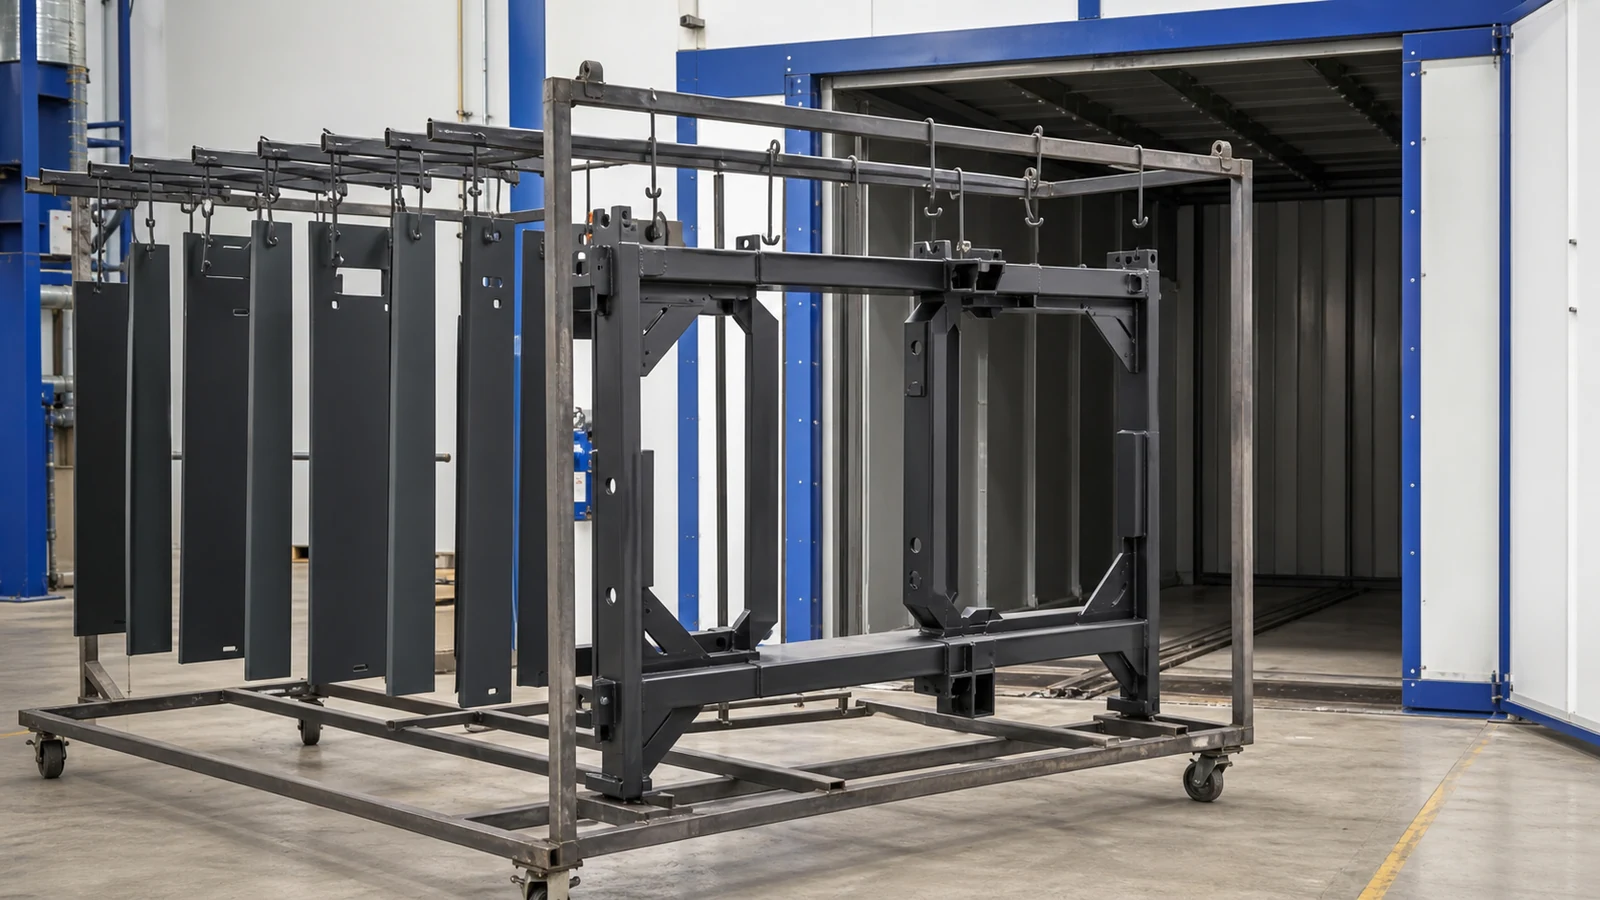
Тонкая панель и тяжелая сварная рама, загруженные одновременно, проходят разные тепловые траектории. Первая быстро достигает температуры полимеризации, а вторая еще прогревается. Если завершить цикл по показанию воздуха или по самой легкой детали, массивное изделие может получить недостаточную выдержку.
Как читать режим полимеризации в техпаспорте порошка
В техническом паспорте порошковой краски обычно указывают несколько допустимых сочетаний температуры изделия и времени выдержки. Например, материал может иметь разные режимы при более низкой и более высокой температуре. Это не произвольные настройки печи, а подтвержденное производителем окно отверждения.
При работе с документом важно проверить:
- Для какой серии и конкретного продукта приведены данные.
- Относится ли температура к металлу, подложке или воздуху в печи.
- Какое минимальное время требуется после достижения изделием заданной температуры.
- Есть ли верхняя граница температуры или времени.
- Предусмотрены ли особые условия для толщины слоя, цвета, повторного покрытия или типа основания.
Режим нельзя переносить с одной серии порошка на другую по сходству названия или цвета. При смене поставщика, рецептуры или партии материала технологическую документацию проверяют заново.
Прогрев и выдержка — разные части цикла
Полный цикл в печи состоит как минимум из прогрева и выдержки. Сначала изделие получает тепло и приближается к рабочей температуре. Затем начинается период, в течение которого температура металла остается внутри допустимого окна полимеризации.
Если техпаспорт требует выдержку 10 минут при заданной температуре металла, эти 10 минут не следует автоматически отсчитывать с момента закрытия двери, входа подвески в печь или достижения уставки воздухом. Начало отсчета подтверждают по фактической температуре контрольной точки на изделии.
Для периодической печи к этим этапам добавляются загрузка, закрытие дверей, восстановление температуры после загрузки, выгрузка и подготовка следующей партии. Для проходной печи общий тепловой цикл связан с длиной зон и скоростью конвейера. Поэтому одинаковое время нахождения внутри оборудования еще не гарантирует одинаковую выдержку металла.
Что показывает температурный профиль
Температурный профиль — это запись изменения температуры во времени в нескольких характерных точках изделия и печи. Для измерения к деталям крепят термопары, подключенные к регистратору. Система проходит полный производственный цикл вместе с загрузкой или используется по принятой на предприятии методике.
Точки выбирают так, чтобы увидеть термически разные участки:
- тонкий и быстро нагревающийся элемент;
- наиболее массивную часть;
- внутреннюю или экранированную поверхность;
- верх и низ загрузки;
- переднюю, среднюю и заднюю часть тележки либо подвески;
- зоны, где ранее появлялась нестабильность покрытия.
Количество термопар определяют не формально, а по разнообразию изделий и загрузки. Одна точка на удобной тонкой поверхности не показывает, что происходит с тяжелым узлом или деталью у края потока.
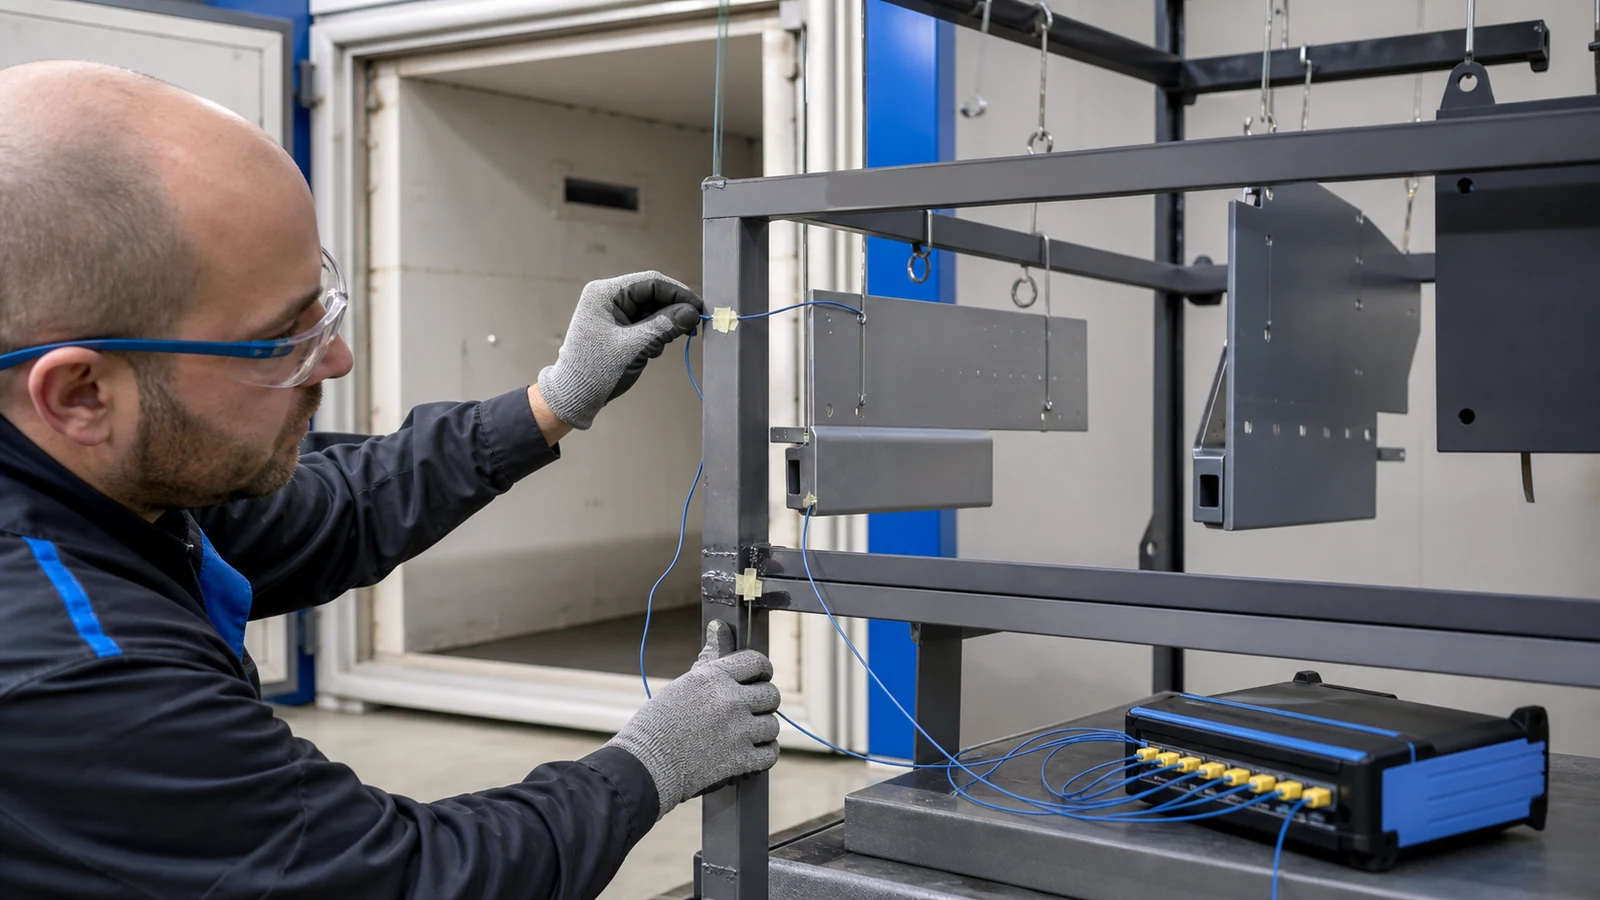
По графику оценивают скорость прогрева, момент входа каждой точки в требуемый диапазон, фактическую выдержку, максимальную температуру и равномерность нагрева. Профиль следует снимать при условиях, близких к реальному производству: с обычной загрузкой, рабочими подвесами, выбранной скоростью конвейера и штатными настройками вентиляции.
Инфракрасный пирометр удобен для оперативной проверки доступной поверхности после выхода детали, но не заменяет профиль. Его показания зависят от коэффициента излучения, состояния поверхности, расстояния и времени между выгрузкой и измерением. Кроме того, прибор не восстанавливает всю историю нагрева и не показывает температуру скрытых участков.
Какие параметры необходимо контролировать
| Параметр | Что он показывает | Как использовать результат |
|---|---|---|
| Температура воздуха | Состояние тепловой среды в точке датчика | Управлять нагревом и отслеживать стабильность работы печи |
| Температура металла | Реальный нагрев окрашиваемого изделия | Определять вход детали в окно полимеризации |
| Время выдержки | Длительность нахождения металла в заданном диапазоне | Сопоставлять с техпаспортом порошка |
| Максимальная температура | Возможный перегрев отдельных зон и легких деталей | Проверять верхнюю границу допустимого режима |
| Разброс между точками | Равномерность прогрева загрузки | Корректировать размещение, циркуляцию, скорость или длительность цикла |
| Скорость конвейера | Время прохождения зон печи | Настраивать производительность без потери необходимой выдержки |
Контрольные параметры должны быть связаны между собой. Повышение уставки воздуха не является полноценным способом компенсировать короткую печь, перегруженную подвеску или слишком высокую скорость конвейера. Легкие детали при этом могут перегреваться, а массивные — все равно не получать нужной выдержки.
Признаки отклонений и порядок проверки
Недостаточная или избыточная полимеризация может проявляться по-разному. Отдельный дефект редко указывает только на одну причину, поэтому диагностировать процесс нужно последовательно.
| Наблюдение | Возможная связь с режимом | Что проверить в первую очередь |
|---|---|---|
| Низкая твердость, слабая стойкость покрытия | Изделие не набрало необходимую температуру или выдержку | Техпаспорт порошка и профиль на массивной точке |
| Сколы или неудовлетворительная адгезия | Возможна недополимеризация, но также ошибки подготовки поверхности | Профиль, подготовку металла, толщину слоя и заземление |
| Изменение оттенка или пожелтение | Возможен перегрев или слишком долгая выдержка | Максимальную температуру и время в горячей зоне |
| Отличие блеска между партиями | Возможны разные тепловые циклы, толщина слоя или свойства порошка | Повторяемость загрузки, профиль, нанесение и материал |
| Разный результат на тонких и массивных деталях | Различная скорость прогрева | Разнести изделия по рецептам или скорректировать цикл |
Начинать лучше не с изменения уставки, а с проверки исходных данных: правильного материала, его технического паспорта, фактической толщины слоя, подготовки поверхности и зарегистрированного температурного профиля. Только после этого можно обоснованно корректировать время, температуру, загрузку или движение воздуха.
Как печь и система управления влияют на повторяемость
Печь полимеризации должна не просто достигать высокой температуры, а равномерно передавать тепло изделиям в рабочей загрузке. На результат влияют мощность нагрева, теплоизоляция, схема циркуляции, геометрия каналов, герметичность дверей, расположение датчиков и алгоритм регулирования.
В тупиковой печи оператор работает с отдельными партиями. Здесь особенно важны повторяемая масса загрузки, порядок размещения изделий, восстановление температуры после открытия двери и выбор рецепта цикла. В проходной печи параметры связаны со скоростью конвейера и распределением тепла по зонам. Такая схема удобна для стабильного потока, но требует согласования печи с остальными участками комплексной линии порошковой окраски.
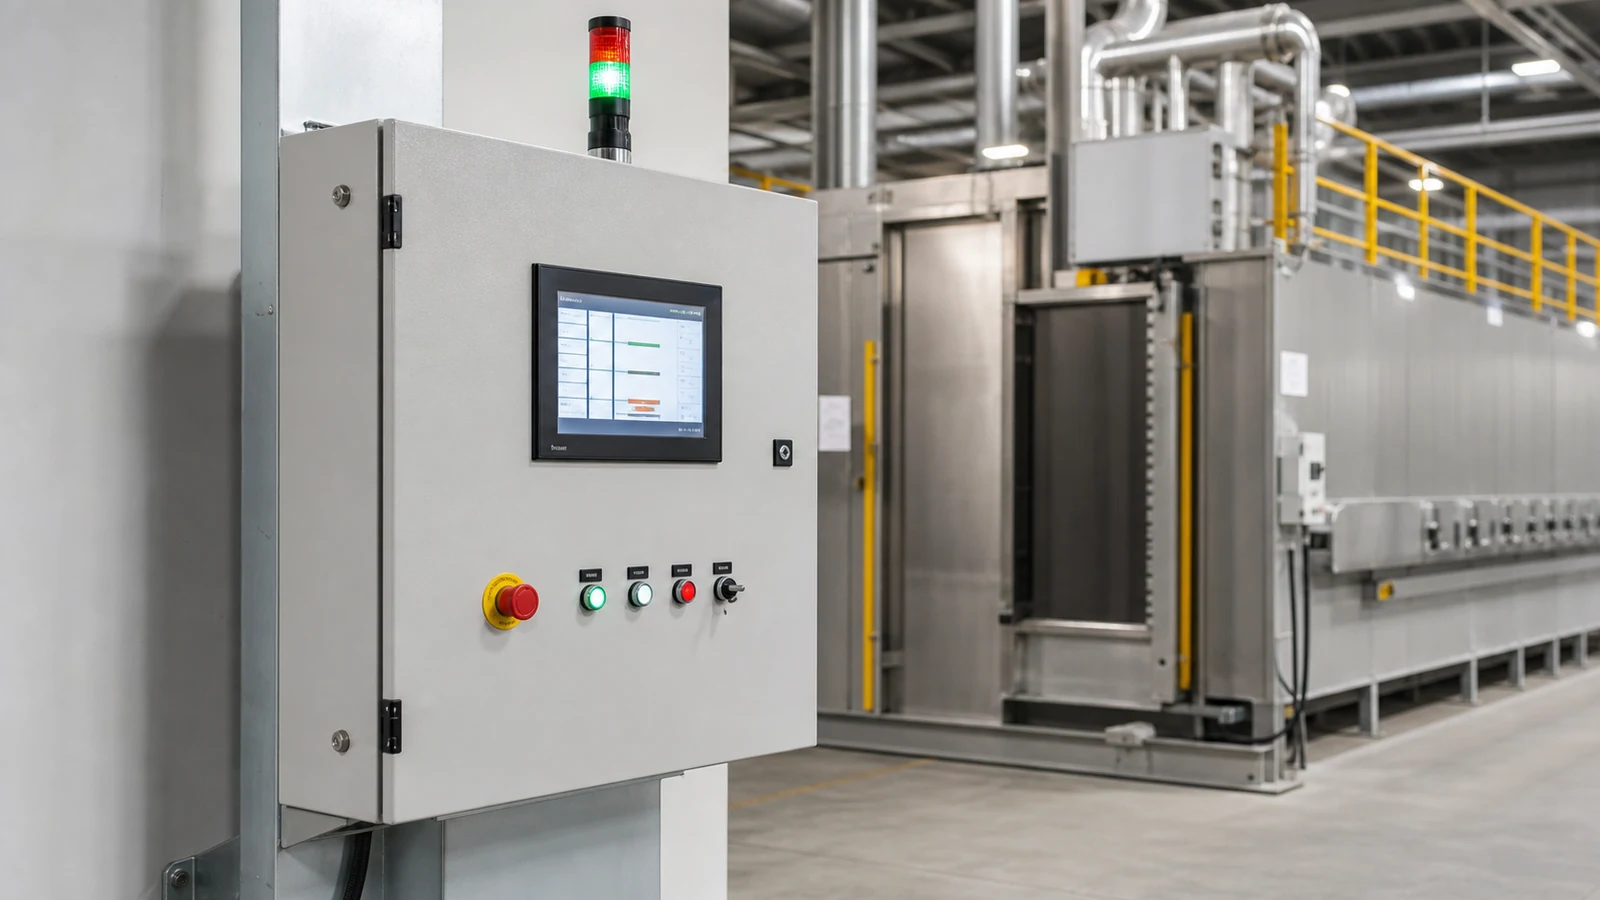
Шкаф управления помогает поддерживать заданные параметры, отображать состояние оборудования и реализовывать предусмотренные проектом блокировки. Если предприятие работает с разными группами изделий, полезно заранее определить, какие рецепты и технологические параметры должны храниться в системе. Конкретный состав функций согласуют при проектировании; сама автоматика не исправляет неверно выбранный режим или хаотичную загрузку.
Как настроить режим для новой детали
Практическая последовательность выглядит так:
- Получить актуальный технический паспорт порошка и определить допустимое окно полимеризации.
- Сформировать типовую производственную загрузку, включая самые тонкие и массивные изделия.
- Выбрать контрольные точки и надежно закрепить термопары на металле.
- Провести полный цикл со штатными настройками печи.
- Сопоставить профиль каждой точки с требованиями производителя порошка.
- Скорректировать температуру воздуха, длительность цикла, скорость конвейера, размещение или массу загрузки.
- Повторить измерение и подтвердить результат контрольными испытаниями покрытия.
- Зафиксировать утвержденный рецепт и условия, при которых он действует.
Режим стоит перепроверять после изменения номенклатуры, массы партии, подвесов, скорости линии, схемы циркуляции, ремонта нагревательной системы или перехода на другой порошок. В производственном регламенте полезно разделить ежедневный контроль параметров и периодическую проверку профиля.
Какие данные нужны для подбора печи полимеризации
Печь выбирают не по номинальной температуре и внешним габаритам камеры. Чтобы рассчитать рабочий цикл и согласовать оборудование с производительностью, необходимо подготовить:
- чертежи или максимальные габариты изделий;
- материал, толщину стенки и массу одной детали;
- максимальную массу одновременной загрузки;
- выпуск за смену и желаемый такт;
- способ транспортировки и размещения изделий;
- технические паспорта используемых порошков;
- доступные энергоносители и ограничения площадки;
- требования к автоматизации и регистрации параметров;
- сведения о сочетании тонких и массивных деталей в одной партии.
Если участок создается целиком, дополнительно учитывают взаимное расположение подготовки, нанесения, печи, охлаждения и транспорта. Общая логика комплектации разобрана в статье «Какое оборудование нужно для порошковой покраски».
Компания «Ignitex» проектирует печи и линии под заданную номенклатуру и производственный процесс. Для предварительного обсуждения передайте габариты и массу изделий, массу загрузки, требуемый выпуск и техпаспорт порошковой краски. Эти данные позволяют обсуждать режим нагрева, компоновку оборудования и состав комплекта управления предметно, а не по универсальной схеме.
Частые вопросы
С какого момента отсчитывать время полимеризации?
С момента, когда контролируемая поверхность изделия достигла указанной в техпаспорте температуры, если производитель порошка не задал другой способ расчета. Время нахождения детали в горячей печи и время выдержки металла — не одно и то же.
Сколько термопар нужно установить?
Столько, чтобы охватить термически разные точки загрузки: тонкие и массивные элементы, закрытые зоны, края и центр партии. Единого числа для всех изделий нет. Схему измерения определяют по геометрии, массе, способу подвески и конструкции печи.
Можно ли заменить температурный регистратор пирометром?
Пирометр подходит для быстрой локальной проверки поверхности, но не записывает полный цикл и не показывает историю нагрева скрытых или массивных участков. Для подтверждения режима нужен температурный профиль с датчиками на изделии.
Можно ли ускорить процесс, повысив температуру воздуха?
Только после оценки профиля и допустимого окна конкретного порошка. Простое повышение уставки может перегреть легкие детали и не решить проблему прогрева массивных. Сначала следует определить реальное узкое место: мощность, циркуляцию, загрузку, длину печи, скорость конвейера или выбранный рецепт.
Главное
Корректная полимеризация определяется сочетанием температуры металла и времени выдержки по техпаспорту порошковой краски. Температура воздуха служит параметром управления печью, но не подтверждает результат сама по себе. Температурный профиль переводит настройку из предположений в измеряемый процесс: показывает прогрев разных участков, фактическую выдержку и запас до границ допустимого режима.