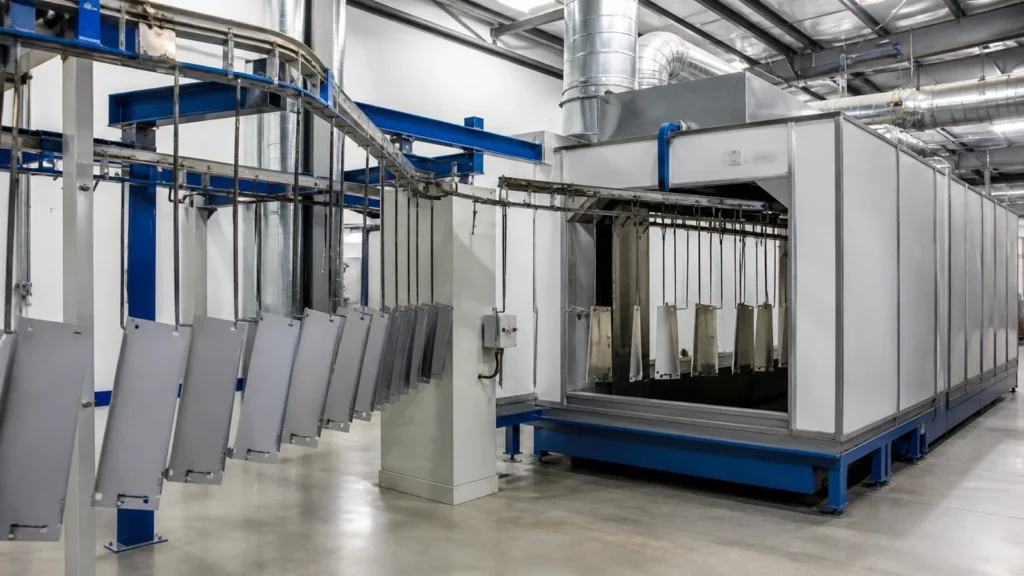


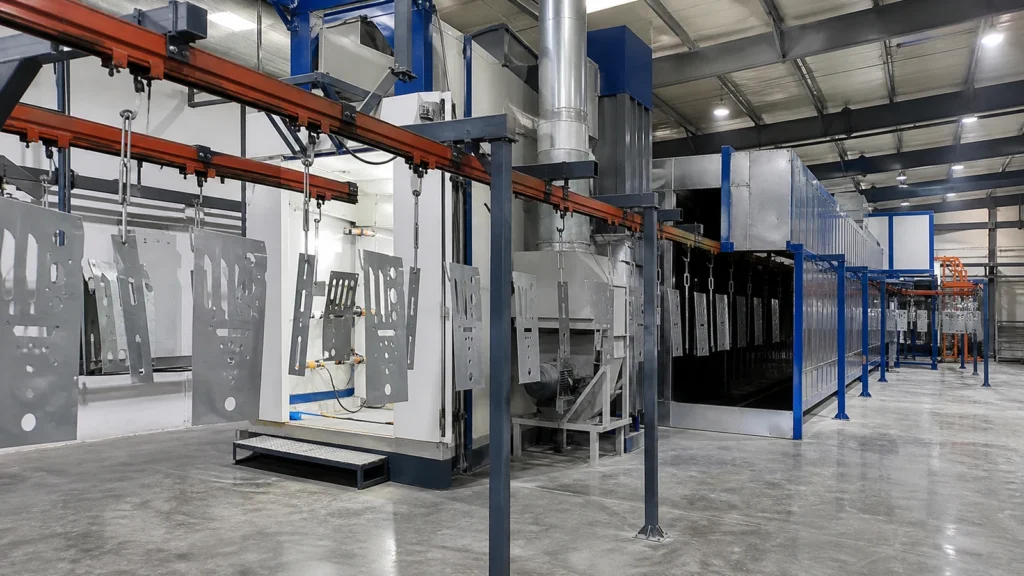
Оборудование для порошковой покраски нельзя корректно подобрать как набор отдельных станков. Камера напыления, печь, транспорт, вентиляция и подготовка поверхности должны работать с одной номенклатурой изделий и обеспечивать общий производственный ритм. Если один участок становится узким местом, заявленная производительность остальных узлов не помогает.
Базовый промышленный комплект включает оборудование для подготовки и сушки поверхности, подвески изделий, нанесения и улавливания порошка, полимеризации покрытия, перемещения деталей и управления процессом. Точный состав зависит от габаритов и массы изделий, выпуска за смену, частоты смены цвета, требований к покрытию и доступных энергоресурсов.
Из каких зон состоит участок порошковой покраски
Производственный поток обычно строят в следующем порядке:
- Приемка и подготовка изделий.
- Очистка и химическая либо механическая подготовка поверхности.
- Промывка и сушка — если они предусмотрены выбранной технологией.
- Подвеска, маскирование и проверка контакта с землей.
- Нанесение порошка в окрасочной камере.
- Сбор неосевшего материала и фильтрация удаляемого воздуха.
- Полимеризация покрытия в печи.
- Охлаждение, снятие изделий и контроль качества.
Между операциями детали перемещают вручную, на тележках, по рельсовой системе или конвейером. Выбор транспорта влияет на размеры камер, расположение дверей, высоту цеха и время цикла, поэтому его определяют до заказа основного оборудования.
Оборудование для подготовки поверхности
Стойкость покрытия начинается не в окрасочной камере, а на подготовленном металле. С поверхности необходимо удалить масло, технологические загрязнения, пыль, продукты коррозии и другие вещества, которые мешают сцеплению покрытия с основанием.
Состав зоны подготовки выбирают по материалу изделий, их исходному состоянию и требованиям к готовому покрытию. Это может быть:
- участок ручной очистки и обезжиривания;
- камера абразивоструйной обработки с системой сбора и очистки абразива;
- моечная камера;
- многостадийный агрегат подготовки поверхности;
- ванны погружения;
- локальные посты маскирования и продувки.
Для химической подготовки дополнительно требуются емкости и насосы, системы дозирования и контроля растворов, промывка, водоподготовка и обращение со стоками. Комплектацию определяет принятая технология, а не только площадь свободного помещения.
Если процесс связан с водой, после промывки изделие должно полностью высохнуть до нанесения порошка. Для этого используют отдельную сушильную камеру или другой подтвержденный технологией способ сушки. Остаточная влага в полостях, швах и труднодоступных местах способна вызвать дефекты уже во время нагрева.
Подвески, тележки и маскирование
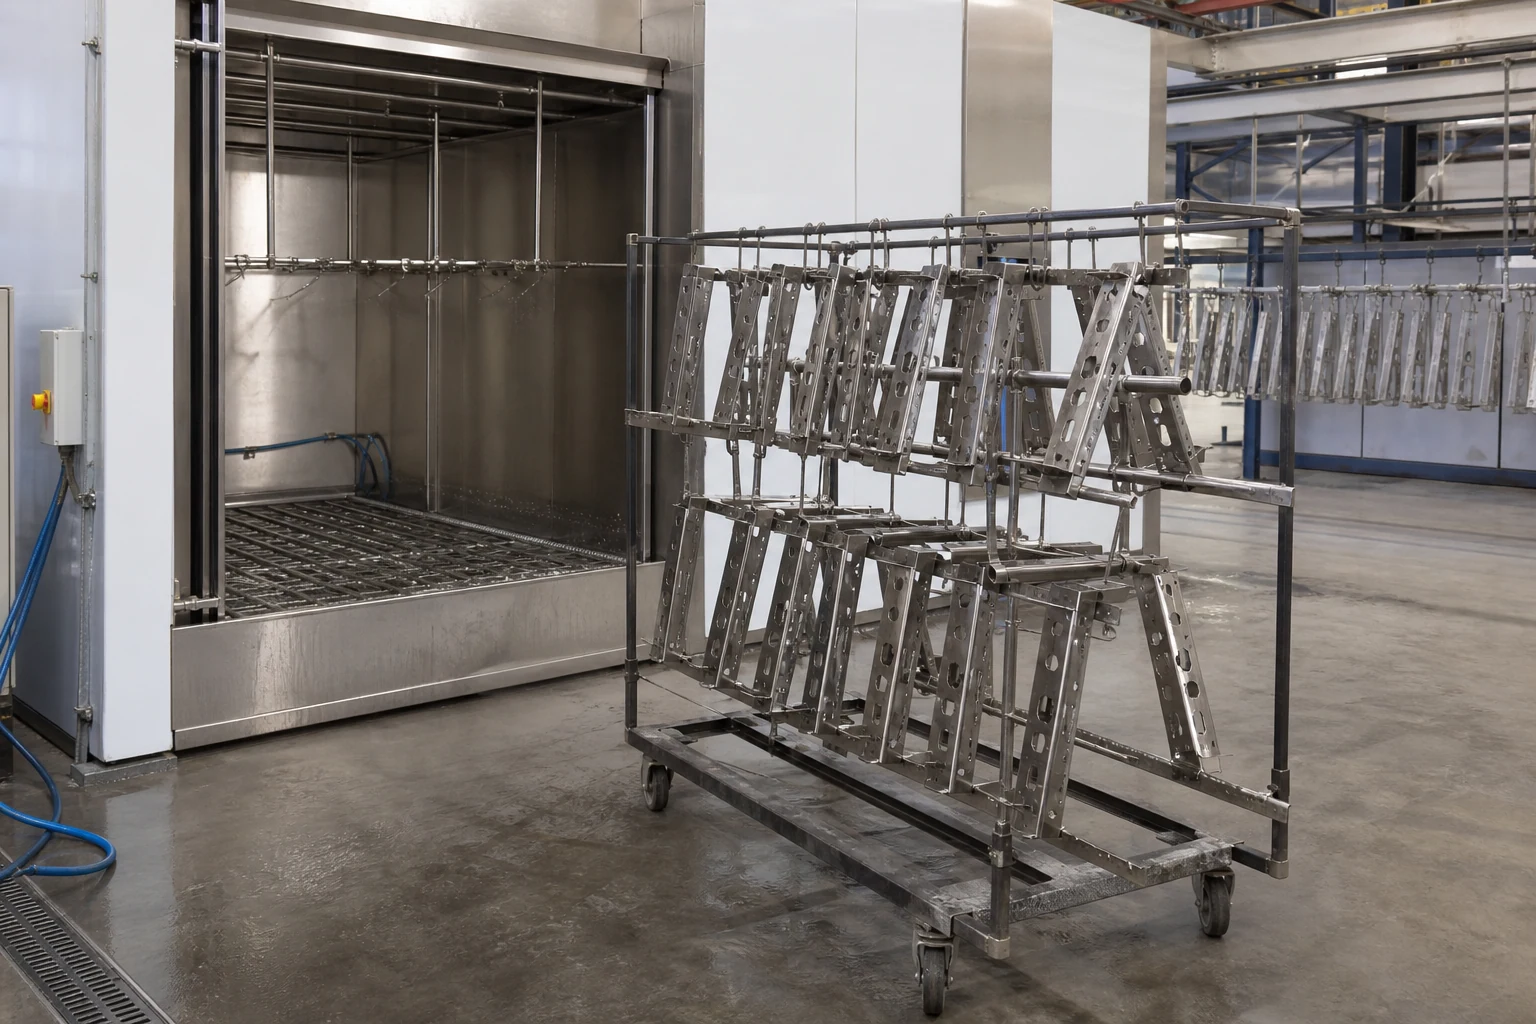
Подвеска должна выдерживать массу изделия, сохранять его положение при перемещении и обеспечивать доступ к окрашиваемым поверхностям. Одновременно через нее создают электрический контакт детали с системой заземления.
На участке нужны:
- крюки, траверсы, рамы или специальные подвесы;
- тележки либо элементы конвейера;
- приспособления для загрузки и снятия тяжелых деталей;
- термостойкие заглушки, колпачки и ленты для маскирования;
- место для очистки и обслуживания подвесок.
Слой старого покрытия на крюке постепенно ухудшает электрический контакт. Поэтому очистка подвесок — часть производственного регламента, а не разовая операция перед запуском линии.
Камера порошковой окраски
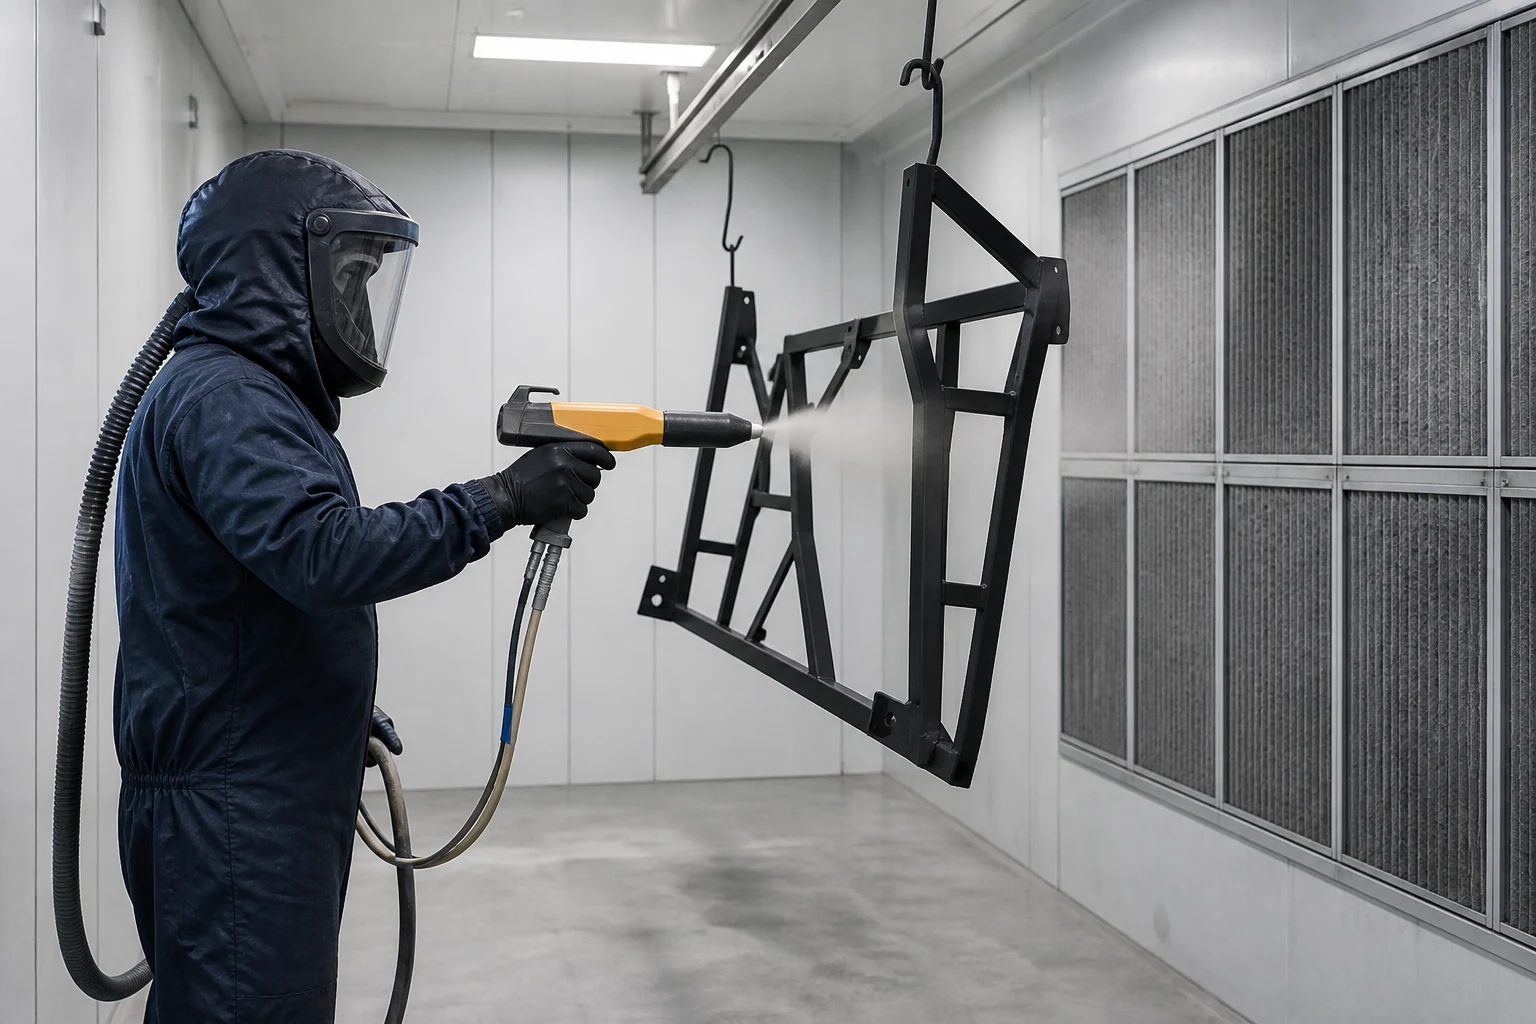
Камера порошковой окраски локализует зону нанесения, ограничивает распространение порошка по цеху и направляет неосевший материал к системе фильтрации или рекуперации. Ее рабочий проем и внутренний объем подбирают не только по максимальным габаритам детали: учитывают подвеску, траекторию перемещения, рабочую дистанцию распылителя и пространство для оператора или автоматических манипуляторов.
Камера может быть тупиковой или проходной, ручной, автоматической либо комбинированной. Для небольших партий и часто меняющейся номенклатуры обычно важны удобство доступа и очистки. При стабильном потоке однотипных изделий больший эффект дает автоматизация нанесения и синхронизация с конвейером.
При выборе камеры оценивают:
- размеры и геометрию деталей;
- требуемую скорость прохождения изделий;
- количество постов нанесения;
- ручную или автоматическую работу;
- частоту смены цвета;
- схему улавливания порошка;
- доступ для уборки и обслуживания;
- взаимные блокировки с вентиляцией и оборудованием нанесения.
Камера без рассчитанного воздушного режима не решает задачу локализации порошка. Вытяжка должна удерживать порошковое облако внутри рабочей зоны, но при этом не срывать нанесение с изделия. Параметры вентиляции рассчитывают для конкретной конструкции и подтверждают при наладке.
Установка нанесения порошка
В ручном варианте комплект нанесения обычно включает распылитель, блок управления, инжектор или насос, емкость подачи и порошковые шланги. Порошок подается воздушным потоком, получает электрический заряд и осаждается на заземленном изделии.
Для автоматического нанесения используют несколько распылителей, стойки или возвратно-поступательные манипуляторы, систему распознавания положения изделий и общее управление рецептами. Автоматика повышает повторяемость процесса, но не отменяет правильной подвески, заземления и ручной доработки сложных зон, если она необходима.
Отдельно подбирают систему подготовки сжатого воздуха. Загрязнение воздухом, влагой или маслом способно нарушить подачу порошка и повлиять на качество покрытия. Состав фильтров, осушения, регулирования давления и контроля определяется требованиями производителя установки нанесения и условиями на предприятии.
Фильтрация и рекуперация порошка
Порошок, который не осел на изделии, должен безопасно удаляться из рабочей зоны. В простых системах его задерживают фильтры. В установках с возвратом материала применяют циклон, конечные фильтры, просеивание и оборудование для смешивания возвращаемого и свежего порошка.
Циклонный рекуператор оправдан не во всех проектах. Решение зависит от расхода материала, числа цветов, длительности серий, требований к чистоте покрытия и времени, допустимого на очистку оборудования.
При частой смене цвета сложная система возврата может увеличивать время переналадки. При длительной работе одним материалом рекуперация, напротив, становится важной частью производственной схемы. Возможность возвращать порошок и допустимую пропорцию смеси определяют по документации поставщика материала и технологическому регламенту предприятия.
Печь полимеризации
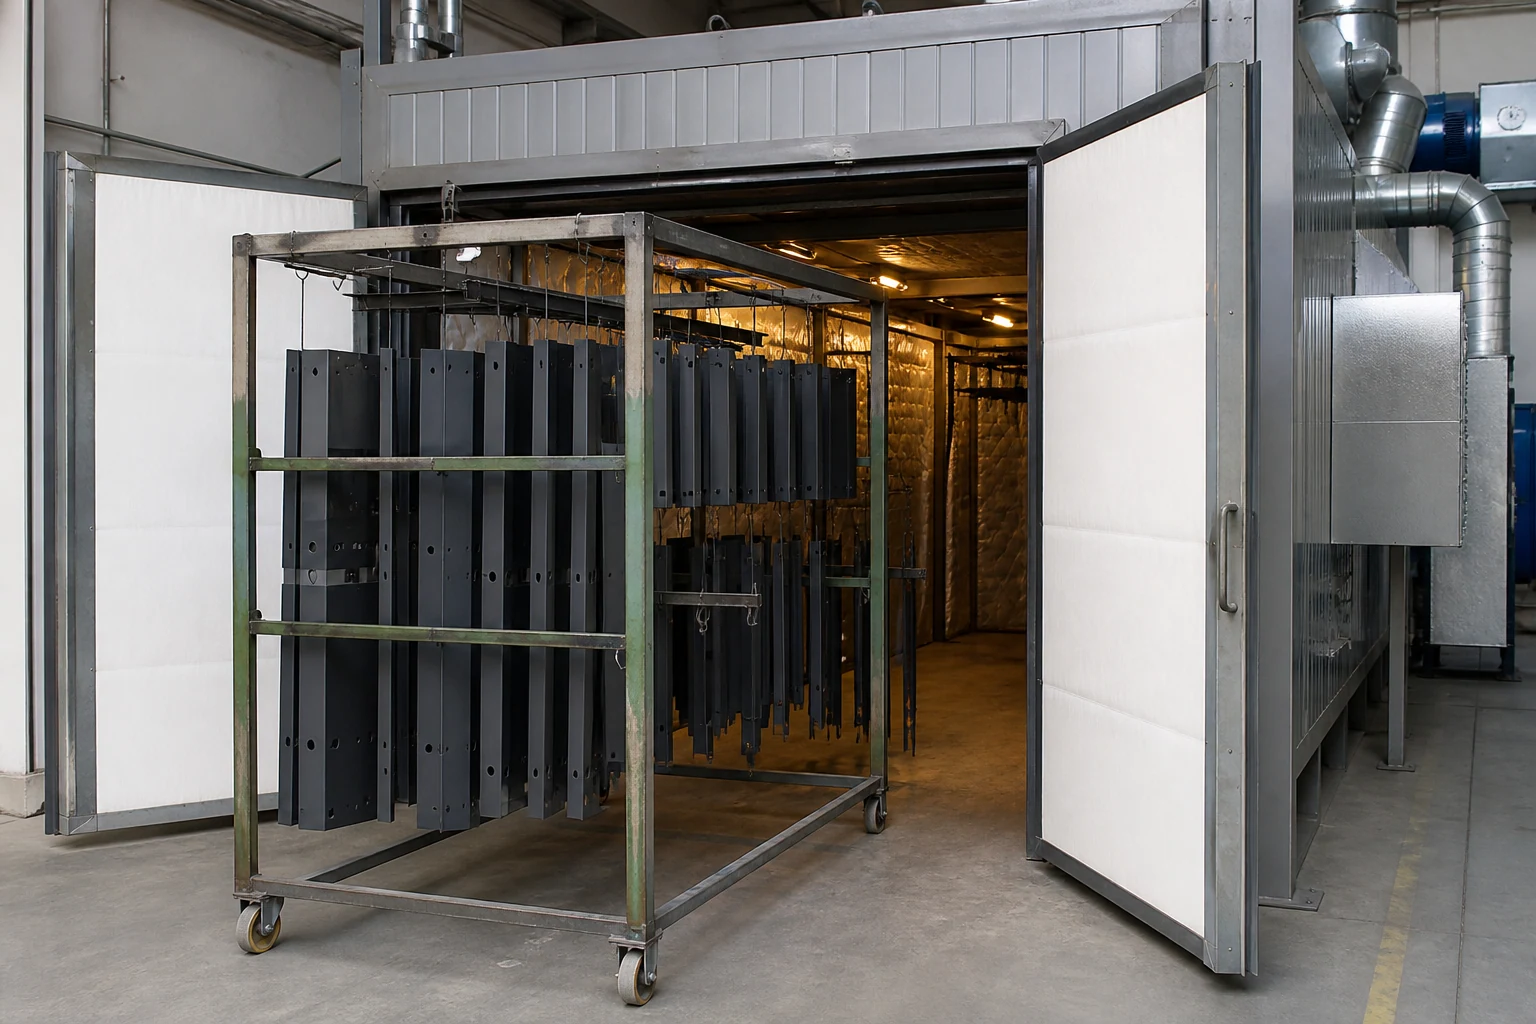
После нанесения изделие поступает в печь полимеризации порошковой краски. Ее задача — прогреть металл и выдержать покрытие в режиме, заданном техническим листом конкретного порошка.
При подборе печи учитывают:
- габариты изделия вместе с подвеской или тележкой;
- массу одной детали и полной загрузки;
- материал и толщину металла;
- размер партии и требуемый выпуск;
- температурный режим используемых порошков;
- способ загрузки и выгрузки;
- доступную электрическую мощность или газ;
- размещение печи и требования к инженерным системам.
Печь может быть электрической или газовой, тупиковой или проходной, периодического либо непрерывного действия. Источник нагрева выбирают после сравнения доступных энергоресурсов, режима загрузки, требований к регулированию и условий объекта. Сам по себе объем камеры не определяет требуемую тепловую мощность: на расчет влияют масса изделий, темп загрузки, теплопотери, воздухообмен и выбранный цикл.
Для качества покрытия важна не только температура воздуха. Необходимо понимать, когда заданной температуры достиг сам металл и сколько времени изделие находилось в требуемом диапазоне. Поэтому режим проверяют на реальной загрузке с помощью измерения температурного профиля.
Транспортная система
Транспортная система участка порошковой окраски связывает отдельные операции и во многом задает производительность всей линии. Для периодического процесса применяют напольные тележки, выкатные рамы, верхние подвесные пути и ручное перемещение. Для непрерывного потока используют конвейеры с постоянным или управляемым движением.
Перед выбором транспорта определяют:
- максимальную массу изделия и загрузочной оснастки;
- шаг подвесок;
- минимальные радиусы и высоту трассы;
- скорость движения и требуемое время операций;
- места загрузки, контроля и разгрузки;
- буферные зоны между процессами;
- необходимость остановки или изменения маршрута.
Если конвейер подает детали быстрее, чем их успевают подготовить, окрасить или прогреть, стабильного выпуска не получится. Поэтому производительность считают по всей цепочке, включая ручные операции и время смены цвета.
Шкафы управления и автоматизация
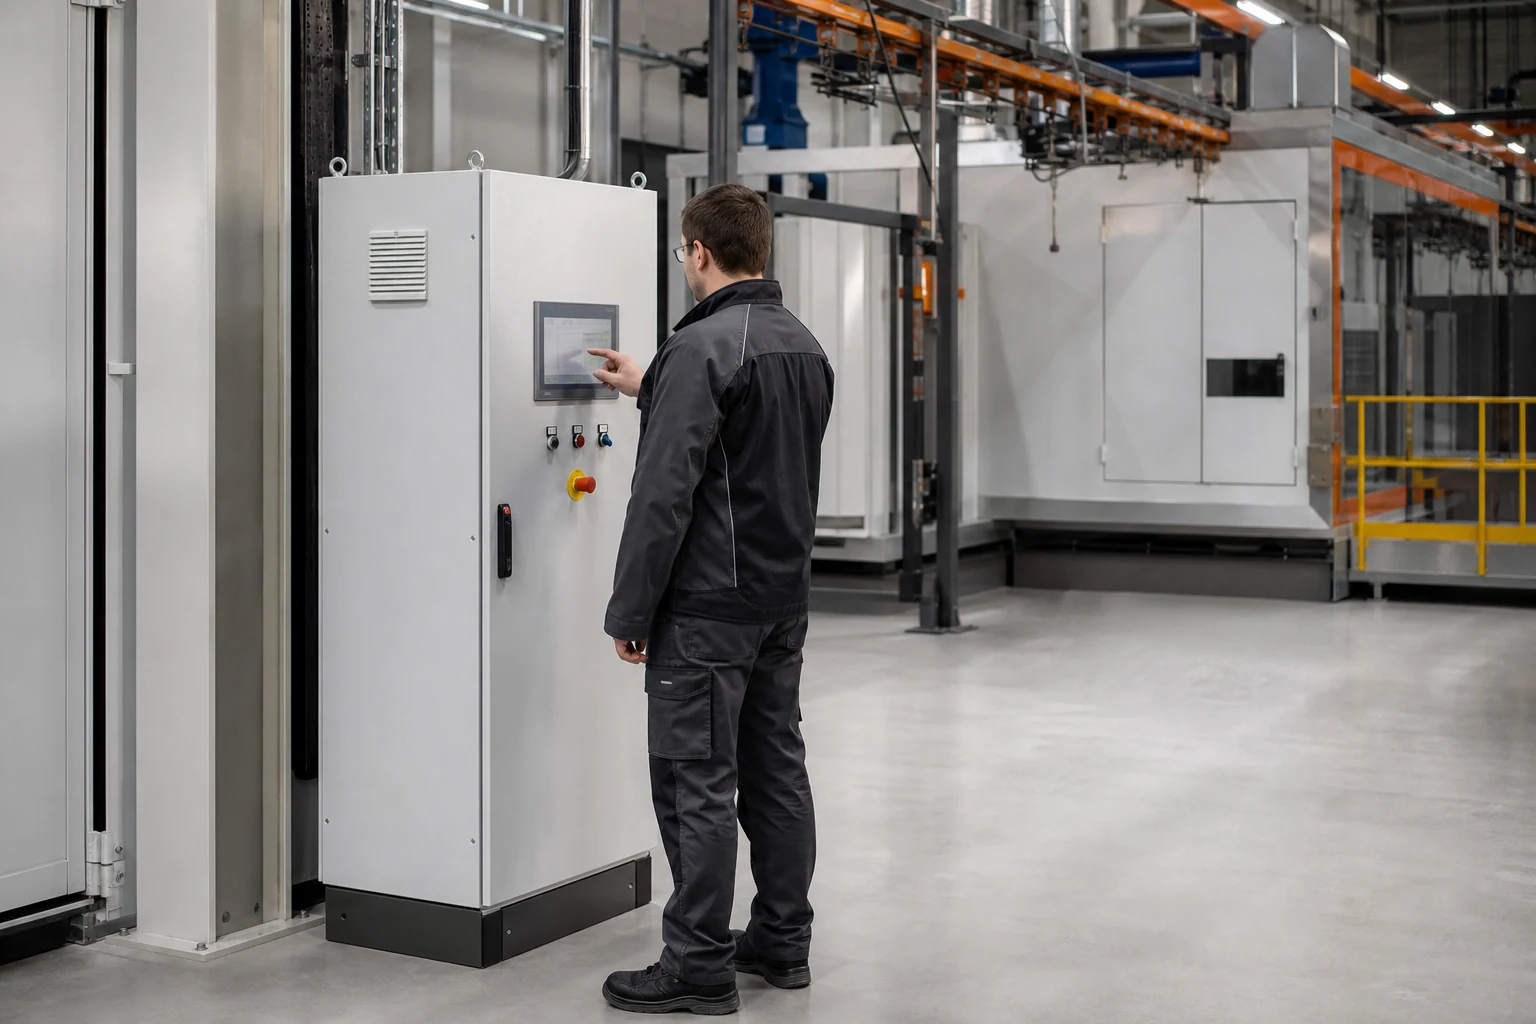
Оборудование участка должно работать как согласованная система. Управление печью отвечает за нагрев, выдержку, циркуляцию, сигнализацию и защитные алгоритмы. Управление линией дополнительно связывает транспорт, нанесение, вентиляцию, положение изделий и последовательность операций.
Состав автоматики зависит от типа нагрева и уровня автоматизации. Для отдельной печи можно использовать щит управления газовой печью либо комплект управления печью полимеризации, если часть компонентов устанавливается на существующее оборудование. Конкретный вариант определяют после обследования исполнительных механизмов, датчиков, газового оборудования и электрической схемы.
Автоматизация может включать:
- управление температурными зонами;
- настройку времени этапов цикла;
- контроль работы вентиляторов и нагрева;
- межблокировки оборудования;
- аварийную сигнализацию;
- управление конвейером;
- сохранение технологических рецептов;
- регистрацию параметров процесса.
Набор функций должен соответствовать реальной задаче. Избыточная автоматика увеличивает сложность обслуживания, а недостаточная оставляет критические операции зависимыми от памяти и реакции оператора.
Оборудование для охлаждения и контроля качества
После печи изделиям требуется место для контролируемого охлаждения. Деталь нельзя сразу снимать или упаковывать, если покрытие еще способно повредиться от контакта с оснасткой, перчатками или упаковочным материалом. Размер этой зоны связывают с тактом линии и массой загрузки.
Для приемочного и технологического контроля могут потребоваться:
- толщиномер, подходящий для материала основания;
- оборудование для контроля температурного профиля;
- средства проверки подготовки поверхности и рабочих растворов;
- образцы цвета и блеска;
- приспособления для испытаний свойств покрытия;
- регламентированное освещение зоны визуального контроля.
Комплект приборов определяет техническое задание на покрытие. Измерять параметры нужно по принятой методике, а не только для поиска причины уже возникшего брака.
Вспомогательное оборудование, которое часто забывают
Основные камеры и печь не образуют готовый участок без вспомогательных систем. На этапе планировки нужно предусмотреть:
- приток и удаление воздуха;
- источник подготовленного сжатого воздуха;
- электрические и газовые подключения;
- хранение порошка в условиях, указанных производителем;
- места для чистой и грязной оснастки;
- уборку порошка без образования пылевого облака;
- очистку подвесов;
- хранение маскирующих материалов;
- ремонтную и сервисную зону;
- средства перемещения сырья и готовых изделий;
- средства защиты работников и санитарно-бытовые условия.
Проект участка должен учитывать действующие требования пожарной, электрической, газовой, промышленной и экологической безопасности. Вентиляцию, заземление, удаление пыли и защитные блокировки нельзя оставлять на этап «после запуска».
Минимальный участок и полноценная линия: в чем разница
| Узел | Участок периодического действия | Производительная линия |
|---|---|---|
| Подготовка | Ручная или камерная, отдельными партиями | Многостадийная, встроенная в общий поток |
| Нанесение | Ручной распылитель | Автоматические посты с ручной доработкой при необходимости |
| Улавливание порошка | Фильтровая система | Фильтрация или рекуперация с подготовкой возвращаемого порошка |
| Полимеризация | Тупиковая печь с загрузкой тележкой | Проходная печь или несколько зон в непрерывном потоке |
| Транспорт | Тележки, подвесы, ручной путь | Конвейер и буферные участки |
| Управление | Отдельные панели оборудования | Согласованное управление линией и рецептами |
| Контроль | Периодические измерения партии | Регулярный контроль параметров и прослеживаемость процесса |
Периодический участок подходит не только малому производству. Он может быть рациональным при тяжелых или габаритных изделиях, разных циклах и частой смене номенклатуры. Автоматическая линия оправдана там, где повторяемость изделий и объем выпуска позволяют загрузить ее стабильным потоком.
Как подобрать состав оборудования
До запроса коммерческого предложения полезно собрать исходные данные в одной таблице:
- Минимальные и максимальные габариты изделий.
- Масса детали, подвески и полной партии.
- Материал изделия и состояние поверхности до окраски.
- Требования к подготовке и готовому покрытию.
- Выпуск за час или смену и количество рабочих смен.
- Размер типовой партии.
- Количество цветов и частота их смены.
- Ручной или автоматический режим работы.
- Доступные электрическая мощность, газ и сжатый воздух.
- План помещения с воротами, колоннами и коммуникациями.
- Ограничения по загрузке, маршрутам персонала и складским зонам.
- Планируемые методы контроля качества.
По этим данным можно определить принципиальную схему комплексной линии порошковой окраски, выбрать тип подготовки, размеры камеры и печи, транспорт, рекуперацию и уровень автоматизации. Начинать с отдельно выбранной печи или камеры рискованно: остальные операции могут не совпасть с ними по габаритам и такту.
Главное
Полный комплект оборудования для порошковой покраски — это технологическая цепочка, а не камера, распылитель и печь сами по себе. Подготовка формирует основу покрытия, камера и установка нанесения обеспечивают равномерный слой, система фильтрации управляет неосевшим порошком, печь выполняет режим полимеризации, а транспорт и автоматика связывают операции в устойчивый производственный процесс.
Для предварительного подбора участка подготовьте габариты и массу изделий, требуемый выпуск, размер партий, количество цветов, требования к покрытию, доступные энергоресурсы и план помещения. По этим данным инженеры «Ignitex» смогут предложить базовый состав оборудования и определить, какие параметры требуют расчета или испытаний.
Частые вопросы
Обязательно ли покупать всю линию сразу?
Нет. Участок можно создавать поэтапно, если заранее определить конечную схему и совместимость оборудования. Например, сначала установить камеру и печь, а затем добавить транспорт или автоматическое нанесение. При этом размеры, такт и системы управления нужно согласовать до первой закупки.
Нужна ли отдельная сушильная печь?
Она нужна, если выбранная подготовка поверхности связана с водой и технологический процесс требует принудительной сушки. Возможность совместить операции или применить другой способ определяют по изделиям, производительности и требованиям к покрытию.
Всегда ли нужен циклон для возврата порошка?
Нет. Для малых партий и частой смены цвета может быть рациональна фильтровая схема без возврата материала. Циклон оценивают по расходу порошка, длительности серий, требованиям к чистоте цвета и времени очистки.
Что важнее при выборе печи: внутренний объем или мощность?
Оба параметра связаны, но ни один нельзя выбирать отдельно. Печь должна вмещать изделие с оснасткой и обеспечивать требуемый прогрев реальной загрузки. Расчет учитывает массу металла, режим, темп загрузки, теплопотери и циркуляцию воздуха.
Когда стоит выбирать автоматическую линию?
Автоматизация эффективна при достаточном и относительно стабильном потоке изделий. Если детали сильно различаются по габаритам, массе и режимам, периодическая или комбинированная схема может оказаться гибче. Решение принимают после расчета производственной программы, а не только по желаемой скорости окраски.