

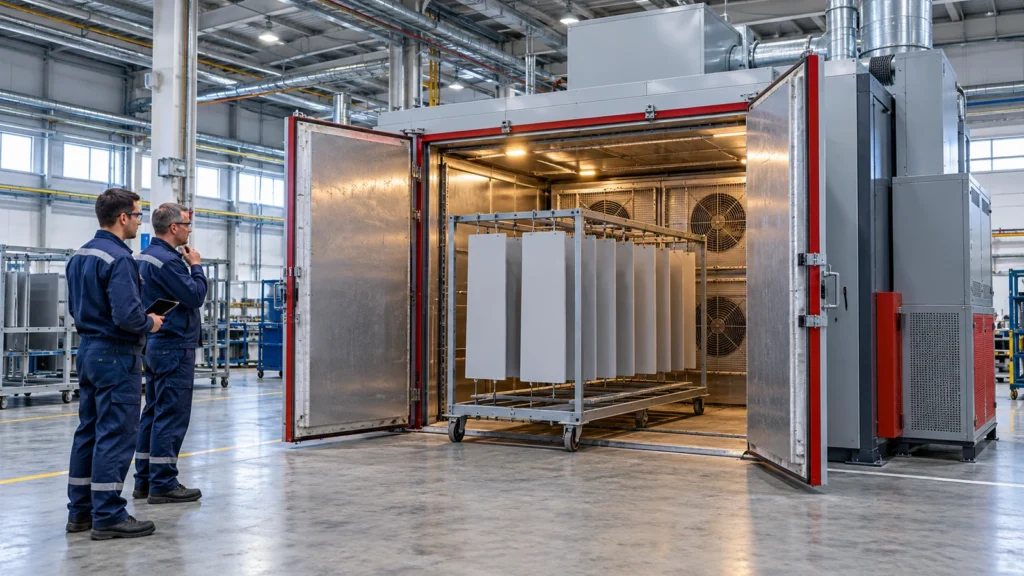
Электрическая печь полимеризации подходит не только небольшим производствам. Она может быть рациональным решением, когда на площадке нет газа, важны чистая рабочая атмосфера, точное ступенчатое управление нагревом и простой запуск оборудования. Но выгода зависит от доступной мощности, графика работы, массы загрузки и стоимости электроэнергии, а не только от размеров камеры.
Мощность такой печи нельзя корректно выбрать по объёму камеры или по условному числу киловатт на кубический метр. Воздух нагревается быстро, а изделие, тележка и подвесы требуют значительно больше энергии. Расчёт должен показать, какая мощность нужна для разогрева всей загрузки за заданное время и какая нагрузка останется после выхода на режим.
Когда электрический нагрев оправдан
Электрическую печь обычно рассматривают, если газовая инфраструктура отсутствует, её подключение сложно или проекту нужна компактная система без топливной арматуры и горелочного устройства. Она удобна для участков с периодической загрузкой, сменной номенклатурой, небольшими и средними партиями, а также для производств, где запуск и останов происходят часто.
У электрического нагрева есть несколько практических особенностей:
- мощность ТЭНов можно разделить на ступени и подключать по потребности;
- в рабочую камеру не поступают продукты сгорания;
- не нужны газовая линия печи, контроль пламени и дымоход для продуктов сгорания;
- техническое обслуживание сосредоточено на нагревателях, вентиляторах, силовой части и датчиках;
- нагрузка на электросеть может быть значительной, особенно при большой массе изделий и коротком требуемом разгоне.
Отсутствие горелки не отменяет требований к вентиляции, удалению выделений от покрытия, защите от перегрева и безопасному отключению нагревателей. Общую конструкцию камеры и циркуляции полезно сначала рассмотреть в материале о том, как устроена печь полимеризации.
Если на площадке доступны оба энергоресурса, выбор лучше делать по расчёту полного цикла. В статье о сравнении газовой и электрической печи разобраны инфраструктура, эксплуатационные расходы и ограничения каждого варианта.
Как работает электрическая печь полимеризации
В конвекционной печи электрические нагреватели передают тепло рециркуляционному воздуху. Вентилятор прогоняет его через нагревательную секцию и распределительные каналы, после чего поток проходит вокруг изделий и возвращается на повторный нагрев.
Основные узлы системы:
| Узел | Назначение | Что влияет на результат |
|---|---|---|
| Рабочая камера | Размещает изделия и удерживает тепло | Размеры, изоляция, уплотнения, двери и мостики холода |
| ТЭНы или другой электрический нагреватель | Преобразуют электрическую энергию в тепло | Общая мощность, удельная нагрузка, материал, компоновка и охлаждение потоком |
| Рециркуляционный вентилятор | Переносит тепло к загрузке | Производительность, напор, температура эксплуатации и расположение |
| Воздуховоды и распределители | Формируют поток внутри камеры | Сопротивление, сечение, направление подачи и возврата воздуха |
| Датчики и регулятор | Управляют температурой и временем цикла | Точки измерения, алгоритм регулирования и рецепты |
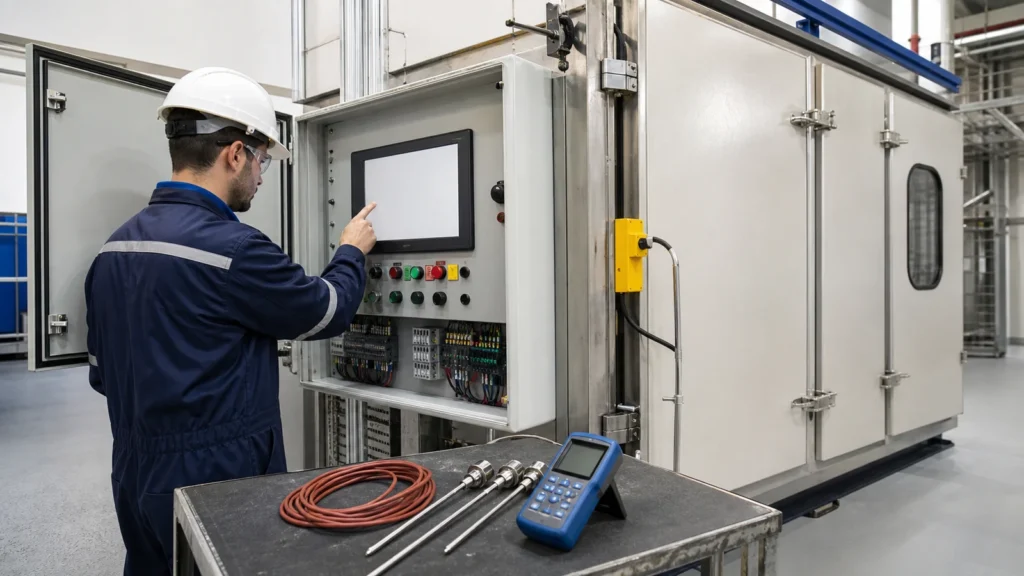
| Силовой шкаф | Включает ступени нагрева и защищает цепи | Расчёт токов, коммутационная аппаратура, охлаждение и селективность защит |
| Защитная автоматика | Останавливает нагрев при опасных условиях | Контроль вентилятора, независимое ограничение температуры и логика аварий |
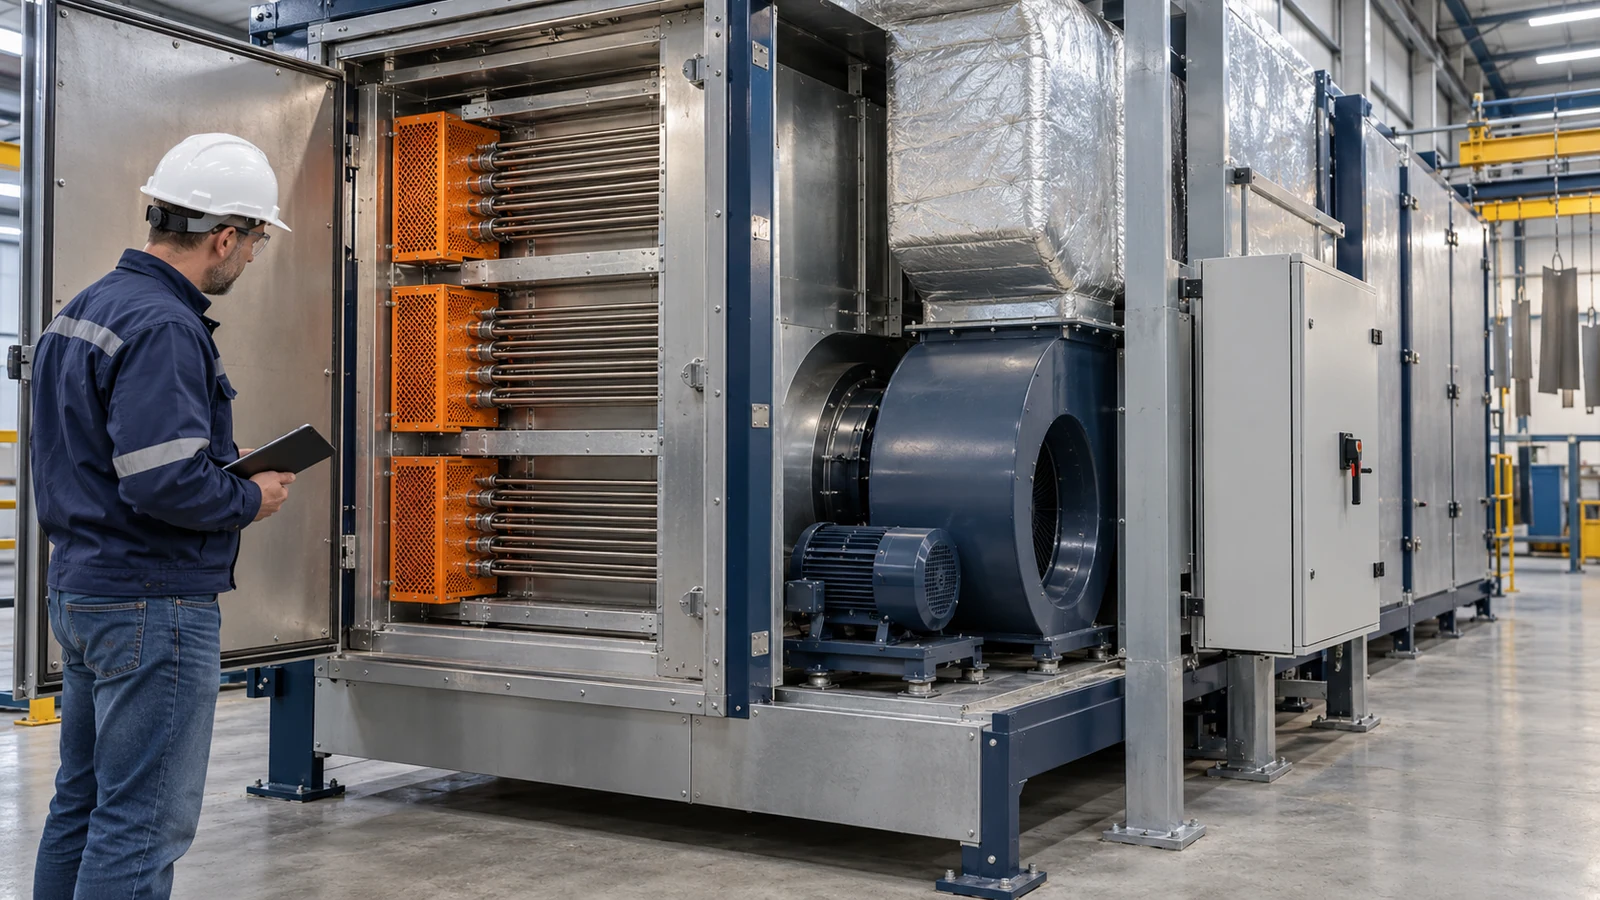
ТЭНы не должны нагревать неподвижный воздух в закрытой нише. Конструкция связывает разрешение нагрева с работой рециркуляционного вентилятора, а поток воздуха отводит тепло от поверхности нагревателей и переносит его в камеру. При потере циркуляции система отключает нагрев независимо от обычного температурного регулятора.
Почему объёма камеры недостаточно для выбора мощности
Две печи одинакового объёма могут требовать разную установленную мощность. В первой нагревают лёгкие панели из тонкого листа, во второй — сварные рамы с толстыми узлами на тяжёлой тележке. Воздух и стенки камеры у них сопоставимы, но тепловая инерция загрузки различается.
На расчёт влияют:
- Масса и материал изделий. Чем больше масса металла, тем больше энергии нужно передать ему для достижения рабочей температуры.
- Оснастка и транспорт. Тележки, рамы, подвесы и конвейер тоже нагреваются в каждом цикле.
- Начальная и целевая температура. Расчёт выполняют для реальных условий цеха и режима конкретного порошкового материала.
- Допустимое время разогрева. Одинаковую загрузку можно нагреть медленнее меньшей мощностью или быстрее большей, если это допускают покрытие, оборудование и сеть.
- Теплопотери. Они зависят от площади ограждений, толщины и состояния изоляции, температуры окружающей среды, дверей и конструктивных мостиков холода.
- Воздухообмен и открытия. Удаляемый горячий воздух и каждое открытие камеры требуют нагреть новую порцию холодного воздуха.
- Производственный ритм. Для одной загрузки в день и для последовательных циклов требования к восстановлению режима различаются.
Поэтому правило «столько-то киловатт на кубометр» годится только как очень грубая проверка порядка величины внутри одной серии оборудования. Оно не заменяет тепловой расчёт.
Из чего складывается расчётная тепловая нагрузка
На первом шаге определяют энергию для нагрева изделия и оснастки. Для каждой части загрузки учитывают массу, теплоёмкость материала и изменение температуры. В упрощённом виде это произведение массы, удельной теплоёмкости и разницы температур.
Затем полученную энергию связывают с требуемым временем разогрева. К этой мощности добавляют потери через ограждения, расход тепла на вентиляцию и утечки, а также влияние открытия дверей. Отдельно проверяют, какая часть мощности нужна после выхода на режим: обычно печь уже не разгоняет холодную загрузку, а компенсирует потери и поддерживает температурный профиль.
Расчёт должен отвечать минимум на четыре вопроса:
- успеет ли самая тяжёлая расчётная загрузка выйти на нужную температуру за установленное время;
- сможет ли система удерживать режим при нормальном воздухообмене;
- не будет ли мощность избыточной для лёгкой загрузки;
- сможет ли электросеть принять печь вместе с остальным оборудованием участка.
В проекте предусматривают запас, но его величина должна иметь основание. Слишком маленький запас увеличивает время разогрева и затрудняет восстановление режима. Слишком большой без нормального ступенчатого управления повышает стоимость силовой части, создаёт резкие изменения нагрузки и не исправляет слабую рециркуляцию.
Масса загрузки меняет цикл сильнее, чем кажется
Время полимеризации начинают отсчитывать не в момент включения печи и не по достижении уставки воздуха. Значение имеет температура металла в контрольной точке изделия. Тяжёлый узел может продолжать прогреваться, когда датчик воздуха уже показывает рабочий режим.
Для смешанной загрузки контрольной обычно становится деталь, которая прогревается медленнее всего. Одновременно нужно проверить тонкие элементы: они выходят на температуру раньше и проводят в нагретой среде больше времени. Допустимое сочетание температуры и выдержки берут из технического листа конкретного порошка.
Эту разницу важно учитывать уже при задании производительности. Если планируется несколько партий за смену, цикл включает загрузку, разогрев металла, выдержку, выгрузку и восстановление режима. Подробно связь температуры изделия и выдержки разобрана в статье о полимеризации порошковой краски.
Установленная, потребляемая и доступная мощность
В технических обсуждениях эти понятия часто смешивают.
Установленная мощность нагрева — сумма номинальной мощности электрических нагревателей. К ней добавляются вентиляторы, приводы, освещение, автоматика и другие потребители печи.
Фактическая потребляемая мощность меняется в течение цикла. На разгоне все разрешённые ступени могут работать одновременно. После выхода на режим регулятор периодически отключает часть нагревателей или изменяет управляющее воздействие.
Доступная мощность площадки — это не номинал вводного автомата сам по себе. Нужно учитывать уже подключённое оборудование, одновременность работы, состояние трансформатора и кабельных линий, резерв, качество напряжения и условия присоединения.
До заказа печи стоит получить от ответственного за электрохозяйство подтверждение:
- выделенной мощности и допустимой дополнительной нагрузки;
- напряжения и фазности сети;
- места подключения и длины трассы;
- допустимого пускового и ступенчатого изменения нагрузки;
- требований к вводному аппарату, кабелю, заземлению и учёту энергии.
Фраза «печь на 380 В» сообщает только класс питания и не отвечает на вопрос, выдержит ли сеть конкретную мощность. Для трёхфазной нагрузки ток и сечение линии рассчитывают по проектным данным, способу прокладки, температуре, длине и условиям защиты. Такой расчёт выполняет квалифицированный специалист.
Зачем делить ТЭНы на ступени
Одна большая нерегулируемая группа нагревателей неудобна для печи с разной загрузкой. Разделение на ступени позволяет согласовать подвод тепла с текущей потребностью и ограничить одновременную нагрузку.
Шкаф управления может последовательно подключать группы ТЭНов при разгоне, сокращать число активных ступеней возле уставки и чередовать равнозначные группы для выравнивания наработки. Конкретный алгоритм зависит от мощности, коммутационной аппаратуры и требований к регулированию.
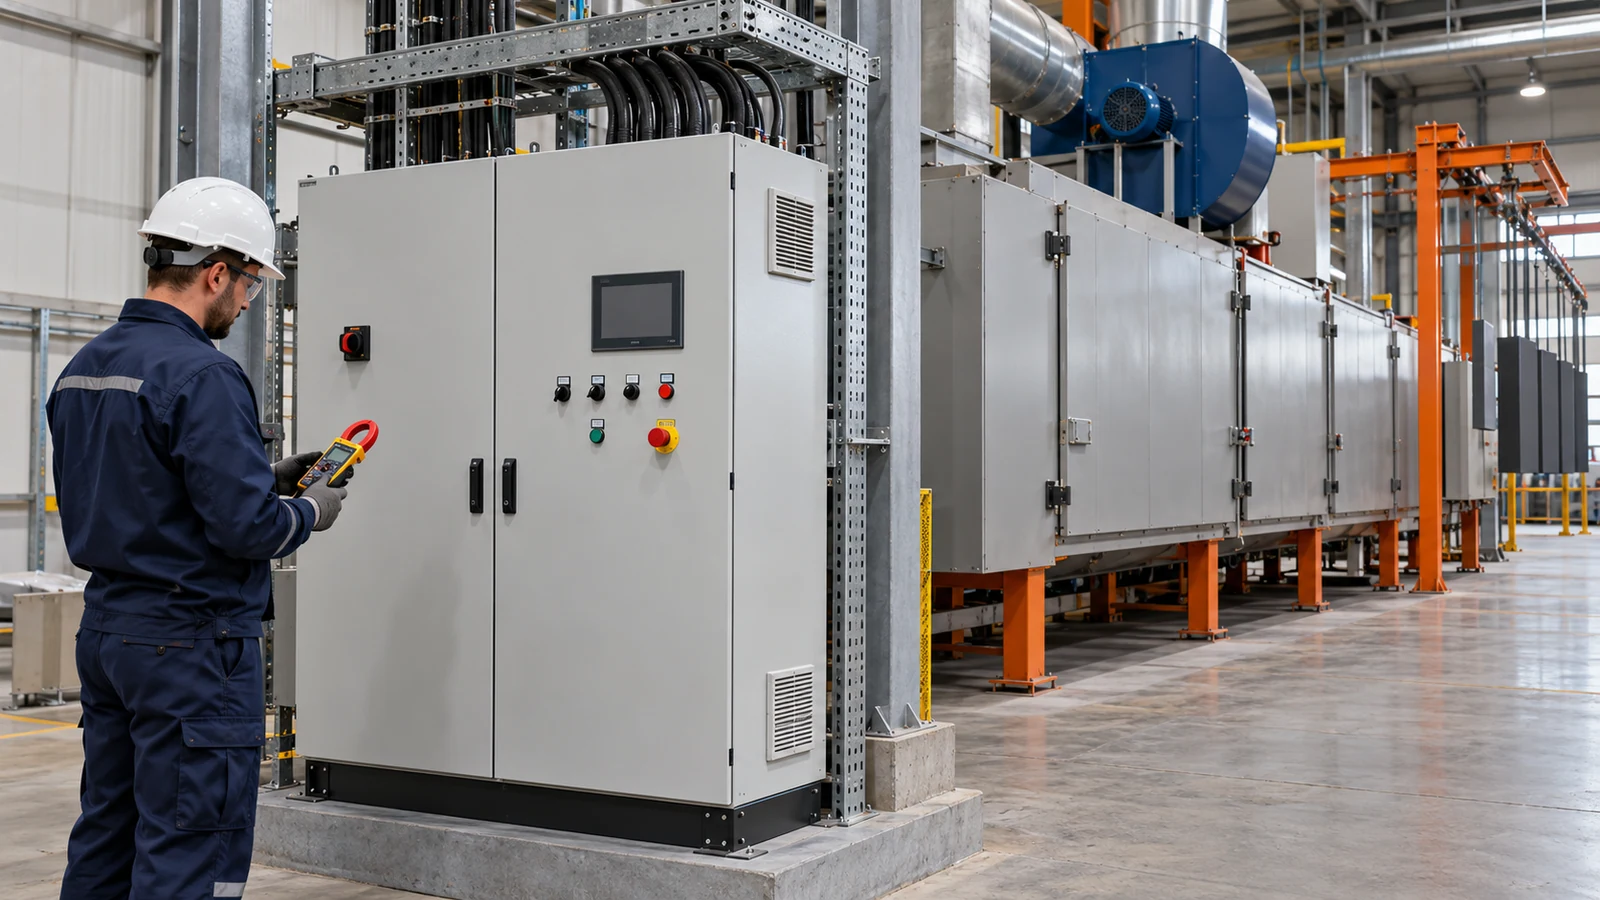
Ступенчатое включение не уменьшает энергию, необходимую для нагрева конкретной массы. Оно управляет тем, как эта энергия поступает во времени. Если площадка ограничивает максимальную мощность, печь может разгоняться дольше. Это нужно заранее сопоставить с производственным ритмом.
Силовой шкаф проектируют под токи нагревателей и вентиляторов. Учитывают нагрев внутри шкафа, ресурс контакторов или полупроводниковых ключей, защиту каждой группы, контроль обрыва и удобство диагностики. Замена ТЭНа на элемент другой мощности без проверки электрической и тепловой части недопустима.
Равномерность зависит не от количества ТЭНов
Большое число нагревателей не гарантирует одинаковую температуру по камере. ТЭНы создают тепло, но к поверхности изделий его доставляет воздушный поток.
На равномерность влияют:
- расположение подачи и возврата воздуха;
- напор вентилятора и сопротивление воздуховодов;
- расстояние между деталями;
- перекрытие каналов тележкой или крупными изделиями;
- положение контрольного датчика;
- герметичность дверей;
- чистота фильтров и каналов, если они предусмотрены конструкцией.
Камеру нельзя заполнять только по геометрическому принципу «всё поместилось». Между изделиями оставляют проходы для воздуха, а типовую схему загрузки проверяют при наладке. Изменение номенклатуры или плотности подвески может потребовать повторного профилирования.
Как подтвердить режим после изготовления
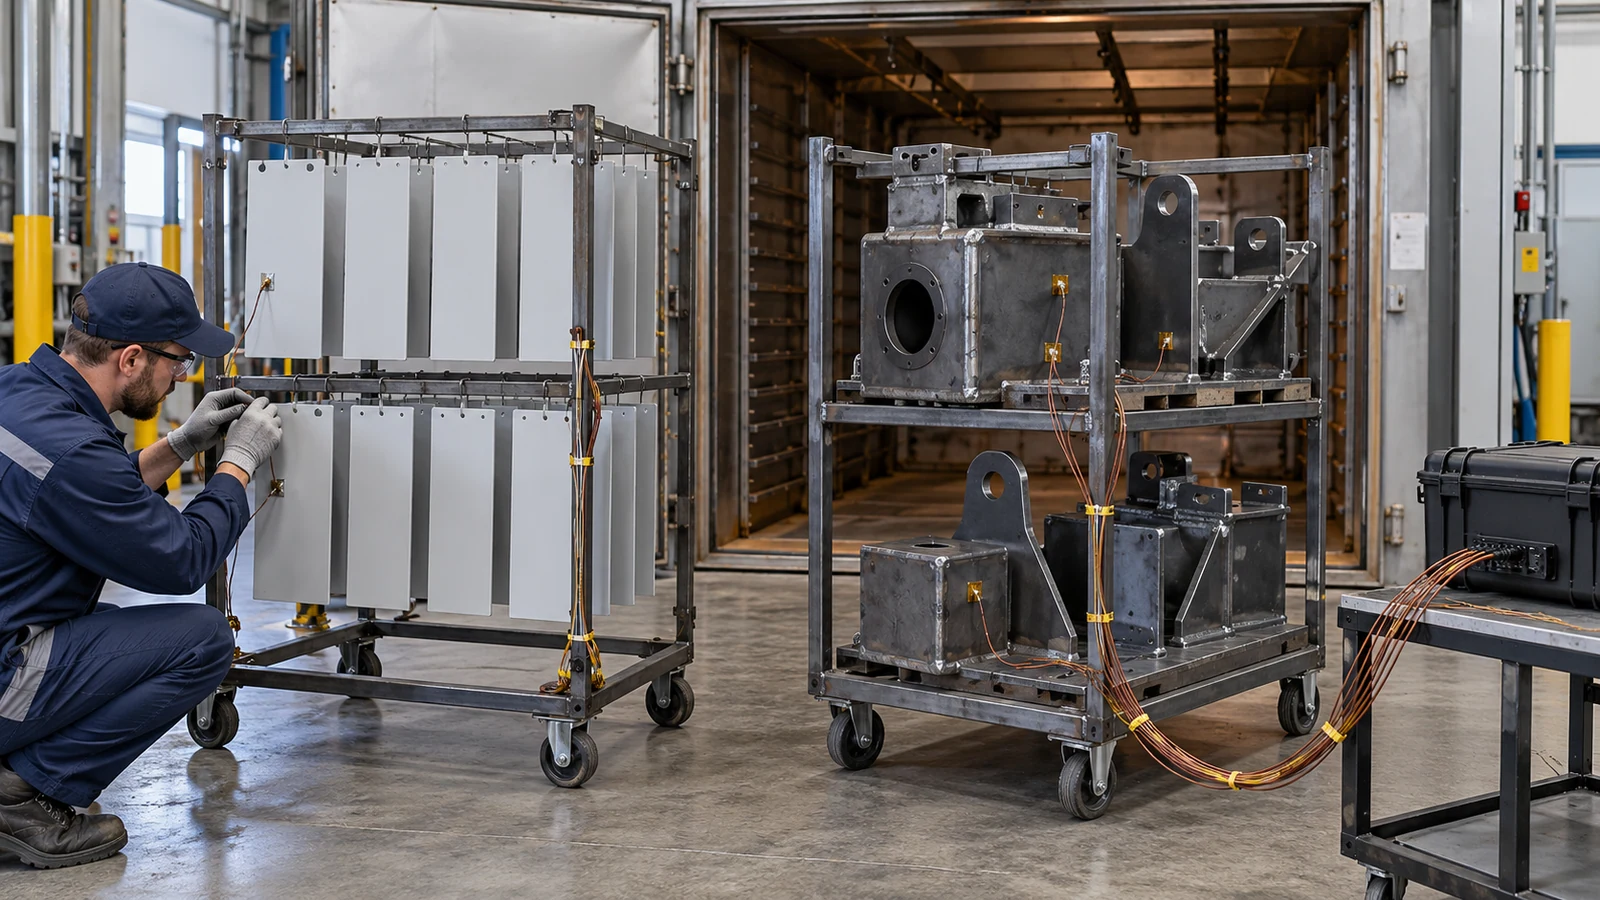
Расчёт определяет конфигурацию печи, но реальный цикл подтверждают измерением. Температурные датчики закрепляют на характерных точках изделий: на массивном узле, тонком участке, в предполагаемой холодной зоне и на деталях, расположенных в разных частях загрузки.
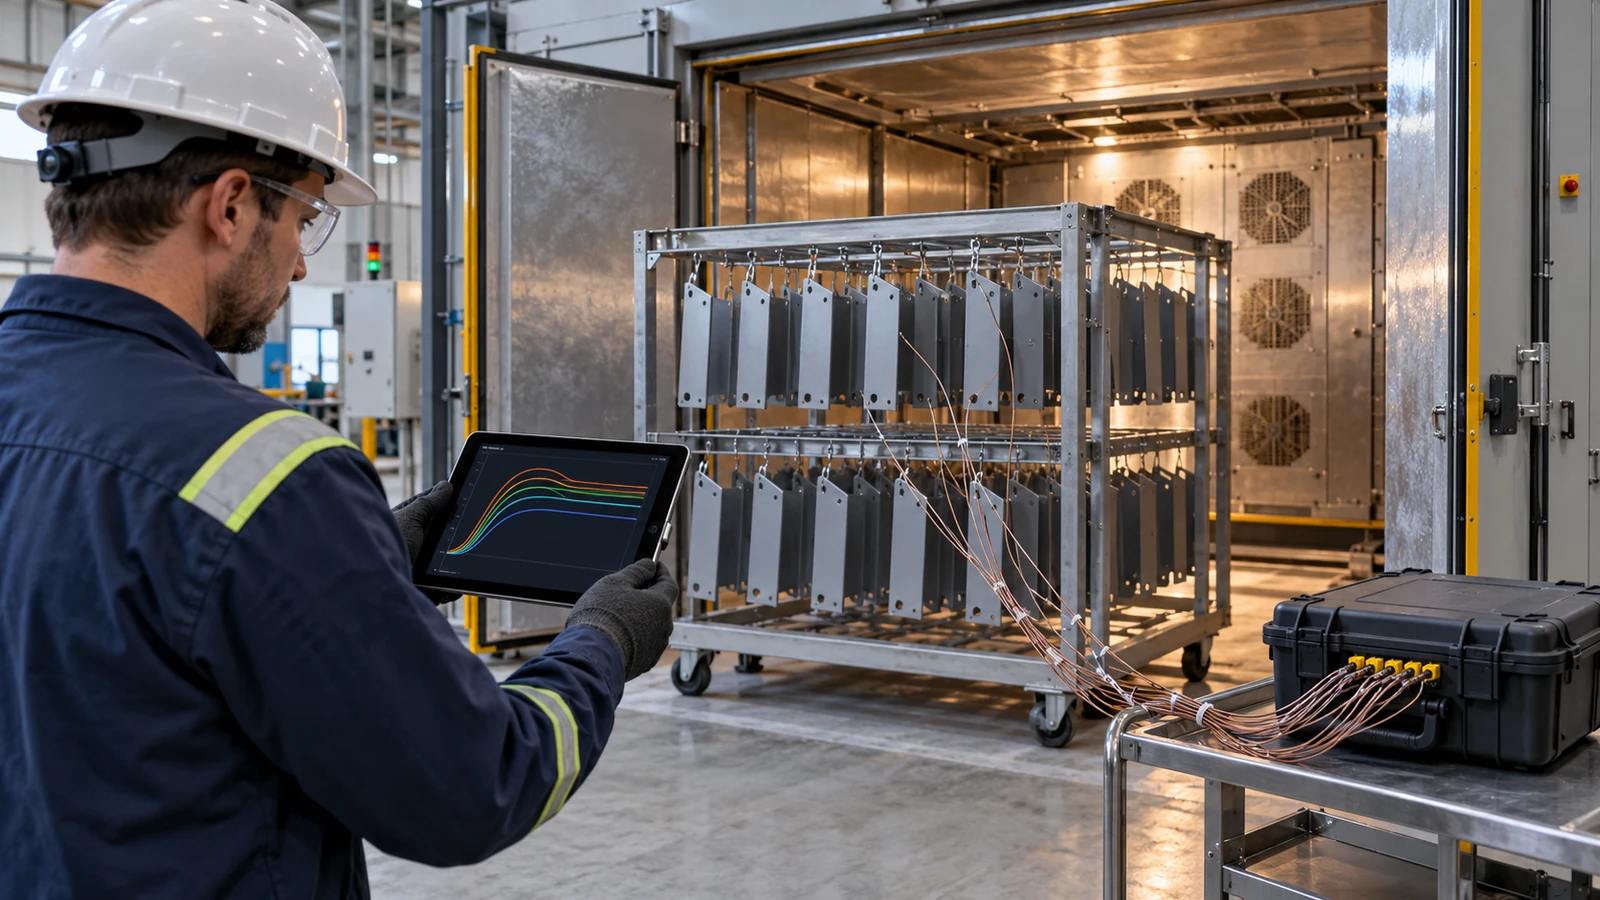
Регистратор показывает, когда каждая точка достигла требуемой температуры и сколько времени оставалась в допустимом окне отверждения. По этим данным уточняют уставку воздуха, время цикла, схему загрузки и работу ступеней нагрева. Один датчик камеры такой информации не даёт.
Проверку проводят для расчётной загрузки и повторяют после существенных изменений: новой номенклатуры, другой массы подвески, ремонта воздушных каналов, замены нагревателей или изменения рецепта. Состояние покрытия дополнительно оценивают методами контроля, предусмотренными технологией предприятия.
Когда электрическая печь может оказаться невыгодной
Электрический вариант требует осторожной оценки, если камера большая, изделия тяжёлые, нужен быстрый разгон и печь работает почти непрерывно. Ограничением может стать не цена оборудования, а стоимость увеличения выделенной мощности, новой линии и электрощитовой инфраструктуры.
Экономику сравнивают по одинаковому производственному сценарию. В расчёт включают:
- стоимость оборудования и подключения;
- плату за мощность и необходимые работы по электроснабжению;
- расход энергии на типовой цикл и число циклов;
- простои и время разогрева;
- обслуживание нагревателей, вентиляторов и силовой аппаратуры;
- требования к вентиляции и помещению;
- возможность дальнейшего увеличения выпуска.
Номинальная мощность не равна суточному расходу энергии. Для оценки нужны профиль работы ступеней, длительность циклов и реальные теплопотери. Одновременно нельзя считать, что электрическая печь автоматически дешевле в обслуживании: стоимость и доступность ТЭНов, контакторов, вентиляторов и датчиков тоже имеют значение.
Как выбрать камеру и компоновку
Сначала фиксируют максимальный габарит изделия вместе с подвесом или тележкой. Затем определяют рабочие зазоры, направление движения, способ загрузки и пространство для циркуляции. Только после этого получают внутренние размеры камеры.
Для периодического выпуска подходит тупиковая печь с тележкой или подвесной рамой. При устойчивом потоке изделий рассматривают проходную печь и согласуют её с транспортной системой. Электрический нагрев может применяться в обоих вариантах, но расчёт мощности и распределения воздуха будет различаться.
Печь нужно рассматривать как часть участка. Производительность должна совпадать с подготовкой поверхности, камерой напыления, транспортом и охлаждением. Состав взаимосвязанных узлов приведён в материале о комплектации линии порошковой покраски.
Что передать для предварительного подбора
Изготовителю нужны не только желаемые внутренние размеры. Подготовьте:
- чертежи или габариты изделий;
- массу одного изделия и максимальную массу партии;
- материал и толщины характерных участков;
- массу тележки, подвесов и другой оснастки;
- тип порошкового материала и режим из его технического листа;
- начальную температуру изделий в худших условиях;
- требуемое число изделий или загрузок за смену;
- допустимое время разогрева и весь производственный цикл;
- напряжение, выделенную и свободную электрическую мощность;
- план помещения с местом загрузки и обслуживания;
- требования к вытяжке, транспортной системе и интеграции с линией.
Эти данные позволяют выполнить тепловой расчёт, определить число и мощность ступеней, выбрать рециркуляцию и сформулировать требования к электропитанию. Общий перечень исходных данных для всего участка есть в статье о том, как выбрать и купить линию порошковой покраски.
Частые ошибки при выборе
Подбирать мощность только по объёму
Кубические метры не описывают массу металла, оснастку, время разогрева и теплопотери. Для одной и той же камеры возможны разные расчётные нагрузки.
Не учитывать тележку и подвесы
Оснастка проходит каждый цикл и забирает часть тепла. Тяжёлая тележка может заметно изменить время выхода изделия на режим.
Считать мощность ввода свободной мощностью
На том же вводе работают компрессоры, вентиляция, камера подготовки и другие потребители. Нужен анализ одновременной нагрузки.
Сокращать цикл по датчику воздуха
Воздух достигает уставки раньше массивного металла. Выдержку определяют по температуре изделия и техническому листу порошка.
Компенсировать слабую циркуляцию дополнительными ТЭНами
Локальная нехватка потока не исчезает от увеличения общей мощности. Сначала проверяют воздуховоды, вентилятор и схему загрузки.
Не согласовывать работу ступеней
Если все нагреватели включаются одновременно, площадка может получить недопустимый пик нагрузки. Алгоритм включения и ограничения мощности фиксируют до изготовления шкафа.
Вопросы и ответы
Можно ли подключить промышленную электрическую печь к обычной сети 380 В?
Трёхфазное напряжение само по себе не гарантирует возможность подключения. Нужно подтвердить свободную мощность, допустимый ток, кабельную линию, защиту и условия работы остальных потребителей. Проект подключения выполняет квалифицированный специалист.
Как понять, сколько ТЭНов нужно для печи полимеризации?
Сначала рассчитывают требуемую тепловую мощность, затем делят её на обслуживаемые и управляемые группы. Число ТЭНов зависит от их номинала, компоновки, допустимой поверхностной нагрузки, воздушного потока и схемы резервирования. Простого универсального количества нет.
Подходит ли малая электрическая печь для порошковой покраски?
Подходит, если камера вмещает изделие с необходимыми зазорами, рециркуляция обеспечивает равномерность, а мощность рассчитана на изделие и оснастку. Небольшой объём сам по себе не подтверждает качество процесса.
Можно ли уменьшить мощность печи программно?
Если шкаф и алгоритм предусматривают ограничение активных ступеней, максимальную одновременную нагрузку можно снизить. При этом увеличится время разогрева. Возможность и допустимый режим должны быть заложены изготовителем.
Что важнее: температура воздуха или температура металла?
Для отверждения покрытия важна температура изделия и время, проведённое им в режиме, указанном производителем порошка. Датчик воздуха нужен для управления печью, но не заменяет температурный профиль металла.
Следующий шаг
Для предварительной оценки электрической печи подготовьте максимальные габариты и массу партии, массу оснастки, режим порошкового материала, требуемый выпуск и подтверждённую свободную электрическую мощность. По этим данным специалисты «Феррум» могут определить рабочий объём, расчётную мощность нагрева, число ступеней и требования к подключению печи полимеризации порошковой окраски.