

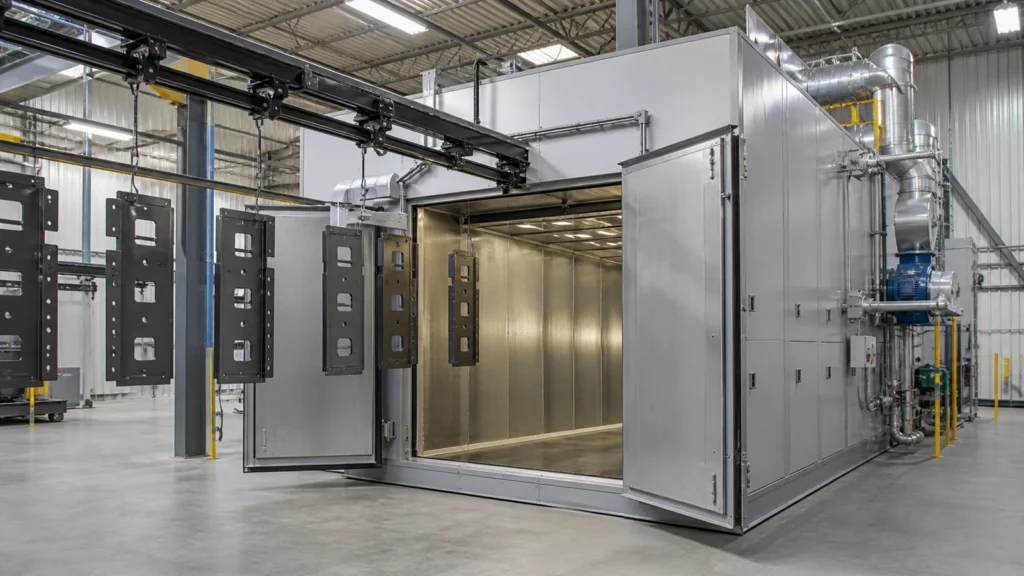
Печь полимеризации — это тепловой узел линии порошковой окраски, в котором нанесённый порошок расплавляется и отверждается. Её задача не сводится к нагреву воздуха до заданной температуры. Оборудование должно прогреть само изделие по всему объёму, выдержать его в режиме из технического паспорта краски и повторить этот цикл для каждой загрузки.
Поэтому печь для порошковой покраски выбирают не только по внутренним размерам и максимальной температуре. На результат влияют масса и геометрия деталей, производительность участка, способ загрузки, циркуляция воздуха, тепловая мощность, тип энергоносителя и возможности системы управления. Ошибка в одном из этих параметров способна превратить печь в узкое место всего производства.
Для чего нужна печь полимеризации
После электростатического нанесения порошок удерживается на поверхности детали, но ещё не является готовым покрытием. При нагреве частицы расплавляются, растекаются и формируют сплошную плёнку. У термореактивных материалов одновременно проходит химическое отверждение, от которого зависят прочность, адгезия, внешний вид и стойкость покрытия.
Режим задаёт производитель конкретной порошковой краски. Обычно он связывает температуру металла со временем выдержки. Показание датчика воздуха помогает управлять печью, но само по себе не подтверждает готовность изделия: тонкая панель нагревается быстрее, чем массивная сварная рама. Подробнее эта разница разобрана в статье о полимеризации порошковой краски.
Правильно подобранная печь должна обеспечивать:
- достижение изделием требуемой температуры;
- равномерный прогрев разных участков загрузки;
- необходимое время выдержки металла;
- повторяемость режима от партии к партии;
- согласованную работу с подготовкой, нанесением, транспортом и охлаждением;
- безопасное управление нагревом и циркуляцией.
Как работает печь полимеризации
В большинстве промышленных печей тепло передаётся изделиям потоком нагретого воздуха. Упрощённо рабочий цикл состоит из пяти этапов.
- Детали с нанесённым порошком загружают на тележке, подвеске или конвейере.
- Система нагрева повышает температуру циркулирующего воздуха.
- Вентилятор направляет поток по каналам и распределяет его по рабочему объёму.
- Металл набирает температуру, после чего начинается предусмотренная технологией выдержка.
- Изделия выгружают или перемещают в зону охлаждения.
В периодической печи эти операции выполняются отдельными циклами. В проходной печи подвески непрерывно движутся через тепловые зоны, а время обработки зависит от длины горячего участка и скорости конвейера.
Критически важно различать общее время нахождения детали в камере и время выдержки уже прогретого металла. Если отсчитывать цикл от закрытия дверей или от достижения уставки воздухом, тяжёлая деталь может выйти из печи недополимеризованной.
Из каких узлов состоит печь
Конструкция зависит от габаритов изделий, способа транспорта и выбранной схемы нагрева, но основные функциональные узлы у промышленных печей похожи.
Теплоизолированная камера
Каркас, внутренняя облицовка и теплоизоляция образуют рабочий объём и ограничивают теплопотери. Качество стыков, примыканий, пола, потолка и дверных проёмов влияет не только на расход энергии, но и на равномерность температурного поля. Геометрию камеры определяют по реальной загрузке, а не по габариту одной детали.
Система нагрева
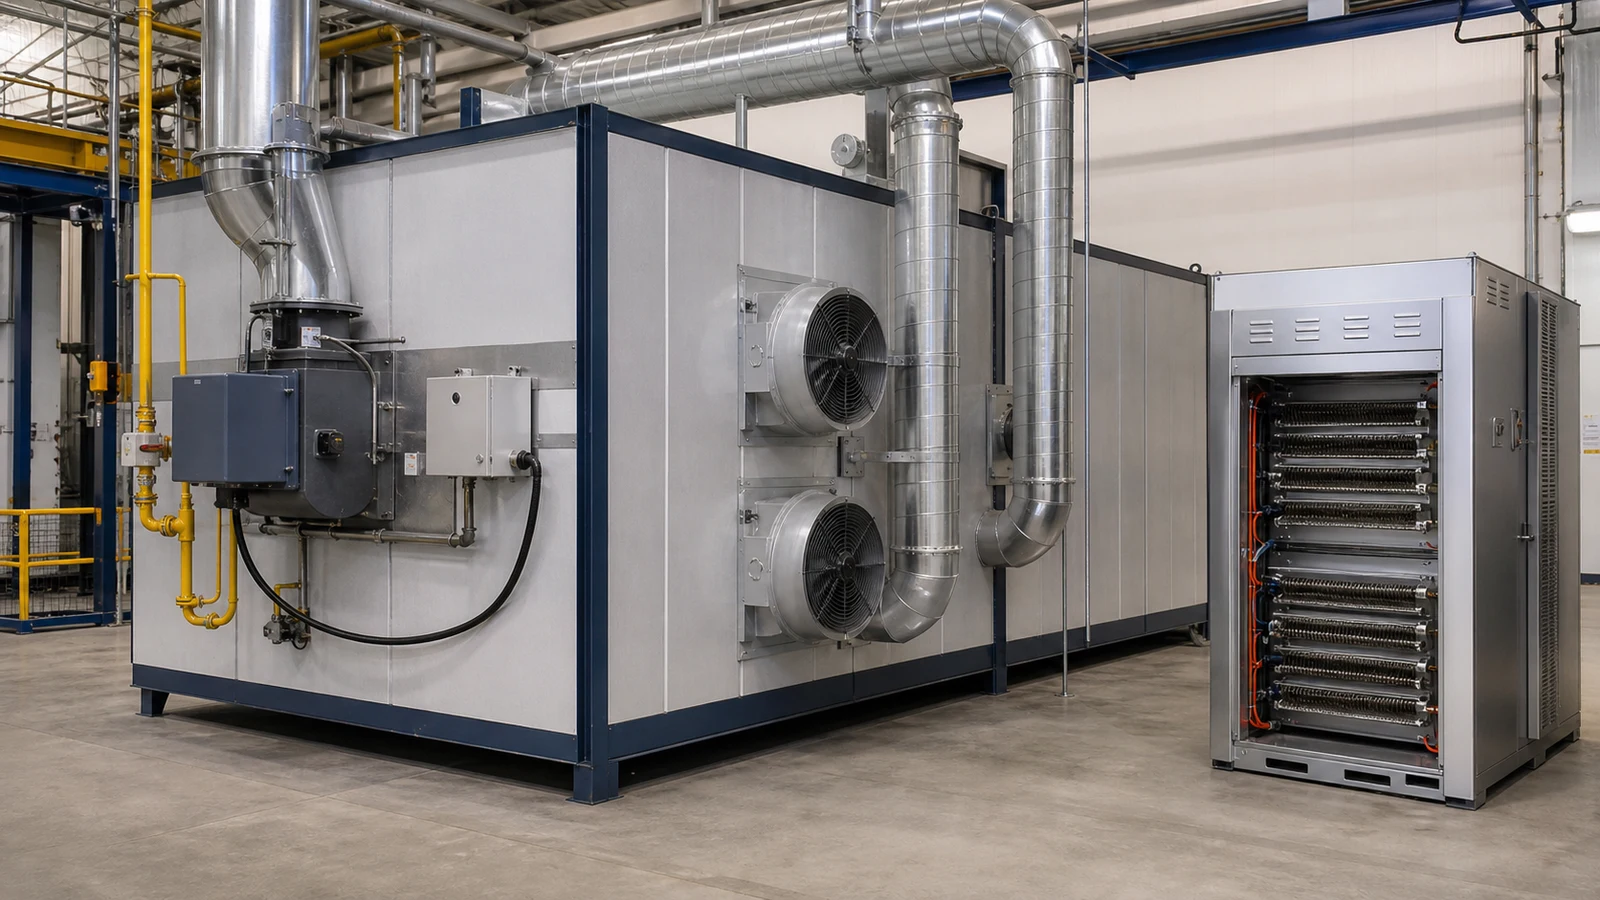
Источник тепла может быть газовым или электрическим. Он должен покрывать нагрев металла и оснастки, прогрев поступающего воздуха, потери через ограждения и проёмы, а также восстановление режима после загрузки. Номинальная мощность без теплового расчёта мало говорит о фактической производительности.
Вентиляторы и воздуховоды
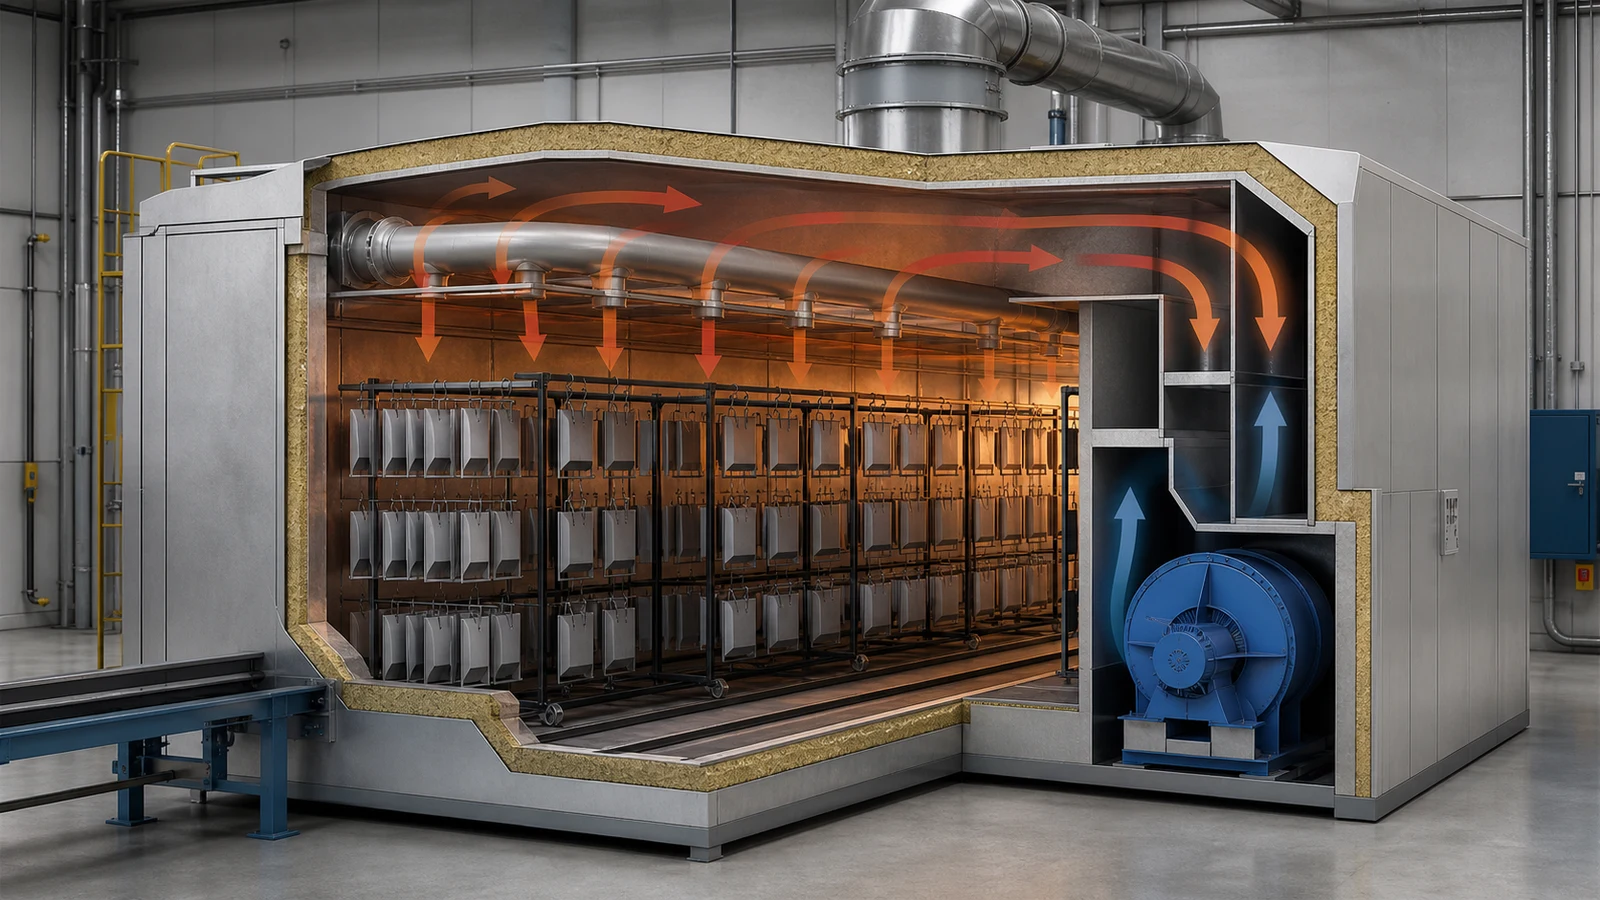
Циркуляционная система забирает воздух из камеры, направляет его через нагреватель и возвращает в рабочую зону. Конфигурация каналов и выпускных отверстий должна обеспечивать движение воздуха вокруг всей загрузки, не оставляя устойчивых холодных и перегретых областей.
Двери, проёмы и уплотнения
Каждое открывание вызывает теплопотери и приток холодного воздуха. Для периодической печи важны герметичность дверей, удобство загрузки и время восстановления температуры. В проходной конструкции дополнительно учитывают размеры входного и выходного проёмов, направление потоков и движение подвесок.
Транспорт и загрузочная оснастка
Тележки, подвесы, монорельс или конвейер являются частью тепловой задачи. Они занимают место, имеют собственную массу и влияют на расположение деталей. Транспортную систему нужно согласовывать с камерой, дверями и маршрутом движения изделий ещё на этапе компоновки.
Датчики и управление
Автоматика поддерживает уставки, контролирует последовательность запуска оборудования и реализует предусмотренные проектом блокировки. Состав датчиков и функций зависит от конструкции печи, нагревательной системы и требований производства.
Почему циркуляция воздуха так важна
Даже достаточная установленная мощность не гарантирует равномерного нагрева. Если горячий воздух проходит по свободному короткому пути, центральные или экранированные детали могут прогреваться медленнее. При чрезмерно плотной загрузке соседние изделия перекрывают поток друг другу. Различия усиливаются, когда в одной партии одновременно находятся тонкостенные элементы и тяжёлые конструкции.
На температурное поле влияют:
- направление и скорость воздушных потоков;
- расположение каналов подачи и возврата;
- форма, плотность и высота загрузки;
- расстояние от изделий до стен и воздуховодов;
- герметичность дверей и технологических проёмов;
- работа вентиляторов и состояние фильтров, если они предусмотрены конструкцией;
- тепловая инерция оснастки и транспортной системы.
Распределение температуры проверяют не только по стационарным датчикам печи, но и по профилю реальной загрузки. Термопары закрепляют на характерных участках изделий: тонких, массивных, внутренних, верхних, нижних и удалённых от основного потока. Так становится видно, где металл позже входит в рабочий диапазон и где появляется риск перегрева.
Газовая или электрическая печь: что выбрать
Оба варианта могут обеспечить корректный режим. Выбор делают по доступным энергоресурсам, мощности подключения, производственной программе, условиям площадки и требованиям к обслуживанию.
| Критерий | Газовый нагрев | Электрический нагрев |
|---|---|---|
| Инфраструктура | Нужны газоснабжение и проектные решения для конкретной площадки | Нужна достаточная выделенная электрическая мощность |
| Регулирование | Зависит от горелочного устройства, схемы теплообмена и автоматики | Удобно разделять нагрев на ступени и управлять ими |
| Компоновка | Требует размещения газового оборудования и предусмотренных проектом систем безопасности | Требует размещения силовых шкафов, кабелей и электронагревателей |
| Обслуживание | Включает обслуживание газового и горелочного оборудования | Включает контроль электрооборудования, соединений и нагревательных элементов |
| Экономика | Зависит от тарифа на газ, режима загрузки и КПД всей установки | Зависит от тарифа и доступной мощности, режима работы и теплопотерь |
| Когда рассматривать | При наличии подходящей газовой инфраструктуры и значительной тепловой нагрузке | Когда электроэнергия доступна в требуемом объёме и важна простота подключения без газовой сети |
Универсально более выгодного источника тепла нет. Сравнивать нужно полную стоимость решения: подключение, проектирование, оборудование, обслуживание, энергию за плановый выпуск и ограничения производства. Компания «Феррум» проектирует газовые и электрические печи полимеризации под параметры конкретного участка.
Периодическая или проходная печь
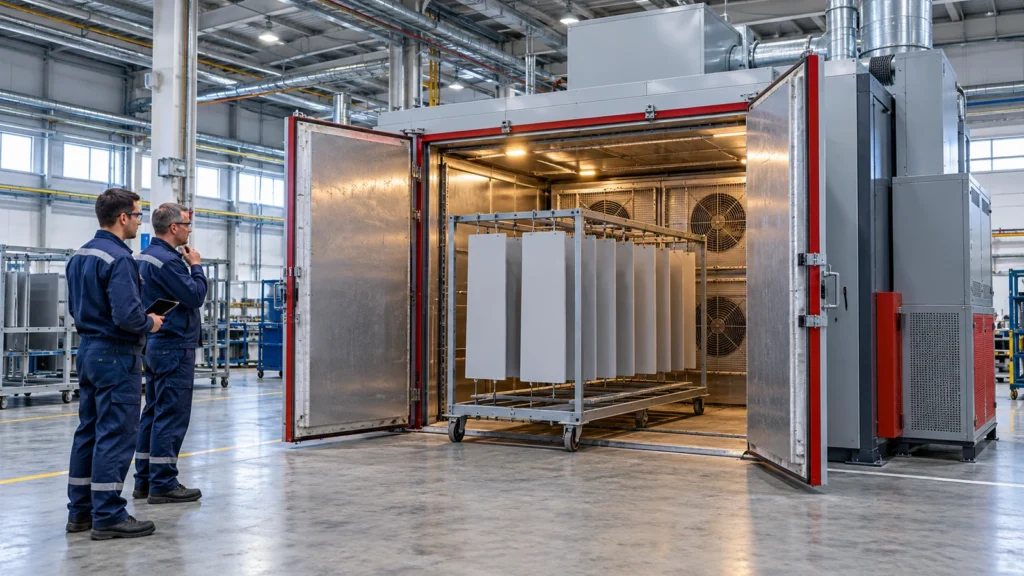
Второй принципиальный выбор — организация потока изделий. Периодическая, или тупиковая, печь принимает отдельную загрузку. Проходная работает совместно с конвейером и включается в непрерывный маршрут линии.
| Параметр | Периодическая печь | Проходная печь |
|---|---|---|
| Производственный поток | Отдельные партии | Непрерывное движение подвесок |
| Номенклатура | Удобна при смене габаритов, массы и режимов | Эффективна при стабильном ассортименте и ритме выпуска |
| Загрузка | Тележка, подвес или иной периодический способ | Подвесной или напольный конвейер |
| Управление временем | Рецепт цикла для каждой партии | Скорость транспортной системы и длина тепловых зон |
| Требования к компоновке | Нужны зоны маневрирования, загрузки и выгрузки | Нужен согласованный маршрут всей линии |
| Масштабирование | Можно организовать несколько печей или сменных тележек | Производительность меняют в пределах расчётной скорости и тепловой мощности |
Периодическая схема подходит не только малому производству. Она бывает рациональной для тяжёлых, крупногабаритных изделий, меняющейся номенклатуры или разных рецептов. Проходная печь раскрывает преимущества при регулярном выпуске и синхронной работе подготовки, камеры напыления, печи и охлаждения в составе комплексной линии порошковой окраски.
Как определить рабочие размеры камеры
К габаритам крупнейшего изделия нельзя просто добавить небольшой запас. Нужно построить максимальный загрузочный контур: деталь вместе с подвесом, рамой или тележкой в том положении, в котором она проходит двери и находится в рабочей зоне.
При расчёте учитывают:
- длину, ширину и высоту изделий;
- количество деталей в одной партии или шаг подвесок;
- размеры и массу оснастки;
- технологические зазоры между деталями;
- свободное пространство для циркуляции воздуха;
- траекторию движения тележки или конвейера;
- открывание дверей и место для маневрирования;
- возможное увеличение номенклатуры.
Слишком тесная камера ухудшает обдув и усложняет загрузку. Избыточный объём увеличивает металлоёмкость, теплопотери и время выхода на режим. Поэтому внутренние размеры должны быть достаточными для расчётной загрузки, но обоснованными.
Как связаны мощность, масса загрузки и длительность цикла
Тепловая мощность выбирается по балансу, а не только по объёму камеры. Печь нагревает металл изделий, подвесы или тележку, внутренние конструкции и воздух. Одновременно она компенсирует потери через ограждения, проёмы и вытяжку.
Для исходного расчёта нужны максимальная масса загрузки, материал и толщина изделий, начальная и требуемая температура, желаемое время прогрева, частота открывания дверей и выпуск за смену. Если масса партии вырастет после запуска, прежний цикл может перестать обеспечивать необходимую температуру металла.
Запас мощности полезен для устойчивой работы, но его нельзя рассматривать отдельно от циркуляции и управления. Чрезмерный нагрев при неравномерном потоке создаёт перегретые зоны, а недостаточный не позволяет выдерживать производственный такт. Итоговый режим подтверждают температурным профилированием на типовой и наиболее тяжёлой загрузке.
Транспорт нельзя выбирать после печи
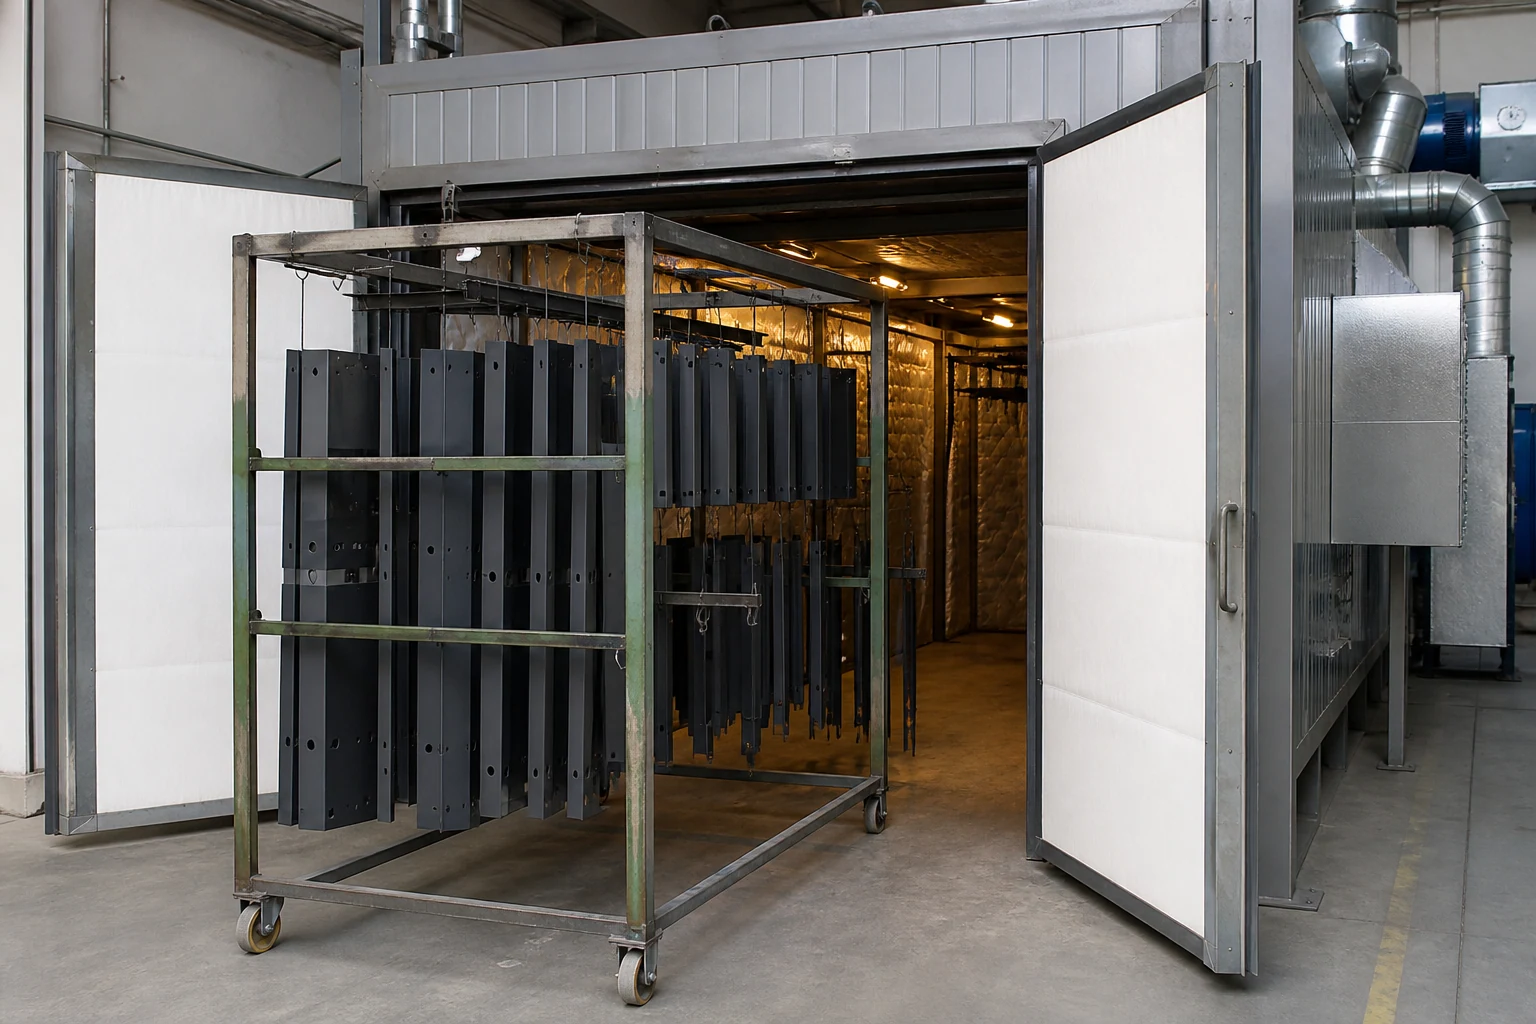
Способ перемещения определяет двери, пол, рабочую высоту, расположение воздуховодов и время цикла. Тележка должна проходить в камеру без риска задеть уплотнения и внутренние элементы. Подвесной конвейер требует согласования трассы, поворотов, высоты подвесок и проходов через тепловые зоны.
Важно заранее определить не только максимальную массу изделия, но и массу всей подвески или тележки. Оснастка нагревается вместе с продукцией и входит в тепловой баланс. Необходимо также проверить, сможет ли оператор безопасно загрузить крупную партию, останется ли место для обслуживания и как горячие изделия перейдут в зону охлаждения.
Если участок собирают из несогласованных узлов, камера может оказаться достаточной по паспорту, но неудобной в реальной работе. Общий состав производства и связи между его участками рассмотрены в материале «Какое оборудование нужно для порошковой покраски».
Что должна контролировать автоматика
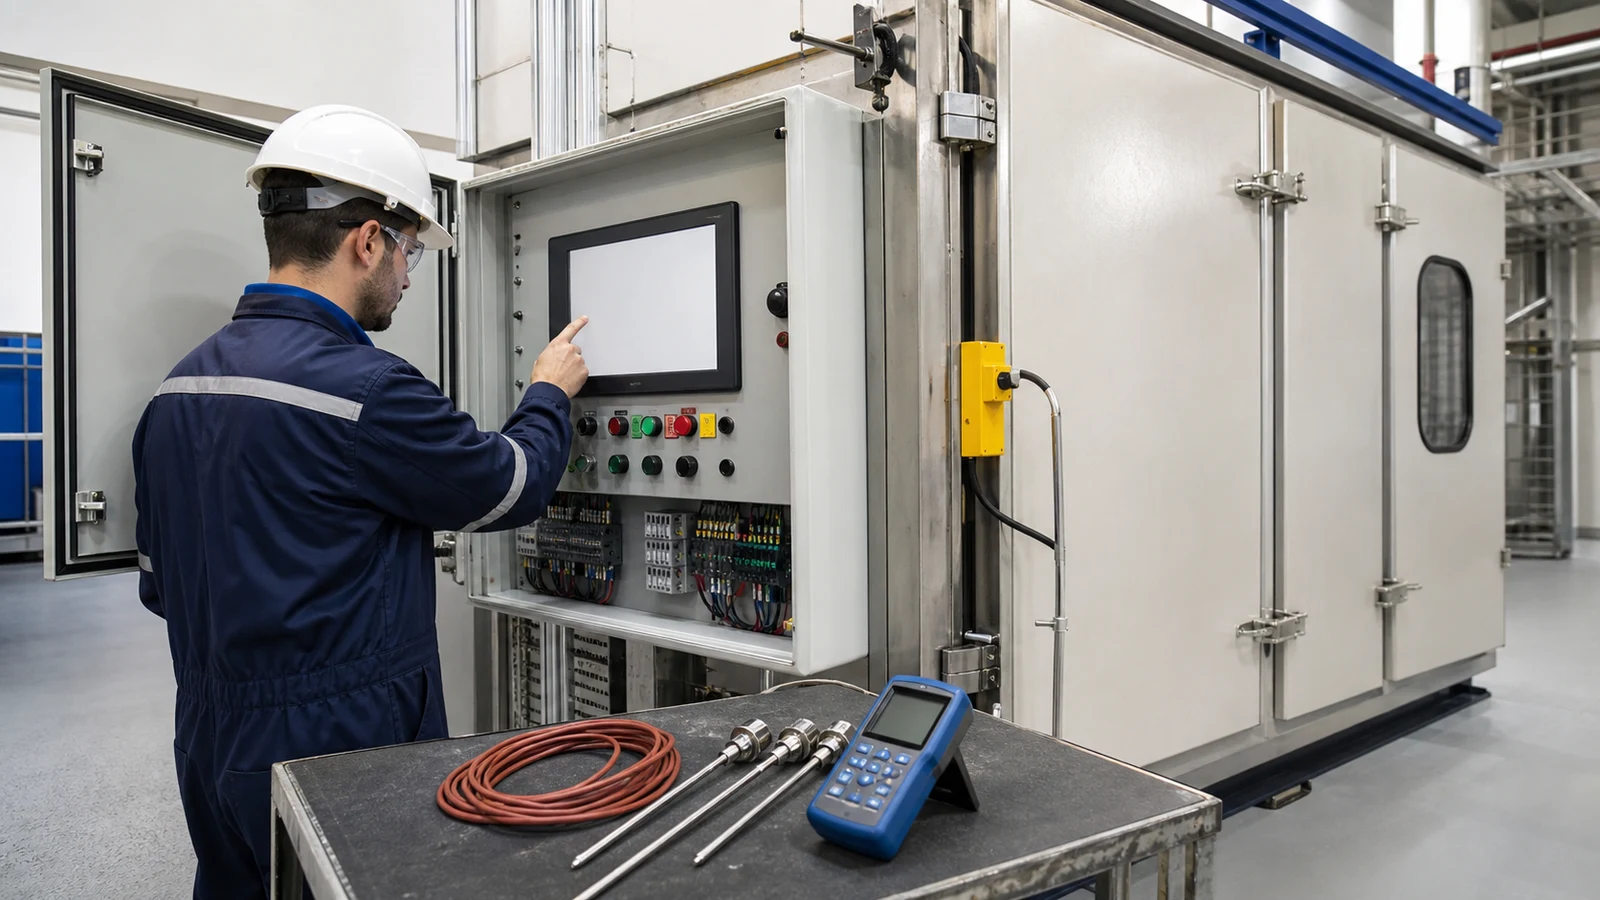
Система управления отвечает не только за установку температуры. В зависимости от проекта она координирует нагрев, вентиляторы, двери, транспорт и аварийные состояния. При разных группах изделий удобно применять отдельные технологические рецепты, чтобы оператор не вводил все параметры заново.
При формировании требований к шкафу управления печью определяют:
- какие температуры измеряются и отображаются;
- какие режимы и рецепты нужно хранить;
- как задаётся длительность цикла или скорость конвейера;
- какие состояния приводов и вентиляторов контролируются;
- какие предупреждения и блокировки необходимы;
- требуется ли регистрация параметров и история событий;
- как печь взаимодействует с транспортом и другими узлами линии.
Автоматика повышает повторяемость только при корректном технологическом режиме. Она не компенсирует неверно рассчитанную камеру, неодинаковую загрузку или отсутствие контроля температуры металла.
Какие данные подготовить для выбора печи
Чем точнее исходные данные, тем меньше решений приходится принимать по предположениям. Для предварительного подбора подготовьте:
- Чертежи, фотографии и максимальные габариты изделий.
- Материал, толщину стенки и массу одной детали.
- Количество деталей и максимальную массу одновременной загрузки.
- Требуемый выпуск за смену, число смен и желаемый такт.
- Перечень порошковых материалов и их технические паспорта.
- Способ подвески, размеры и массу оснастки.
- Предпочтительный вариант транспорта: тележка, монорельс или конвейер.
- Доступные электрические мощности, газ и ограничения площадки.
- Размеры помещения, ворота, колонны, высоту и существующие коммуникации.
- Требования к рецептам, регистрации параметров и интеграции с линией.
Если ассортимент неоднороден, изделия лучше разделить на группы по габаритам и тепловой массе. Тогда можно оценить, допустим ли общий режим или понадобятся разные рецепты, партии либо отдельные технологические решения.
Частые ошибки при выборе
Ориентироваться только на объём камеры
Две печи одинакового размера могут по-разному прогревать одну и ту же загрузку. Значение имеют мощность, циркуляция, теплопотери, двери, транспорт и фактическая масса металла.
Считать температуру воздуха температурой изделия
Воздух выходит на уставку раньше массивных деталей. Цикл должен соответствовать температуре металла и требованиям технического паспорта порошка.
Смешивать изделия с сильно разной тепловой инерцией
Общий режим может недогреть тяжёлые детали и перегреть тонкие. Сначала проверяют температурный профиль, затем разделяют загрузки или подбирают подтверждённый компромиссный режим.
Не учитывать будущую производительность
Печь, рассчитанная только на текущий минимальный выпуск, может ограничить рост участка. Но необоснованное увеличение камеры тоже повышает стоимость и теплопотери. Резерв следует задавать конкретной производственной программой.
Выбирать транспорт после изготовления камеры
Так появляются неудобные проёмы, недостаточные зазоры, лишняя ручная перегрузка и несогласованный такт. Печь и транспорт проектируют как единую систему.
Частые вопросы
Какая печь лучше — газовая или электрическая?
Лучший вариант определяется условиями предприятия. Сравнивают доступность и стоимость подключения, тарифы, требуемую мощность, режим загрузки, обслуживание и ограничения помещения. Вывод делают по расчёту всего срока эксплуатации, а не по цене одного энергоносителя.
Как рассчитать размер печи полимеризации?
Нужно определить максимальный контур полной загрузки вместе с подвесами или тележкой, добавить технологические зазоры для движения и циркуляции воздуха, проверить дверные проёмы и компоновку цеха. Одного размера крупнейшей детали недостаточно.
Можно ли обрабатывать тонкие и тяжёлые изделия в одной печи?
Можно, если для каждой группы подтверждён подходящий температурный профиль. Часто им требуются разные рецепты или отдельные партии, потому что скорость прогрева металла существенно различается.
Как проверить равномерность температуры?
Проводят температурное профилирование с термопарами на характерных точках реальной загрузки. Измеряют тонкие и массивные участки, края и центр партии, верх и низ, а затем сравнивают время и температуру металла с режимом порошка.
Что отправить производителю для расчёта?
Передайте габариты, массу и чертежи изделий, состав и массу партии, выпуск за смену, способ транспорта, техпаспорта порошков, доступные энергоносители и план помещения. Эти данные позволяют рассчитать рабочий объём, тепловую мощность и компоновку.
Главное
Печь полимеризации выбирают как часть производственного процесса, а не как изолированную горячую камеру. Рабочий результат определяют температура металла, равномерность обдува, масса загрузки, длительность цикла, транспорт и система управления. Газовый или электрический нагрев, периодическая или проходная схема становятся обоснованным выбором только после анализа номенклатуры и требуемого выпуска.
Для подбора конструкции передайте специалистам «Феррум» габариты и массу изделий, состав загрузки, производственную программу, способ транспортировки и технические паспорта порошковых красок. На основе этих данных можно предметно обсудить размеры камеры, тепловую мощность, вариант нагрева и состав управления.