

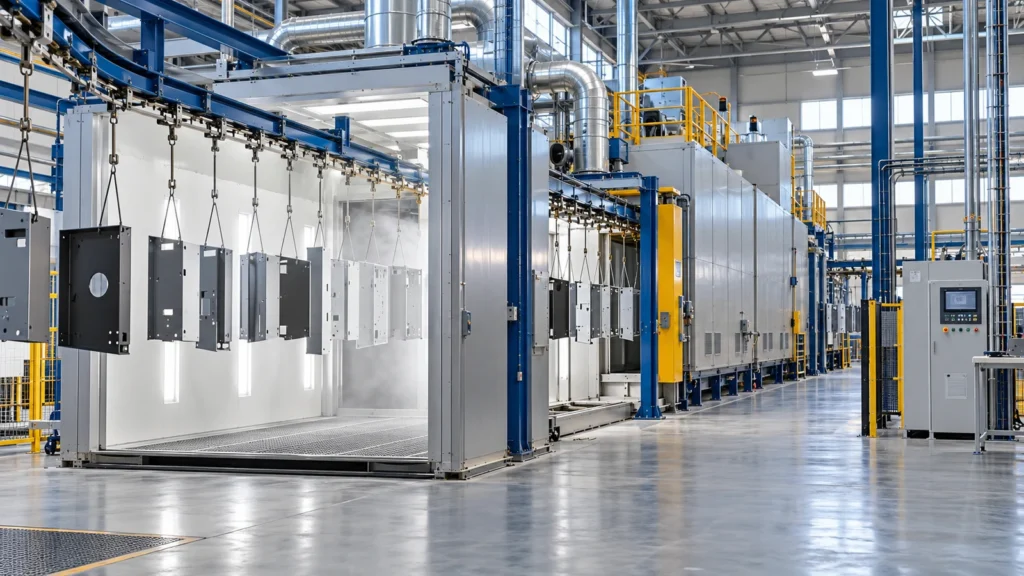
Линия порошковой покраски — это не просто камера напыления и печь, установленные рядом. Это связанная производственная система, в которой подготовка поверхности, сушка, нанесение порошка, полимеризация, транспорт и контроль должны работать в одном темпе. Если один участок не успевает обработать заданный поток или нарушает технологический режим, производительность остальных узлов не решает проблему.
Поэтому комплектацию линии начинают не с перечня оборудования, а с изделий и производственной программы. Нужно знать их габариты, массу, материал, требуемый выпуск, варианты подвески, частоту смены цвета и требования к готовому покрытию. Эти данные определяют схему движения, размеры камер, способ нанесения, тип печи и необходимую степень автоматизации.
Что называют линией порошковой покраски
Линия объединяет оборудование и рабочие операции, которые последовательно превращают неподготовленную металлическую деталь в изделие с готовым покрытием. В полном цикле могут участвовать:
- зона загрузки и навески;
- механическая или химическая подготовка поверхности;
- промывка и сушка после подготовки;
- камера порошкового напыления;
- ручные или автоматические распылители;
- система улавливания и, при необходимости, возврата порошка;
- печь полимеризации;
- транспортная система и буферные участки;
- зона охлаждения, разгрузки и контроля;
- единая или согласованная система управления.
Фактический состав зависит от задачи. Небольшое серийное производство может работать партиями с ручной навеской и напылением. При стабильной номенклатуре и большом выпуске оправдан непрерывный поток с автоматическим транспортом. Между этими вариантами существует множество полуавтоматических решений.
Если нужен обзор отдельных узлов и их назначения, сначала полезно изучить материал о том, какое оборудование нужно для порошковой покраски. Здесь рассматривается другая задача: как объединить эти узлы в линию без конфликтов по такту и технологии.
Как работает линия: путь изделия по участку
Типовая схема выглядит так:
- Изделия принимают, осматривают и размещают на подвесах, тележках или другой оснастке.
- Поверхность очищают от загрязнений, окалины, продуктов коррозии и других слоёв, мешающих адгезии.
- После мокрой подготовки детали промывают и высушивают. Перед напылением на поверхности не должно оставаться влаги.
- В камере на заземлённое изделие наносят заряженные частицы порошка.
- Неосевший порошок улавливает система вентиляции и фильтрации; схема возврата зависит от материала и организации смены цветов.
- Изделие поступает в печь, прогревается и выдерживается в соответствии с техническим паспортом порошковой краски.
- После печи покрытие охлаждают до состояния, при котором изделие можно безопасно снять, проверить и передать на следующую операцию.
Эта последовательность не означает, что все изделия можно вести по одному режиму. Детали разной массы и толщины прогреваются с разной скоростью, сложная геометрия влияет на нанесение, а требования к подготовке зависят от металла и условий эксплуатации готового изделия. Линия должна поддерживать реальную номенклатуру, а не только усреднённую деталь.
Из каких участков состоит линия
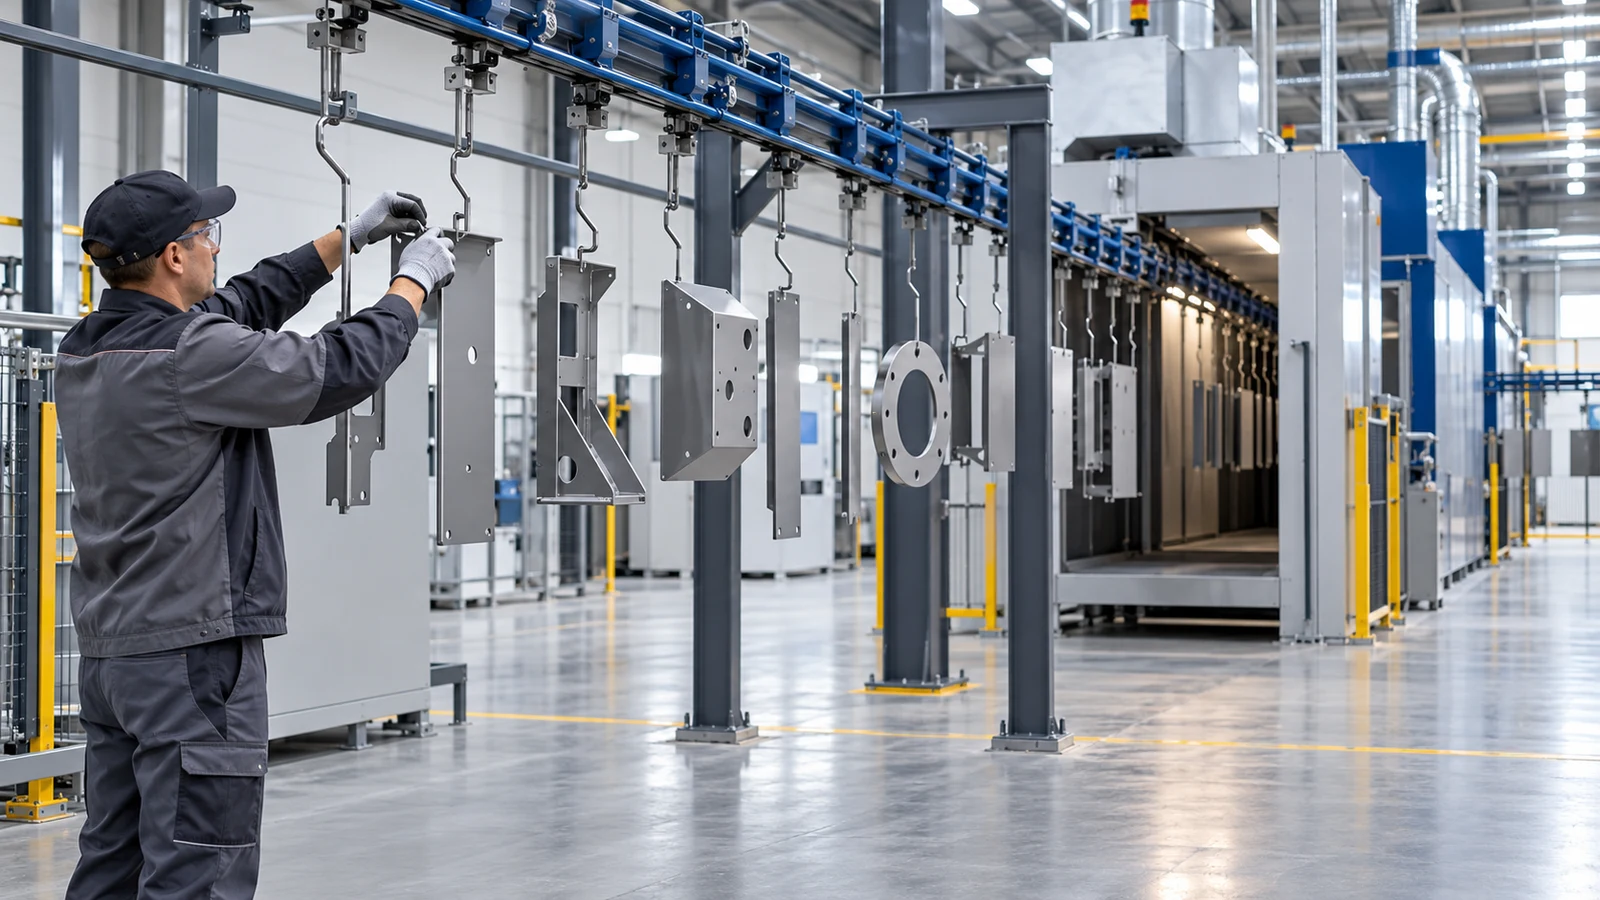
Загрузка, подвеска и транспорт
Оснастка задаёт положение изделия во всех последующих зонах. Она должна удерживать деталь, обеспечивать электрический контакт, выдерживать температурный режим и не перекрывать поверхности, которые нужно окрасить. Шаг подвесов выбирают так, чтобы детали не соприкасались, не затеняли друг друга при напылении и не мешали циркуляции воздуха в печи.
Транспорт может быть ручным, тележечным, монорельсовым или конвейерным. В периодической схеме оператор перемещает партию между отдельными камерами. В непрерывной линии подвесной конвейер проходит через технологические зоны с заданной скоростью. Для неоднородного выпуска применяют решения с накопителями, переключаемыми маршрутами или партиями, чтобы одна группа изделий не останавливала весь поток.
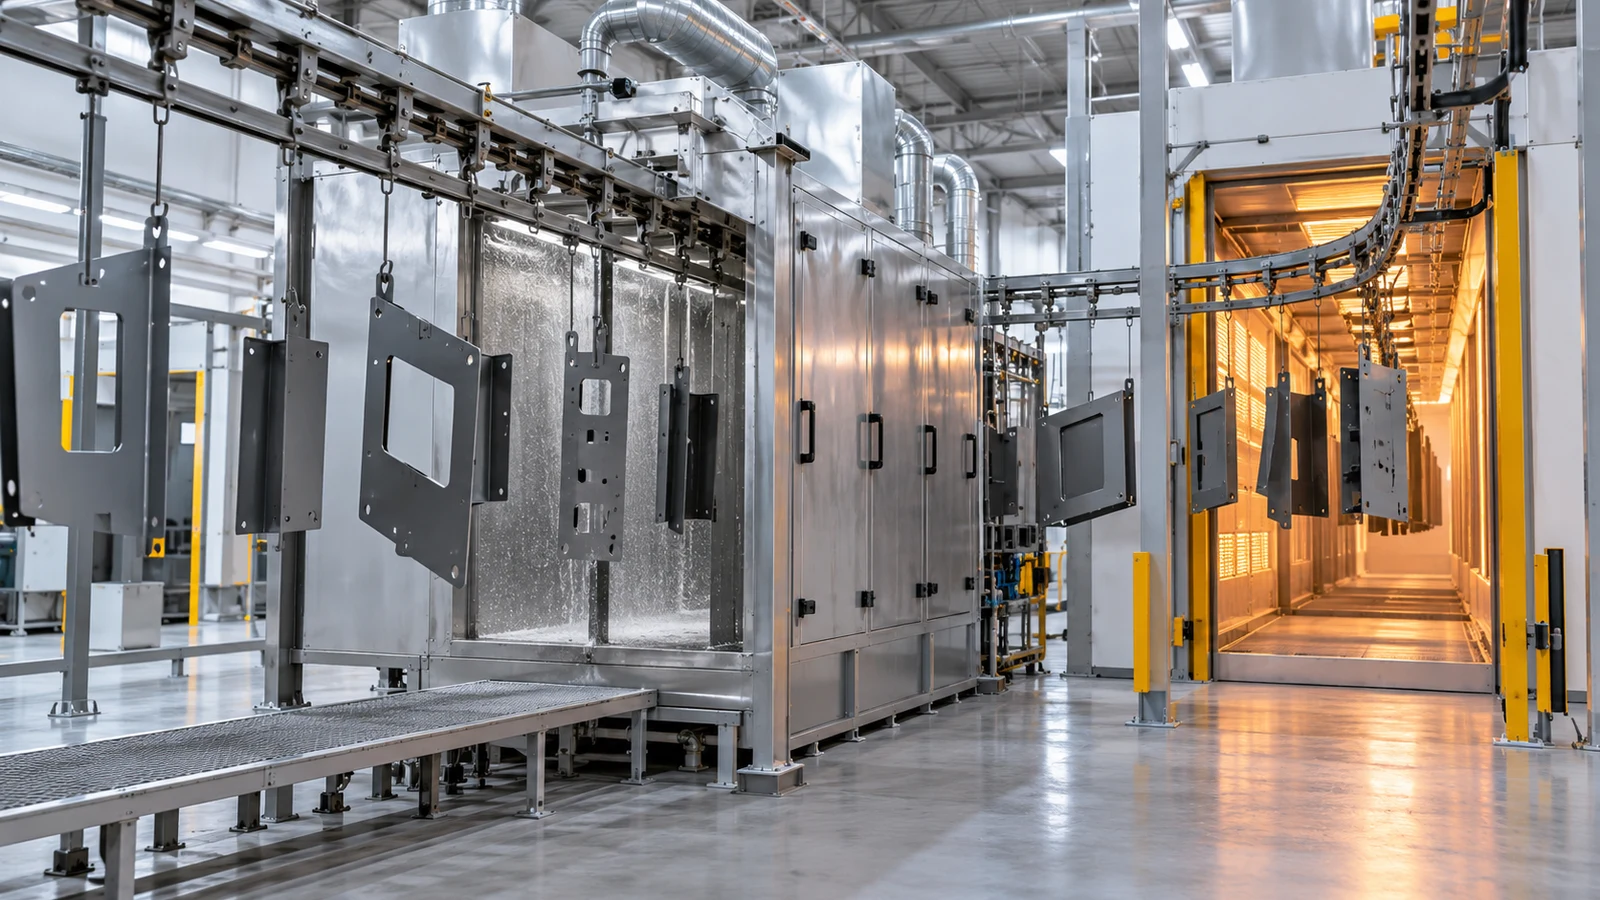
Подготовка поверхности и сушка
Качество покрытия начинается до камеры напыления. Способ подготовки выбирают по материалу, исходному состоянию поверхности, требованиям к адгезии и коррозионной стойкости. Это может быть механическая очистка, химическая обработка или их сочетание.
При химической подготовке линия может включать несколько стадий обработки и промывки. Их состав, рабочие параметры и контроль назначают по применяемой химии и требованиям к изделию. После мокрых операций детали направляют в сушильную камеру. Остаточная влага в полостях, швах и труднодоступных местах способна вызвать дефекты уже после нанесения порошка.
Камера напыления и оборудование нанесения
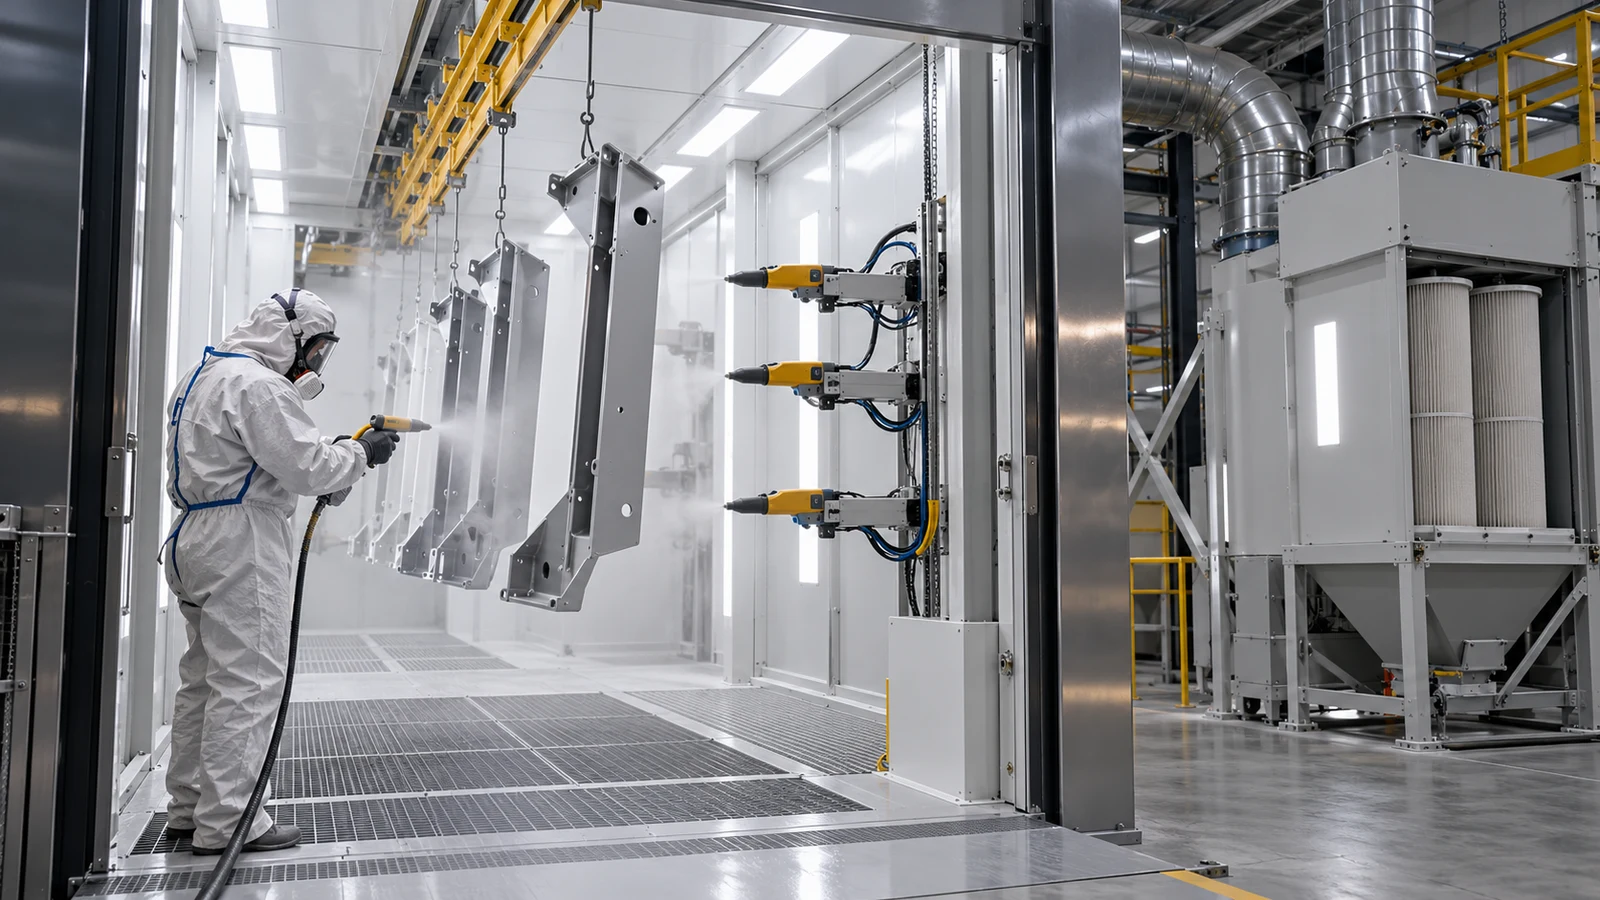
Камера порошковой покраски локализует зону нанесения и направляет неосевший порошок к фильтрации. Её размеры связывают с габаритами изделий, рабочими проходами, расположением распылителей и транспортом. Слишком тесная камера затрудняет доступ к сложным участкам, а необоснованно большая увеличивает объём воздуха, который приходится перемещать и очищать.
Нанесение бывает ручным, автоматическим или комбинированным. Автоматические распылители обеспечивают повторяемую обработку стабильной номенклатуры. Ручной пост нужен при малых сериях, частой смене изделий и сложной геометрии. В комбинированной схеме автоматы наносят основной слой, а оператор дорабатывает углубления и участки, недоступные прямому факелу.
Систему улавливания выбирают вместе со сценарием смены цвета. Возврат порошка может быть полезен при длительной работе одним материалом, но требует контроля чистоты и состава смеси. Если цвета меняются часто, большое значение получают время очистки, доступность внутренних поверхностей и разделение материалов.
Печь полимеризации
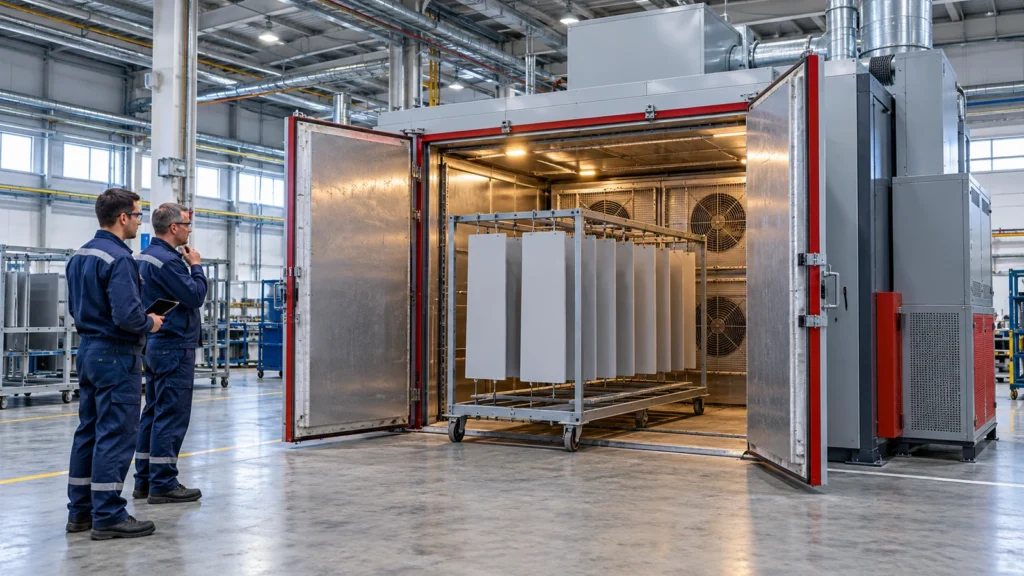
Печь должна принять фактический контур загрузки, прогреть металл и обеспечить режим, указанный для конкретного порошкового материала. Уставка воздуха сама по себе не подтверждает завершение процесса: важно, когда требуемой температуры достигло изделие и сколько времени оно находилось в нужном диапазоне.
Размер камеры, тепловую мощность, циркуляцию, источник нагрева и транспорт рассматривают совместно. Для партийной линии подходит тупиковая или проходная камера с загрузкой тележкой либо подвесной системой. Для непрерывного потока нужна печь, геометрия и длина которой согласованы со скоростью конвейера и временем пребывания изделия. Подробнее эта логика разобрана в статье «Печь полимеризации: устройство, принцип работы и критерии выбора».
Охлаждение, разгрузка и контроль
После выхода из печи изделию требуется место для охлаждения. Если снять или упаковать его слишком рано, покрытие можно повредить оснасткой, перчатками или соседними деталями. Длину зоны охлаждения связывают с массой изделия, температурой выхода, скоростью транспорта и допустимой температурой последующей операции.
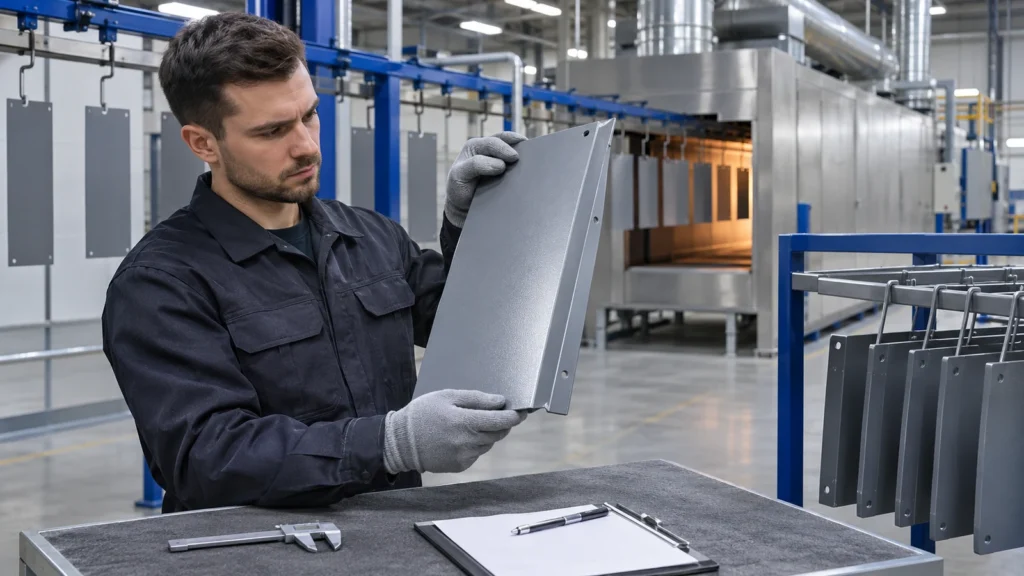
На разгрузке проверяют внешний вид, сплошность покрытия и параметры, установленные технологической документацией. Метод и объём контроля зависят от назначения изделия. Важно предусмотреть место для образцов, измерений, маркировки и временного хранения продукции, которая ожидает решения по результатам проверки.
Периодическая, полуавтоматическая или автоматическая линия
Степень автоматизации выбирают не по принципу «чем больше, тем лучше», а по структуре выпуска.
| Вариант | Как движется изделие | Где оправдан | Что учитывать |
|---|---|---|---|
| Периодический участок | Партиями, на тележках или подвесах с ручным перемещением | Небольшой и переменный выпуск, крупные или разные изделия, частая смена заданий | Загрузка персонала, время переналадки, площадь промежуточного хранения, стабильность ручных операций |
| Полуавтоматическая линия | Часть перемещений и операций механизирована, нанесение или загрузка остаются ручными | Средний выпуск и смешанная номенклатура | Согласование ручных постов с темпом транспорта, возможность обходного маршрута и накопления |
| Автоматическая линия | Конвейер и основное оборудование работают по согласованному циклу | Стабильная серийная программа, повторяемая геометрия, высокий и предсказуемый выпуск | Баланс всех зон, переналадка, распознавание изделий, резервирование и обслуживание без длительной остановки |
Автоматизация особенно полезна там, где операция повторяется и её параметры можно формализовать. Но она не устраняет различия между изделиями. Если в одном потоке чередуются лёгкие панели, массивные сварные рамы и детали со сложными полостями, потребуются рецепты, группировка партий или отдельные маршруты.
Как согласовать производительность всех узлов
Производительность линии определяет не самый быстрый узел, а ограничение всего потока. Камера может наносить порошок быстрее, чем печь принимает и прогревает изделия. Конвейер может перемещаться с высокой скоростью, но оператор не успеет качественно навешивать и снимать детали. Быстрая смена цвета не поможет, если подготовка поверхности создаёт очередь.
Для расчёта поток раскладывают на операции и проверяют:
- сколько изделий или подвесов требуется обработать за смену;
- сколько времени занимает каждая операция;
- какова максимальная масса и размер одновременно обрабатываемой партии;
- какой шаг между подвесами нужен для нанесения и прогрева;
- где возникают ожидание и накопление;
- сколько времени требуется на смену цвета, очистку и обслуживание;
- какие изделия нельзя обрабатывать по одному режиму.
Для непрерывной линии дополнительно связывают скорость конвейера с длиной каждой технологической зоны и необходимым временем пребывания. Для периодического участка проверяют длительность полного цикла партии, включая загрузку, перемещения, охлаждение и подготовку оборудования к следующей партии.
Резерв производительности задают осознанно. Он может компенсировать плановое обслуживание, изменение ассортимента или рост выпуска, но необоснованно крупное оборудование увеличивает капитальные и эксплуатационные затраты. Поэтому резерв описывают конкретным сценарием, а не абстрактным пожеланием «на будущее».
Компоновка в помещении
Одинаковый набор оборудования можно разместить по-разному. Линейная схема понятна по ходу процесса, но требует достаточной длины здания. П-образная или кольцевая компоновка сближает загрузку и разгрузку, однако усложняет повороты транспорта и взаимное расположение горячих, пылевых и мокрых зон.
При эскизной компоновке учитывают не только внешний контур оборудования. Нужны:
- безопасные проходы и рабочие места;
- зоны открытия дверей и перемещения тележек;
- доступ к фильтрам, вентиляторам, горелкам, нагревателям и приводам;
- маршруты воздуховодов, электропитания, газа, воды и стоков;
- места для порошковых материалов, оснастки и обслуживания;
- вентиляция и требования к помещению;
- возможность заменить крупный узел без разборки всей линии.
Оборудование, которое поместилось на плане, ещё не обязательно удобно обслуживать. Сервисные зоны и маршруты персонала проверяют до утверждения компоновки, а не после монтажа.
Управление линией как единой системой
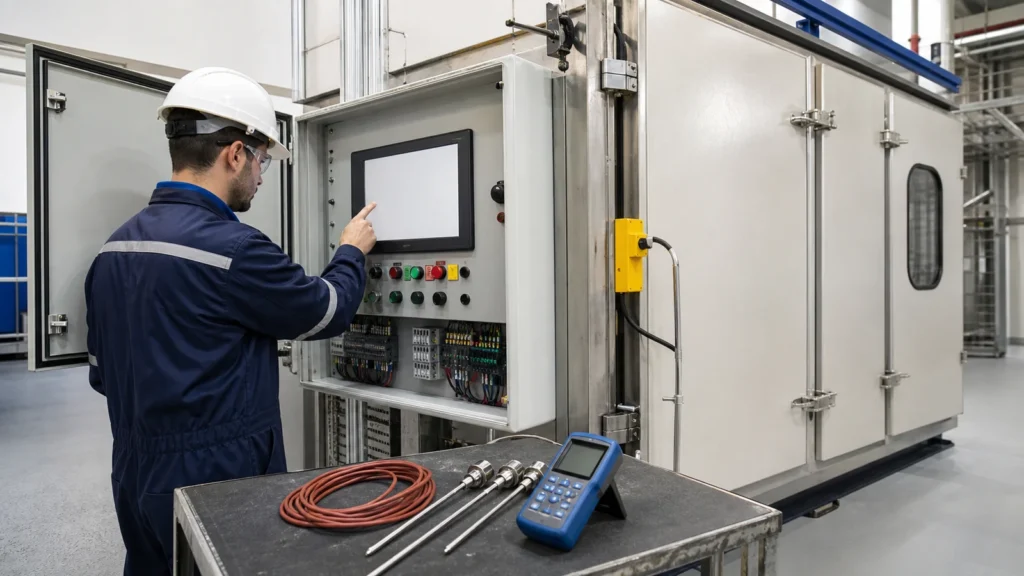
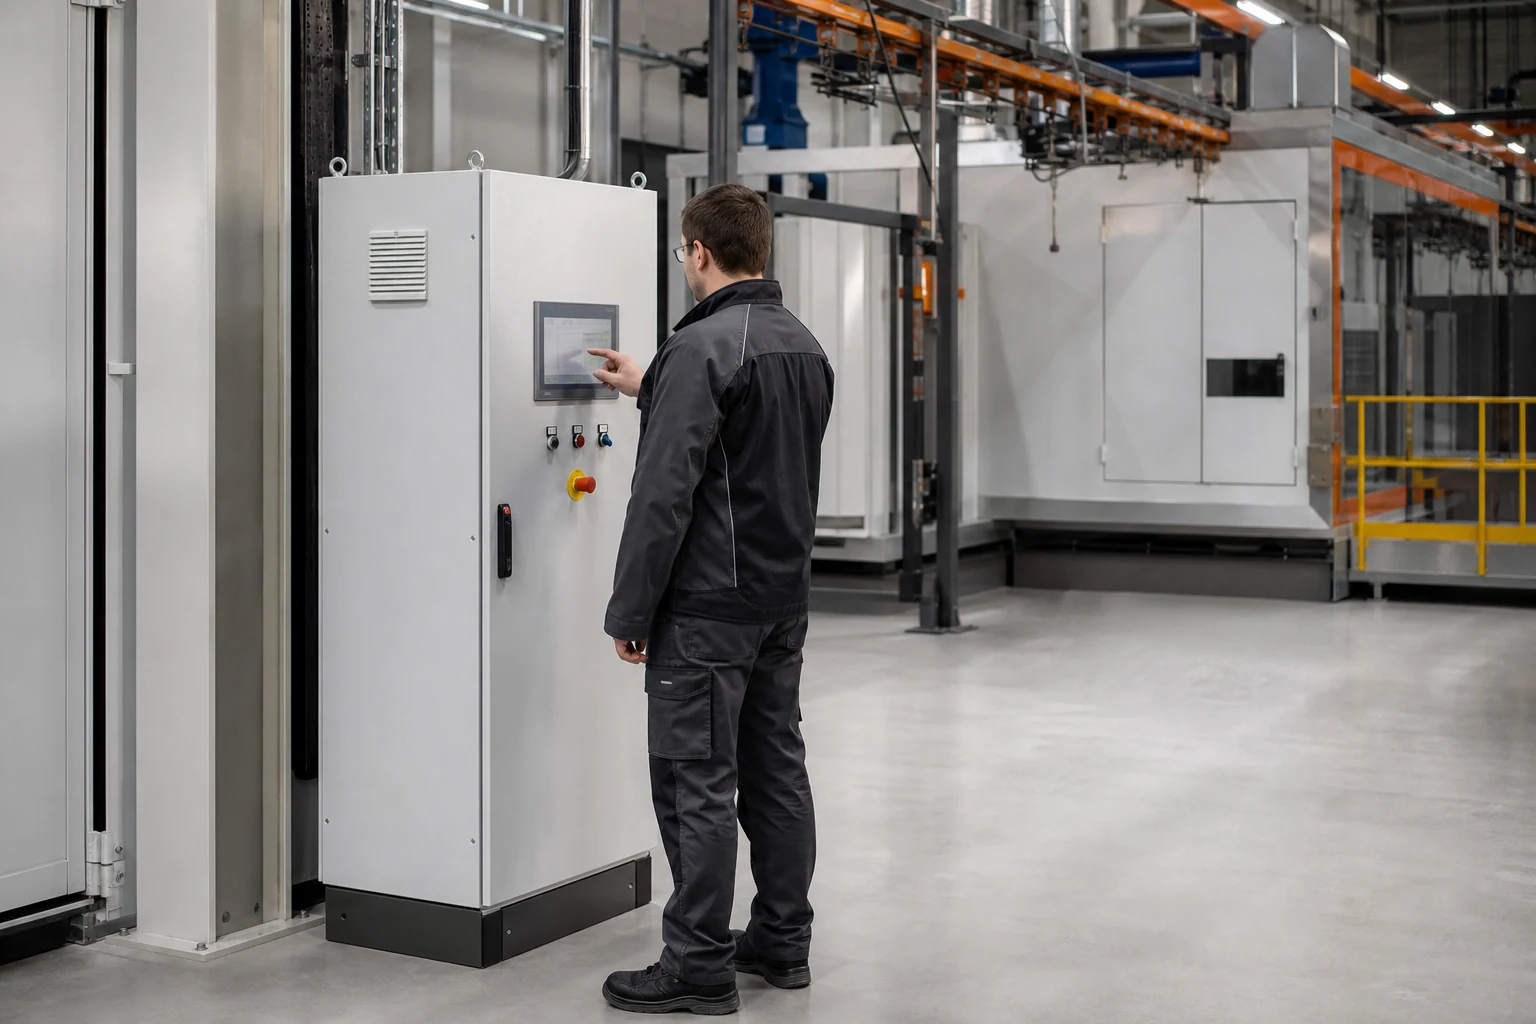
Даже если отдельные модули имеют собственные панели, их работа должна быть согласована. Система управления контролирует последовательность пуска и остановки, состояние вентиляции, движение транспорта, готовность печи и другие параметры, необходимые для конкретной конфигурации.
Для автоматизированной линии заранее определяют:
- какие рецепты нужны для разных групп изделий;
- как задаётся и контролируется скорость транспорта;
- какие состояния запрещают запуск следующего узла;
- что происходит при остановке конвейера или вентиляции;
- какие аварии и предупреждения видит оператор;
- какие параметры и события требуется сохранять;
- как линия переводится в ручной режим для наладки и обслуживания.
Единая автоматика не компенсирует неправильно рассчитанную технологию, но помогает удерживать подтверждённые режимы и не допускать несогласованной работы оборудования. Для неё важны понятные межблочные связи, безопасные алгоритмы и удобная диагностика.
Какие исходные данные нужны для комплектации
До запроса коммерческого предложения полезно подготовить единый набор исходных данных:
- Чертежи или фотографии изделий с максимальными габаритами.
- Материал, массу и толщину характерных деталей.
- Номенклатуру и количество изделий за смену, неделю или месяц.
- Требования к покрытию и условия эксплуатации продукции.
- Применяемые порошковые материалы и их технические паспорта.
- Желаемый способ подготовки поверхности и доступные коммуникации.
- Частоту смены цветов и размер типовой цветовой партии.
- Предпочтительный транспорт и допустимость ручных перемещений.
- План помещения с воротами, колоннами, высотой и существующими сетями.
- Доступную электрическую мощность, газ, воду, вентиляцию и ограничения по размещению.
- Требования к автоматизации, регистрации параметров и интеграции с другим оборудованием.
- Планы изменения ассортимента или выпуска, которые действительно должны учитываться в проекте.
Если данных пока мало, их лучше разделить на подтверждённые и предполагаемые. Это позволяет увидеть, какие решения уже можно принимать, а какие ещё зависят от замеров или технологических испытаний.
Частые ошибки при выборе линии
Покупать узлы по отдельности без общего расчёта
Камера, печь и транспорт могут быть работоспособны сами по себе, но не совпасть по габаритам загрузки, такту и интерфейсам управления. Общую схему и ответственность за стыки нужно определить до заказа.
Считать производительность только по скорости напыления
Реальный выпуск включает навеску, подготовку, сушку, нанесение, прогрев, выдержку, охлаждение, разгрузку и переналадку. Ограничивающую операцию находят по полному циклу.
Не учитывать смену цвета
При частой смене материала время очистки может заметно влиять на доступный выпуск. Камеру, систему подачи и возврата порошка оценивают по реальному цветовому графику.
Проектировать транспорт после камер
Транспорт определяет контур загрузки, шаг изделий, проёмы и время пребывания в технологических зонах. Его нельзя без последствий добавить в готовую компоновку.
Использовать один режим для всей номенклатуры
Разные материалы, массы и геометрия могут требовать разных режимов подготовки, нанесения и полимеризации. Линия должна поддерживать необходимое разделение рецептов и партий. О связи времени выдержки с температурой изделия рассказано в статье о полимеризации порошковой краски.
Частые вопросы
Можно ли начать с ручного участка, а затем автоматизировать его?
Да, если возможность расширения заложена в компоновке, транспорте, электроснабжении, вентиляции и управлении. Простого добавления автоматических распылителей часто недостаточно: нужно проверить стабильность потока, подготовку изделий и пропускную способность печи.
Нужна ли рекуперация порошка?
Решение зависит от объёма нанесения, числа цветов, требований к чистоте и организации производства. При длительных сериях одного материала возврат может быть полезен. При частой смене цвета приоритетом могут стать быстрая очистка и предотвращение смешения порошков.
Как понять, нужен конвейер или тележки?
Тележечная схема удобна для партий, крупногабаритных изделий и переменной программы. Конвейер подходит для согласованного потока с прогнозируемым тактом. Выбор проверяют по выпуску, габаритам, массе, маршруту и допустимому объёму ручных операций.
От чего зависит длина автоматической линии?
От состава операций, размеров изделий, требуемого времени в каждой зоне, скорости транспорта, переходов между модулями, охлаждения и сервисных проходов. Рассчитывать длину только по наружным размерам камеры и печи нельзя.
Что входит в комплексную линию порошкового окрашивания?
Состав определяет проект. Обычно рассматривают подготовку и сушку поверхности, камеру и оборудование нанесения, улавливание порошка, печь полимеризации, транспорт, охлаждение, управление и рабочие зоны. Часть операций может выполняться на существующем оборудовании заказчика, если оно совместимо с общей технологией.
Главное
Линию порошковой покраски проектируют вокруг потока изделий. Габариты и масса деталей, выпуск, подготовка поверхности, смена цвета, режим полимеризации и доступное помещение определяют состав оборудования и степень автоматизации. Качественная комплектация — это не максимальное число узлов, а отсутствие технологических и производственных разрывов между ними.
Чтобы обсудить комплексную линию порошкового окрашивания, подготовьте план цеха, чертежи и массу изделий, программу выпуска, требования к покрытию и доступные энергоносители. По этим данным можно разработать эскизную схему, определить состав оборудования и проверить, какой участок будет ограничивать производительность.