

Чтобы купить линию порошковой покраски, недостаточно запросить у нескольких поставщиков цену и сравнить перечни оборудования. Комплекс проектируют под конкретные изделия, производственную программу, требования к покрытию и помещение. Если исходные данные различаются или часть работ не учтена, коммерческие предложения оказываются несопоставимыми, а низкая начальная цена может обернуться дополнительными затратами на монтаж, коммуникации и доработку.
Практичный порядок другой: сначала описывают номенклатуру и требуемый результат, затем фиксируют границы поставки и критерии приёмки. Только после этого можно сравнивать технические решения, сроки и стоимость. Такой подход помогает выбрать не самый длинный список узлов, а линию, которая сможет работать в заданном ритме после установки на площадке.
Покупка линии — это проект, а не выбор готового станка
Линия связывает подготовку поверхности, сушку, нанесение порошка, полимеризацию, транспорт, охлаждение и управление. Производительность всего комплекса определяет не паспортная скорость отдельного модуля, а согласованная работа всех участков — от навески до разгрузки.
Перед запросом предложения полезно разобраться, из чего состоит линия порошковой покраски. При закупке к этому добавляются ещё четыре задачи:
- корректно передать поставщику исходные данные;
- получить от него расчёт с понятными допущениями;
- закрепить границы ответственности в договоре;
- проверить результат на приёмке и пусконаладке.
Проект лучше вести рабочей группой. Производство определяет выпуск и режим работы, технолог — требования к покрытию, главный инженер — площадку и коммуникации, охрана труда и промышленная безопасность — применимые требования, снабжение — договор и сроки. Если все вопросы остаются только у отдела закупок, важные ограничения обычно выявляются слишком поздно.
С каких исходных данных начинать расчёт
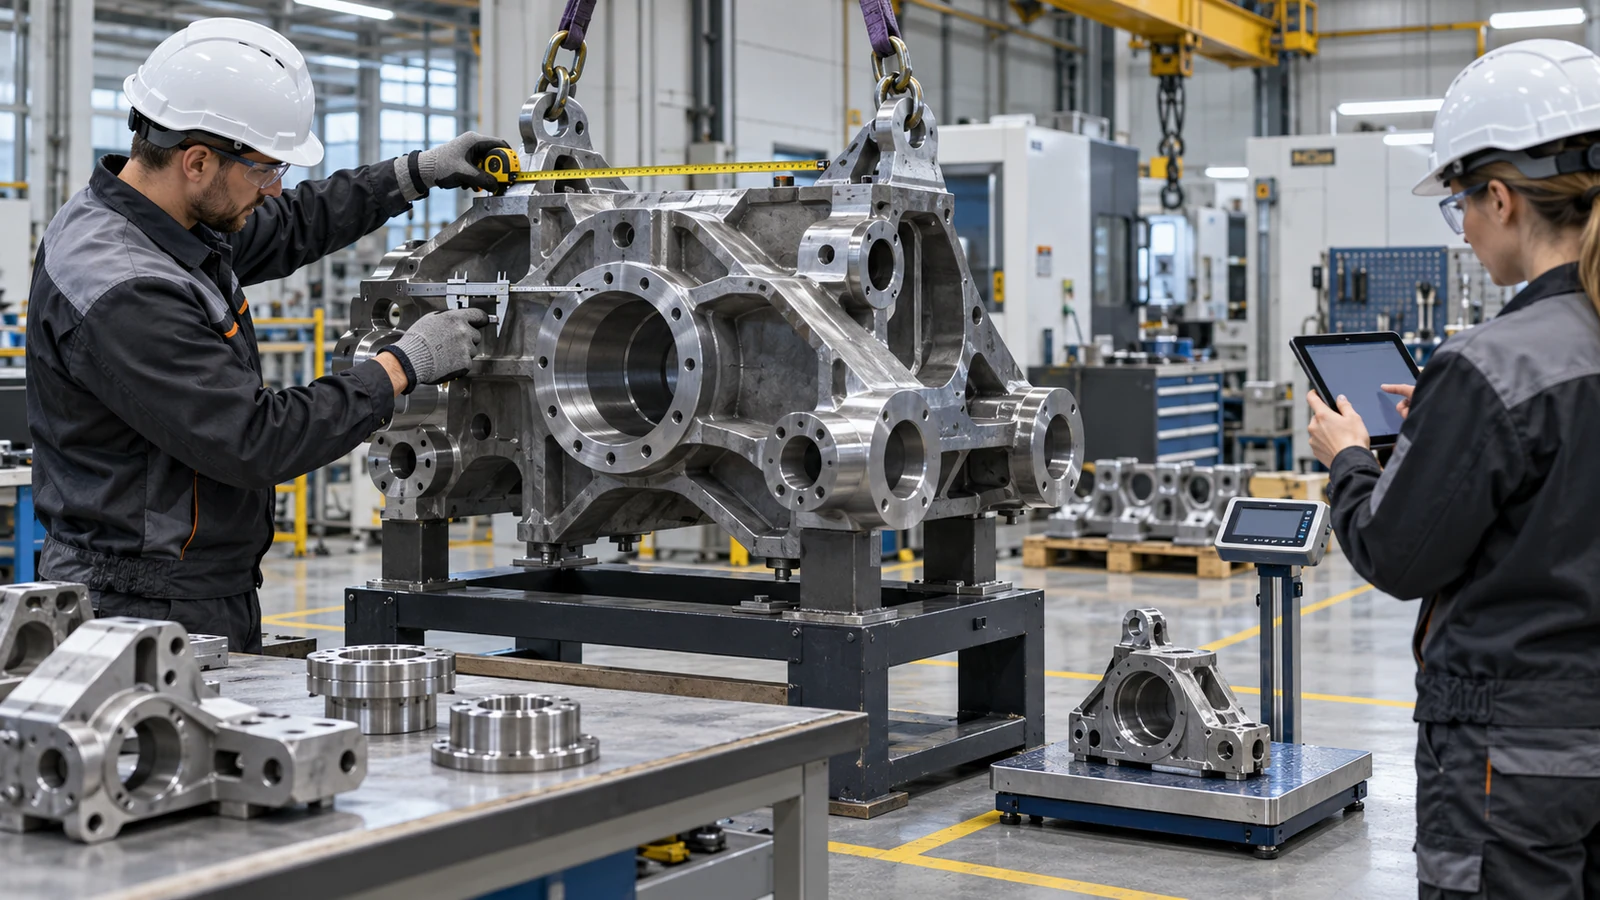
Первый документ для поставщика — не заявка «нужна линия на столько-то метров», а матрица изделий. В неё включают все группы деталей, которые планируется окрашивать, отдельно отмечая самые крупные, тяжёлые, теплоёмкие и сложные по геометрии.
Минимальный комплект исходных данных:
- чертежи, фотографии и материал изделий;
- максимальные и типовые габариты;
- масса одной детали и максимальная масса подвески или тележки;
- точки подвеса и участки, которые нельзя окрашивать;
- выпуск по каждой группе изделий за смену, сутки или месяц;
- размер производственной партии и график смены номенклатуры;
- количество цветов и ожидаемая частота их смены;
- состояние поверхности до подготовки;
- требования к внешнему виду, адгезии и стойкости покрытия;
- применяемые или планируемые порошковые материалы и их технические листы;
- режим работы участка и доступное число операторов;
- план помещения с колоннами, воротами, проездами и высотными отметками;
- доступные электрическая мощность, газ, сжатый воздух, вода, канализация и вентиляция.
Средняя деталь не заменяет всю номенклатуру. Если рассчитать подвеску по лёгкой панели, а в реальном выпуске есть тяжёлая рама, изменятся нагрузка на транспорт, время прогрева и производительность. Если забыть о редком крупногабаритном изделии, оно может не пройти через проёмы камеры или печи.
Как сформулировать производительность без двусмысленности
Фраза «линия на 100 деталей в час» мало что говорит без описания самих деталей и способа навески. В техническом задании нужно связать выпуск с конкретной матрицей изделий, рабочим графиком и допустимой загрузкой транспорта.
Для каждой группы полезно указать:
- сколько деталей размещается на одной подвеске или тележке;
- какой шаг нужен между подвесками;
- сколько времени занимают навеска и разгрузка;
- какое время требуется каждой технологической операции;
- какой выпуск должен обеспечиваться в установившемся режиме;
- какие перерывы, переналадки и смены цвета входят в расчёт доступного времени.
Ограничивающим участком может стать не печь или камера, а ручная навеска, подготовка поверхности, охлаждение либо контроль. Поэтому поставщик должен показать расчёт потока по всем операциям и назвать допущения, на которых основана заявленная производительность.
Что включить в техническое задание
Хорошее техническое задание описывает не только оборудование, но и результат, который требуется получить. Оно не должно заранее диктовать каждую конструктивную деталь: поставщику нужно оставить возможность предложить решение. При этом ключевые ограничения и критерии должны быть измеримыми.
Технологический маршрут
Нужно зафиксировать последовательность операций: входной осмотр, подготовка поверхности, промывка, сушка, нанесение, полимеризация, охлаждение, разгрузка и контроль. Если часть операций уже выполняется на существующем оборудовании, указывают точку передачи изделия и требования к совместимости.
Обзор назначения отдельных узлов приведён в материале о том, какое оборудование нужно для порошковой покраски. Для закупки важно дополнительно определить, что входит в поставку, а что обеспечивает заказчик.
Подготовка поверхности
Способ подготовки выбирают по материалу изделия, исходным загрязнениям и требованиям к готовому покрытию. В задании указывают ожидаемое состояние входящих деталей, применяемую химию, число стадий, требования к воде, сушке, обращению со стоками и контролю растворов. Универсальной схемы для любой номенклатуры нет.
Если подготовка остаётся за пределами проекта, это нужно написать прямо. Иначе поставщик может считать, что на линию поступают уже очищенные детали, а заказчик — что полный цикл включён в цену.
Нанесение и смена цвета
Нужно определить, будет нанесение ручным, автоматическим или комбинированным, сколько операторов планируется и какие зоны требуют ручной доработки. Для частой смены цвета важны не только система возврата порошка, но и доступность поверхностей для очистки, организация хранения материалов и допустимое время переналадки.
Вместо общего требования «быстрая смена цвета» лучше описать рабочий сценарий: сколько переходов ожидается за смену, какие материалы нельзя смешивать и что считается завершением очистки.
Транспорт и оснастка
В задании описывают типовой и предельный контур загрузки, массу, точки подвеса, шаг изделий и маршрут возврата оснастки. Для конвейерной системы дополнительно согласуют скорость, зоны загрузки и разгрузки, накопители, обходы колонн, высоту рабочих мест и доступ для обслуживания.
Оснастка должна удерживать изделие, сохранять электрический контакт при нанесении и выдерживать температурный цикл. Количество подвесов на стартовый комплект, порядок их очистки и запасные элементы лучше включить в границы поставки.
Печь и режим полимеризации
Печь подбирают по габаритам и тепловой массе загрузки, требуемому потоку, источнику энергии и техническим данным порошковой краски. Температура воздуха в камере не равна температуре металла. Критерий процесса связывают с тем, достигло ли изделие режима, указанного в техническом листе материала.
Подробно связь печи, загрузки и режима рассмотрена в статьях об устройстве и выборе печи полимеризации и о полимеризации порошковой краски. В закупочном задании следует указать репрезентативные изделия, на которых будет подтверждаться температурный профиль.
Управление, блокировки и данные
Нужно описать режимы работы, рецепты, права доступа, аварийные остановы, межблочные блокировки и перечень параметров, которые оператор должен видеть или сохранять. Требования к безопасности и автоматике определяют с учётом конкретной компоновки, энергоносителей и действующих на площадке норм.
Отдельно согласуют язык интерфейса, состав сигнализации, возможность выгрузки журналов, связь с верхнеуровневой системой и перечень запасных компонентов шкафа управления. Если эти функции не закреплены заранее, их добавление после изготовления может потребовать изменения программы и электрической части.
Площадка и коммуникации: что проверить до заказа
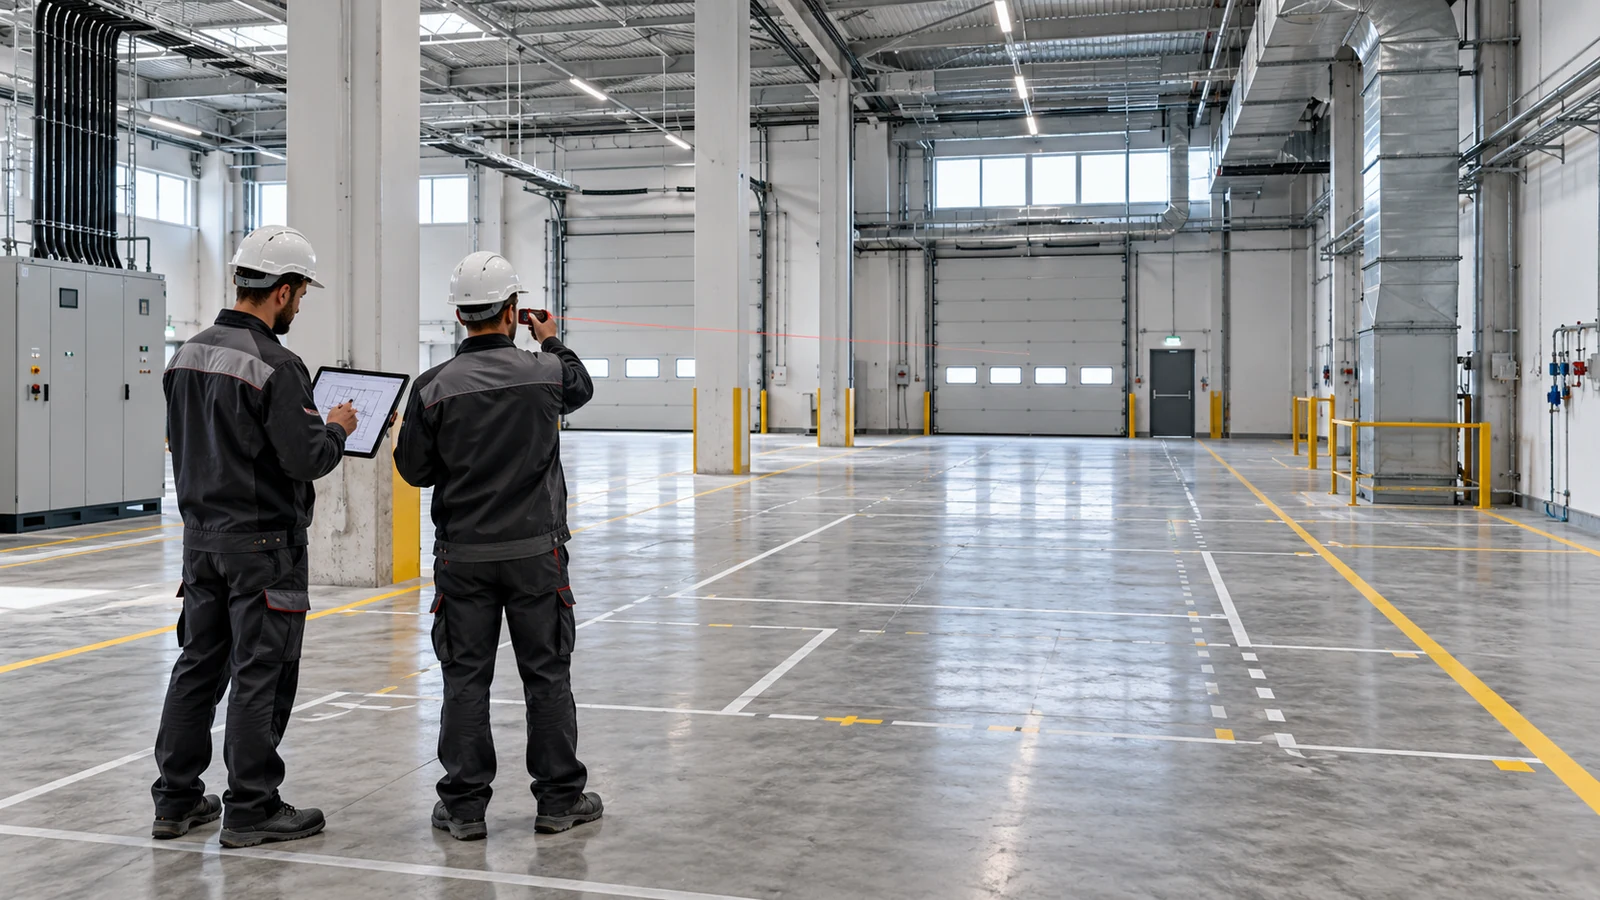
Даже правильно рассчитанная линия может не разместиться в цехе без изменений здания. Поставщику передают актуальный план и результаты обследования, а не только наружные размеры свободной зоны.
Проверяют:
- пути доставки модулей от въезда на территорию до места монтажа;
- размеры ворот, повороты, грузоподъёмность пола и возможности подъёмных средств;
- колонны, фермы, существующие сети и ограничения по высоте;
- проходы операторов, эвакуационные маршруты и сервисные зоны;
- места подключения энергии, сжатого воздуха, воды, канализации и вытяжки;
- зоны загрузки, разгрузки, хранения порошка, оснастки и готовых изделий;
- возможность безопасного обслуживания фильтров, горелок, вентиляторов и приводов;
- порядок выполнения строительных работ и остановки действующего производства.
По итогам нужна согласованная компоновка с габаритами оборудования, рабочими зонами и точками подключения. Она становится приложением к договору и основой для подготовки площадки.
От чего зависит цена линии порошковой покраски
Цена меняется не только из-за размеров камеры и печи. На неё влияют состав технологического маршрута, степень автоматизации, тип транспорта, схема подготовки поверхности, количество цветов, система фильтрации, источник нагрева, требования к управлению, монтаж и объём документации.
Сравнивать итоговые суммы можно только после выравнивания границ поставки. В одном предложении могут быть включены транспортировка, воздуховоды, кабельные трассы и пусконаладка, в другом — только основные модули. Дешевле на первой странице не всегда означает дешевле введённую в эксплуатацию линию.
Полезно запросить раздельную стоимость:
- основного оборудования;
- опций и стартового комплекта оснастки;
- упаковки, доставки и разгрузки;
- монтажа и шеф-монтажа;
- пусконаладки и обучения;
- расходных материалов и запасных частей;
- работ, которые должен выполнить заказчик.
Как сравнить коммерческие предложения
Сведите предложения в одну таблицу и потребуйте пояснить все пропуски. Особенно внимательно проверяйте формулировки «по согласованию», «при необходимости» и «обеспечивает заказчик»: без расшифровки они переносят риск на этап монтажа.
| Критерий | Что должно быть указано | Что проверить |
|---|---|---|
| Исходные данные | Номенклатура, масса, выпуск, режим работы | Совпадают ли данные с вашим заданием |
| Производительность | Расчёт по изделиям и подвеске | Назван ли ограничивающий участок |
| Состав линии | Модули, опции, количество постов | Нет ли пропущенной операции |
| Компоновка | План, высоты, проходы, сервисные зоны | Размещается ли линия в реальном цехе |
| Энергоресурсы | Требуемая мощность и параметры подключений | Доступны ли ресурсы на площадке |
| Границы поставки | Монтаж, воздуховоды, кабели, фундаменты, разгрузка | Кто оплачивает и выполняет каждую работу |
| Управление | Режимы, рецепты, блокировки, архивы | Все ли нужные функции включены |
| Приёмка | FAT, испытательные изделия, протоколы | Определены ли измеримые критерии |
| ПНР | Объём работ и обязанности сторон | Что должно быть готово к приезду инженеров |
| Документация | Паспорта, схемы, руководства, перечни | На каком языке и в каком виде передаётся |
| Гарантия и сервис | Условия, исключения, порядок обращения | От какого события начинается срок |
| Срок проекта | Проектирование, производство, доставка, монтаж | Названы ли зависимости и контрольные точки |
Что проверить у производителя до договора
Поставщик должен уметь объяснить расчёт, а не только показать каталог. Попросите представить предварительную компоновку, баланс производительности, перечень потребителей энергии и список исходных данных, которые ещё требуют уточнения.
Полезные вопросы:
- кто отвечает за технологию, механику, электрику и запуск;
- какие узлы производятся, а какие комплектуются сторонними изделиями;
- можно ли увидеть работающую линию или результаты заводских испытаний;
- как организованы запасные части и техническая поддержка;
- что произойдёт, если фактические изделия отличаются от исходных образцов;
- какие изменения допускаются после утверждения компоновки;
- кто оформляет исполнительную документацию после монтажа;
- какие данные и персонал должен предоставить заказчик для испытаний.
Само наличие собственного производства не заменяет проработанного проекта. Оценивать нужно связку «расчёт — конструкция — монтаж — запуск — сервис» и прозрачность ответственности на каждом этапе.
Что закрепить в договоре и приложениях
Техническое задание, согласованная компоновка, спецификация и матрица ответственности должны иметь статус приложений к договору. Для каждой позиции указывают количество, основные параметры, исполнение и границы работ.
Отдельно фиксируют:
- исходные данные и допущения расчёта;
- критерии готовности оборудования;
- порядок согласования изменений;
- этапы оплаты, привязанные к проверяемым результатам;
- комплектность заводских испытаний;
- условия доставки, разгрузки, хранения и монтажа;
- требования к готовности площадки;
- программу пусконаладки и обучения;
- перечень передаваемой документации;
- гарантийные условия и исключения;
- порядок устранения замечаний.
Формулировка «линия должна обеспечивать качественную окраску» слишком общая. Критерии принимают по согласованным изделиям, порошковому материалу, режиму, методам контроля и производительности. Всё, что не определено до договора, стороны будут по-разному трактовать на приёмке.
Заводская приёмка: что проверить до отгрузки
FAT — заводские приёмочные испытания у изготовителя. Их задача — обнаружить несоответствия до разборки и отправки оборудования. Возможный объём зависит от того, насколько полно линию можно собрать и запустить на площадке производителя.
Программа FAT может включать:
- проверку комплектности и маркировки узлов;
- осмотр качества изготовления и доступности обслуживания;
- проверку движения транспорта без изделия и с испытательной нагрузкой;
- проверку органов управления, сигнализации и блокировок;
- имитацию штатных и аварийных сценариев;
- проверку рецептов и последовательности операций;
- сверку электрической и эксплуатационной документации;
- фиксацию замечаний, сроков и способа их устранения.
Если невозможно провести полный технологический цикл, это указывают в программе, а оставшиеся проверки переносят на площадку заказчика. Результаты оформляют протоколом с фото, измерениями и перечнем открытых замечаний.
Монтаж, пусконаладка и приёмка на площадке
До приезда оборудования заказчик завершает строительные работы, подводит согласованные коммуникации и обеспечивает доступ для разгрузки и монтажа. Готовность проверяют по совместному чек-листу. Если фундамент, питание или вентиляция не готовы, график ПНР сдвигается, даже когда оборудование доставлено вовремя.
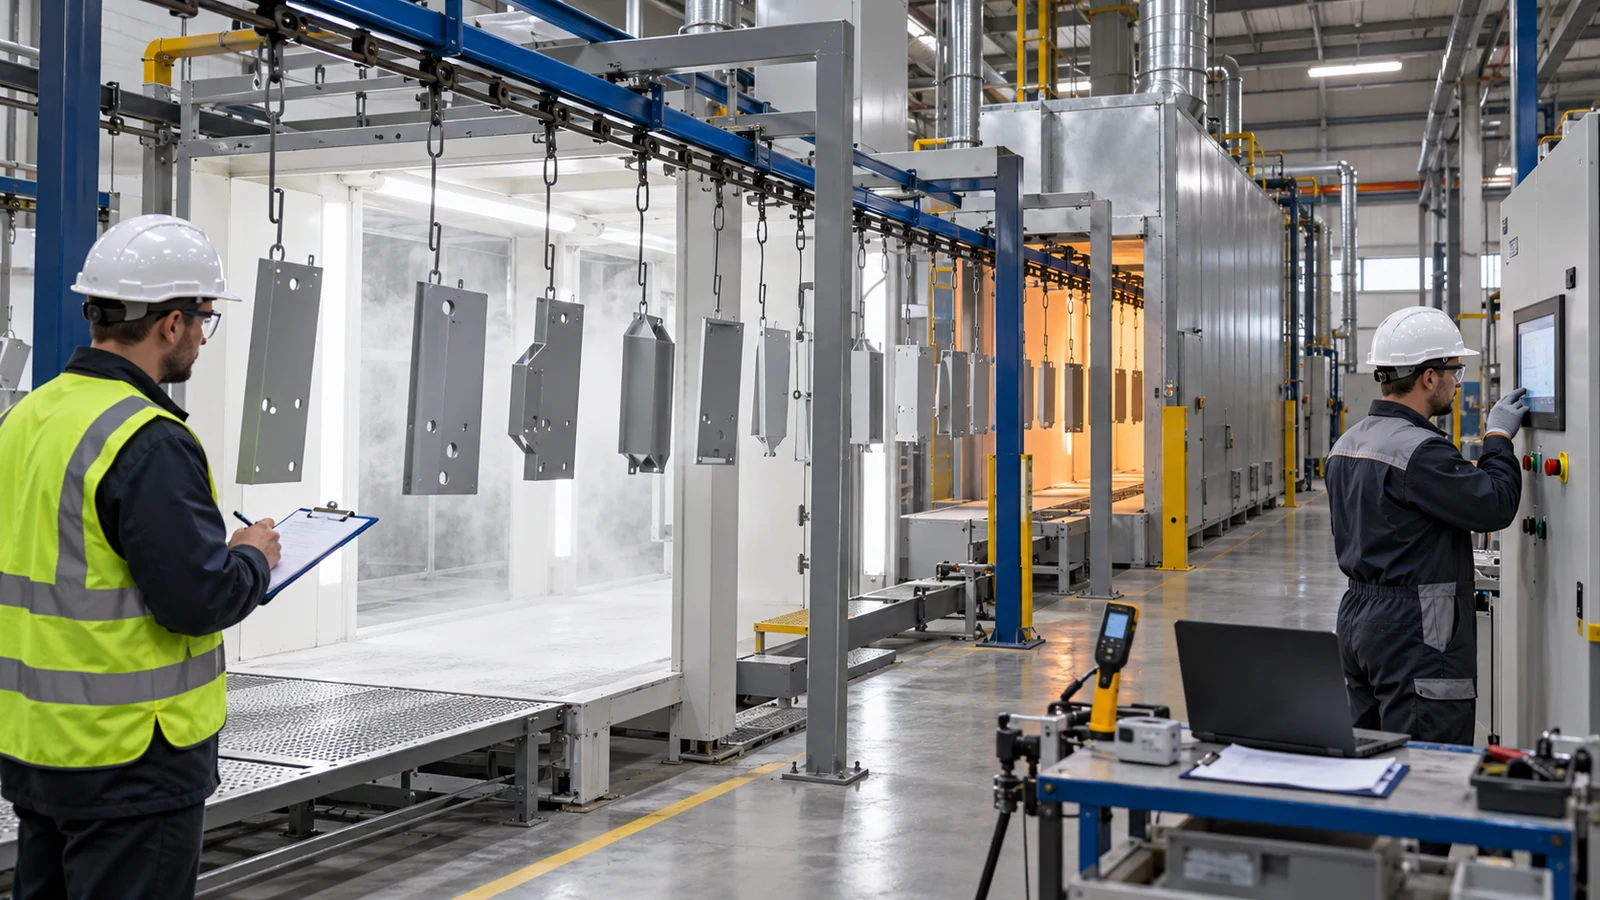
После монтажа проверяют геометрию и крепление модулей, транспорт, электрические соединения, вентиляцию, автоматику и защитные функции. Затем выполняют холостые испытания, пробный цикл и настройку на согласованных изделиях.
SAT — приёмочные испытания на площадке заказчика. Здесь подтверждают работу линии в реальных условиях. Программа должна определять:
- какие изделия и порошковые материалы используются;
- кто готовит детали и отвечает за их исходное состояние;
- какой выпуск и продолжительность испытания требуются;
- какие параметры процесса регистрируются;
- какими методами оценивается покрытие;
- что считается успешной приёмкой;
- как оформляются отклонения и повторные испытания.
Пусконаладка заканчивается не первым окрашенным изделием, а подтверждением согласованных режимов, передачей документации и обучением персонала. Операторы должны уметь запускать и останавливать линию, выбирать рецепты, выполнять переналадку и распознавать сообщения системы. Службе эксплуатации нужны регламенты обслуживания и перечень быстроизнашиваемых компонентов.
Какие документы и запасные части получить
Состав документации согласуют до заказа. В зависимости от проекта в комплект могут входить:
- паспорта и руководства по эксплуатации;
- компоновочные и монтажные чертежи;
- электрические и пневматические схемы;
- перечни подключений и потребителей;
- спецификации покупных компонентов;
- программы и инструкции по резервному копированию, если это предусмотрено договором;
- регламенты обслуживания;
- перечень запасных и быстроизнашиваемых частей;
- протоколы испытаний и акты обучения;
- исполнительные изменения, внесённые при монтаже.
Стартовый комплект запасных частей выбирают по критичности узла, сроку поставки и условиям эксплуатации. Его разумно определить вместе с сервисной службой до запуска, а не после первой остановки.
Типичные ошибки при закупке
Запрашивать цену без матрицы изделий
Поставщики делают разные допущения, и предложения нельзя сравнить. После уточнения номенклатуры меняются габариты, мощность и состав линии.
Покупать отдельные узлы без расчёта общего потока
Камера, печь и транспорт могут быть работоспособны по отдельности, но не обеспечивать общий такт. В результате линия простаивает у самого медленного участка.
Не разделять поставку и работы заказчика
Воздуховоды, кабели, фундаменты, разгрузка или интеграция могут оказаться вне цены. Эти расходы проявляются после подписания договора.
Откладывать компоновку до изготовления
Позднее обнаруживаются колонны, недостаточная высота, пересечение маршрутов и отсутствие сервисных проходов. Изменение готового оборудования дороже корректировки проекта.
Принимать линию только по внешнему виду
Необходимо проверить функции, блокировки, транспорт, режимы и документацию. Технологический результат подтверждают на согласованных изделиях и материалах.
Не планировать обучение и обслуживание
Даже автоматическая линия требует правильной навески, очистки, смены цвета, контроля и регламентных работ. Ошибки персонала быстро снижают стабильность процесса.
Частые вопросы
Можно ли получить точную цену линии по габаритам самой большой детали?
Нет. Максимальные габариты определяют проёмы и часть размеров оборудования, но цена зависит также от массы и выпуска, подготовки поверхности, транспорта, количества цветов, автоматизации, источника нагрева, площадки и объёма монтажа.
Что отправить производителю для предварительного расчёта?
План помещения, матрицу изделий, чертежи или фотографии, массу и габариты, производственную программу, требования к покрытию, данные по порошковым материалам, частоту смены цвета и параметры доступных энергоресурсов.
Нужен ли FAT, если линия всё равно будет испытываться после монтажа?
Да, если конструкция проекта позволяет провести содержательную заводскую проверку. FAT помогает обнаружить проблемы с комплектностью, транспортом, управлением и документацией до отгрузки. Проверки, которые требуют реальных коммуникаций и полного технологического цикла, выполняют при SAT.
Можно ли покупать линию частями у разных поставщиков?
Можно, но заказчик принимает на себя функцию интегратора. Потребуется согласовать интерфейсы, производительность, блокировки, монтаж и общие критерии приёмки. Без единого ответственного риск несовместимости выше.
Когда можно считать линию введённой в эксплуатацию?
Не после доставки и не после первого запуска. Условия определяет договор: обычно требуется завершить монтаж и ПНР, выполнить программу испытаний, закрыть критические замечания, передать документацию и обучить персонал.
Главное
Чтобы обоснованно выбрать и купить линию порошковой покраски, нужно сравнивать не названия модулей, а весь проект: исходные данные, расчёт потока, компоновку, границы поставки, приёмочные критерии, монтаж, ПНР и сервис. Чем точнее эти условия зафиксированы до договора, тем меньше решений придётся принимать уже на остановленной или неподготовленной площадке.
Для предварительной проработки комплексной линии порошкового окрашивания подготовьте план цеха, перечень изделий с габаритами и массой, программу выпуска, требования к покрытию и данные по энергоресурсам. Эти материалы можно направить специалистам «Феррум» вместе с имеющимся техническим заданием: они помогут проверить полноту исходных данных и определить вопросы, которые нужно закрыть до расчёта.