

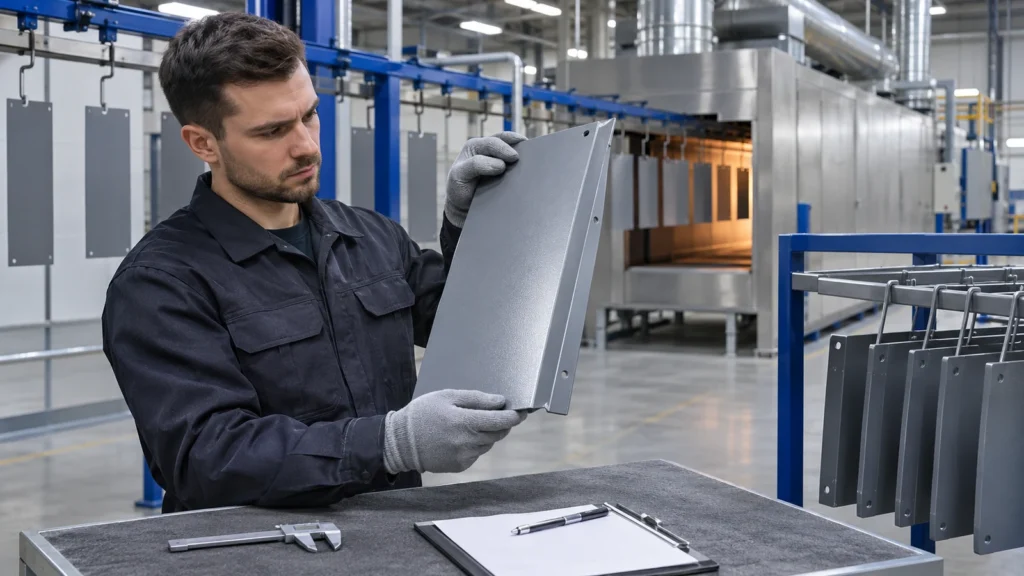
Одинаковый внешний дефект может возникнуть на разных этапах порошковой покраски. Шагрень бывает связана с толщиной слоя, свойствами порошка или режимом нагрева; кратеры — с загрязнением поверхности, несовместимостью материалов или состоянием оборудования; отслоение — с подготовкой металла, полимеризацией либо сочетанием этих факторов. Поэтому исправлять брак одной регулировкой пистолета или повышением температуры рискованно.
Рабочий подход начинается не с догадки, а с фиксации фактов: где расположен дефект, на каких изделиях и партиях он повторяется, какова толщина покрытия, чем подготовлена поверхность и какую температуру фактически набрало изделие. После этого причины проверяют по одной. Такая последовательность помогает устранить источник проблемы, а не временно скрыть её проявление.
Почему внешний вид ещё не указывает на причину
Порошковое покрытие формируется цепочкой взаимосвязанных операций: изготовление и хранение деталей, подготовка поверхности, сушка, подвеска, нанесение порошка, полимеризация, охлаждение и обращение с готовым изделием. Ошибка на раннем этапе может проявиться только после выхода из печи.
Например, поры после полимеризации не обязательно означают неисправность печи. Газ может выходить из литого или пористого металла, влага — оставаться в полостях, а слишком толстый слой — затруднять выход летучих компонентов. Так же и плохая адгезия не доказывает недогрев: покрытие может быть полностью отверждено, но держаться на загрязнённой или плохо подготовленной поверхности.
Поэтому дефект рассматривают как симптом. Задача диагностики — определить этап, на котором появилась причина, и подтвердить её измерением или воспроизводимым пробным запуском.
Что сделать сразу после обнаружения брака
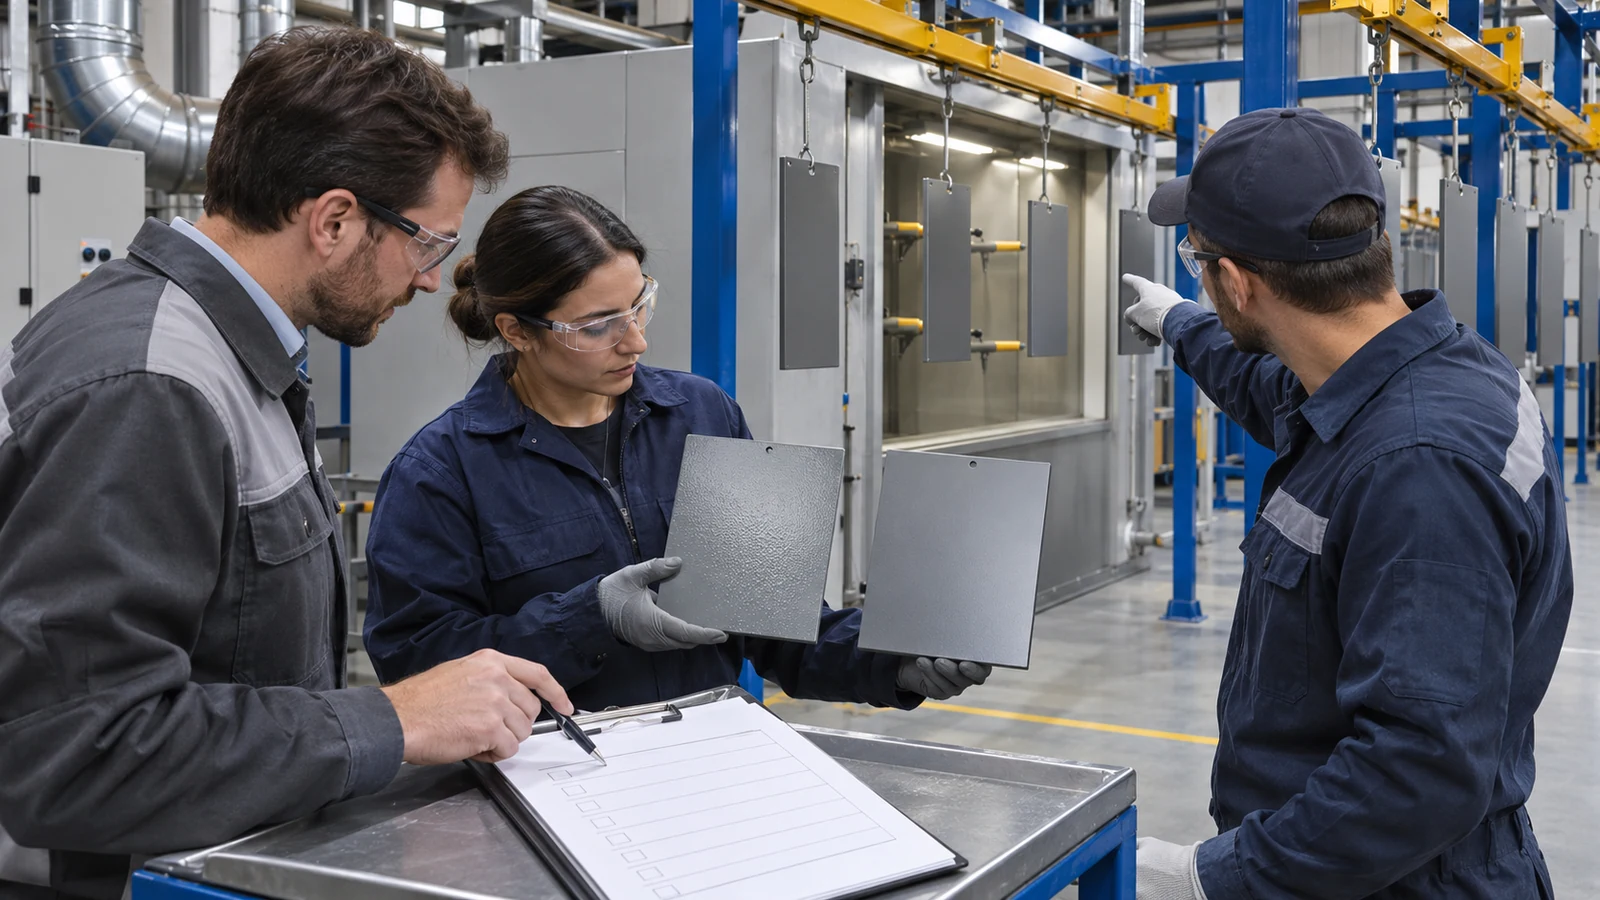
Первое действие — отделить подозрительную партию и сохранить несколько характерных образцов. Если дефект стереть, зашлифовать или перекрасить до осмотра, часть диагностической информации будет потеряна.
Для первичного разбора фиксируют:
- обозначение изделия, материал, толщину стенки и способ изготовления;
- место дефекта на детали и его ориентацию относительно подвески, пистолетов и воздушного потока;
- номер партии и срок хранения порошка, долю возвратного материала, если он используется;
- схему подготовки поверхности, концентрации и состояние рабочих растворов по принятой на предприятии карте контроля;
- настройки нанесения, тип сопла, расстояние до изделия и скорость движения конвейера;
- толщину покрытия в нормальных и дефектных зонах;
- фактический температурный профиль изделия, если он регистрировался;
- время появления проблемы и изменения, сделанные перед этим в материале, оборудовании или маршруте.
Полезно сравнить дефектную деталь с заведомо хорошей, изготовленной при известных параметрах. Такое сравнение быстрее показывает, изменилась ли геометрия изделия, подготовка, порошок, нанесение или тепловой режим.
Алгоритм диагностики дефектов порошковой покраски
1. Описать дефект без предположения о причине
Вместо формулировки «плохой порошок» записывают наблюдаемую картину: круглые углубления с выраженным краем, мелкие поры, локальное отслоение, непрокрас в углублениях, изменение блеска или повышенная шероховатость. Указывают размер, количество и распределение дефектов.
2. Проверить повторяемость
Если проблема возникает на одной детали, изучают конкретную поверхность, сварной шов, литую зону, следы смазки и контакт с подвесом. Если дефект повторяется на нескольких изделиях в одинаковом месте, вероятнее влияние геометрии, положения пистолетов, воздушного потока или нагрева. Если брак появляется на разных деталях после определённого времени, проверяют изменение процесса и состояние оборудования.
3. Разделить процесс на этапы
Причины удобно искать в пяти группах:
- металл и изготовление детали;
- очистка и химическая подготовка;
- нанесение порошка и заземление;
- нагрев и полимеризация;
- охлаждение, транспортировка и упаковка.
Такое деление не позволяет сразу обвинить участок, на котором дефект стал видимым.
4. Выполнить базовые измерения
Минимальный набор зависит от изделия и требований к покрытию, но обычно включает толщину плёнки, адгезию подходящим методом, состояние поверхности до окрашивания и температурный профиль металла. Для электростатического нанесения дополнительно проверяют электрический контакт подвесов и изделий по требованиям изготовителя оборудования.
5. Сопоставить данные с документацией
Толщину, условия хранения, допустимый состав возвратного порошка и режим отверждения сверяют с техническим листом конкретного материала. Температура воздуха в камере не заменяет температуру изделия: отсчёт выдержки должен опираться на фактический нагрев металла и рекомендации производителя порошка. Подробнее этот принцип разобран в статье о полимеризации порошковой краски.
6. Менять по одному фактору
Одновременное изменение напряжения, подачи порошка, температуры и скорости конвейера может дать визуальное улучшение, но не покажет, какое действие помогло. Для пробного запуска выбирают одну проверяемую гипотезу, сохраняют остальные параметры и сравнивают результат с контрольным образцом.
7. Закрепить найденное решение
После подтверждения причины обновляют технологическую карту, диапазоны контроля и действия оператора при отклонении. Если решение осталось только в устной договорённости, дефект обычно возвращается после смены партии, оператора или номенклатуры.
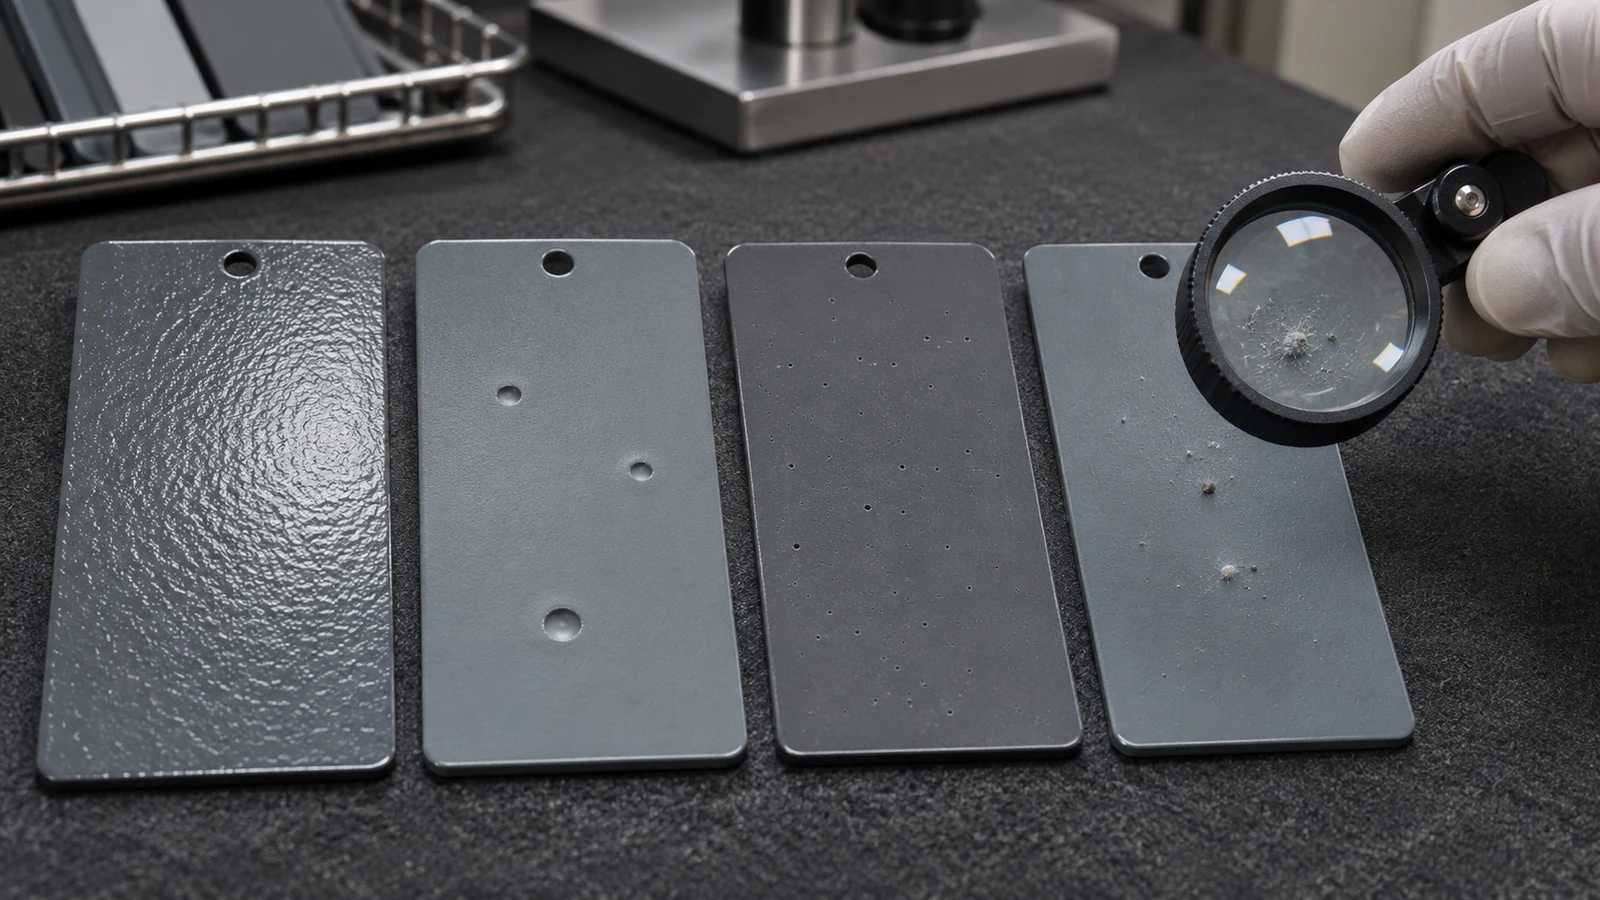
Матрица: дефект, возможные причины и проверка
| Дефект | Возможные причины | Что проверить | Первое безопасное действие |
|---|---|---|---|
| Шагрень, неровное растекание | Неподходящая или неравномерная толщина; особенности порошка; нестабильный нагрев; неправильное хранение материала | Карту толщины, технический лист порошка, температуру металла, состояние и срок хранения | Сравнить дефектную деталь с контрольной при неизменных настройках и измерить толщину |
| Кратеры, «рыбий глаз» | Масло, силикон, смазка или другое загрязнение; несовместимый порошок; загрязнённый воздух или оборудование | Чистоту поверхности, сжатого воздуха, камеры, шлангов и системы возврата; историю смены материала | Изолировать источник загрязнения и выполнить пробу на чистой детали с отдельной порцией порошка |
| Мелкие поры и пузырьки | Выход газа из литья или оцинкованной поверхности; остаточная влага; слишком толстая плёнка; загрязнение или остатки подготовки | Материал и пористость детали, сушку, толщину, полости и швы, температурный профиль | Проверить образец с контролируемой подготовкой и толщиной; не маскировать поры дополнительным слоем |
| Отслоение, слабая адгезия | Масло, окалина, ржавчина; нарушение подготовки; загрязнение после мойки; недостаточное отверждение | Чистоту и состояние металла, параметры подготовки, время между операциями, профиль металла, толщину | Разделить проверку адгезии к металлу и проверку полноты полимеризации |
| Непрокрас в углублениях | Эффект клетки Фарадея; неверная траектория и сопло; высокий заряд; плохой контакт подвеса; неподходящая подача | Геометрию, положение пистолетов, настройки заряда и воздуха, заземление, чистоту подвесов | Отработать отдельный рецепт нанесения на контрольной детали сложной формы |
| Избыточная толщина и наплывы | Слишком большая подача; малая скорость перемещения; повторное нанесение; накопление порошка на кромках | Карту толщины, скорость линии и пистолетов, число проходов, распределение факела | Снизить локальное накопление, изменяя один параметр за пробу |
| Включения, сор и точки | Пыль на детали; загрязнённая камера или печь; осыпание с конвейера; посторонний материал в порошке | Чистоту деталей, подвесов, камеры, фильтров, воздуховодов и зоны охлаждения | Найти источник по форме и расположению включений, очистить соответствующий участок |
| Разница цвета или блеска | Разная толщина; неодинаковый режим отверждения; смешение партий или несовместимых материалов; различная доля возврата | Толщину, профиль металла, партию порошка, настройки рекуперации, условия визуальной оценки | Сравнить образцы при одинаковом освещении и одинаковых условиях нанесения и нагрева |
| Хрупкость, слабые механические свойства | Неполная или чрезмерная термообработка; неподходящий материал; нарушение толщины и подготовки | Технический лист, профиль изделия, толщину и результаты согласованного испытания | Подтвердить режим на образце, не повышая температуру без проверки |
| Повреждения после окраски | Недостаточное охлаждение; контакт деталей; жёсткая упаковка; загрязнение при транспортировке | Температуру перед разгрузкой и упаковкой, точки контакта, маршрут перемещения | Разделить производственный дефект и механическое повреждение после печи |
Матрица помогает выбрать направление проверки, но не заменяет эксперимент. Для каждого пункта возможны дополнительные причины, зависящие от порошка, материала детали и конструкции линии.
Шагрень: когда фактура становится дефектом
Небольшая фактура свойственна многим порошковым покрытиям, поэтому сначала определяют допустимый эталон. Дефектом шагрень становится тогда, когда поверхность заметно отличается от согласованного образца, неоднородна на одной детали или выходит за требования к изделию.
Диагностику начинают с карты толщины. Слишком толстая или сильно меняющаяся плёнка может растекаться неодинаково. Затем проверяют технический лист порошка, условия хранения, равномерность подачи и температурный профиль. Тяжёлая деталь и тонкая панель, проходящие по одному рецепту, нагреваются по-разному, поэтому одинаковая температура воздуха не гарантирует одинаковый результат.
Если шагрень появилась после смены партии, нельзя сразу смешивать материалы или менять несколько параметров. Сначала сравнивают контрольные панели из старой и новой партии при одинаковых условиях.
Кратеры и «рыбий глаз»: искать источник загрязнения
Кратер выглядит как локальное углубление, в котором покрытие отступило от центра. Частая группа причин — вещества, мешающие смачиванию и растеканию: масло, силикон, смазка, загрязнение сжатого воздуха, остатки чистящих средств или несовместимый материал в системе нанесения.
Важно определить границы проблемы. Кратеры только на отдельных местах детали указывают на локальный контакт или загрязнение поверхности. Дефект на разных изделиях после смены цвета требует проверки камеры, шлангов, насоса, циклона и возвратного порошка. Если проблема остаётся на чистой контрольной панели при отдельной подаче материала, круг гипотез сужается до порошка и условий его нанесения.
Очистка без поиска источника часто даёт временный эффект. Нужно проследить путь детали и порошка до того места, где в процесс попадает загрязнитель.
Поры, пузырьки и дегазация металла
Поры могут образовываться, когда при нагреве из основания или слоя выходят газ и влага. Это характерно для некоторых отливок, пористых и оцинкованных поверхностей, сварных полостей и деталей, в которых после мойки осталась жидкость. Риск также меняется с толщиной покрытия и скоростью нагрева.
Для проверки сравнивают разные зоны одной детали, оценивают связь дефекта с литьём, сварными швами и закрытыми полостями, измеряют толщину и контролируют сушку. Применение специального порошка, предварительный прогрев или изменение цикла допустимы только после испытания с конкретной деталью и материалом. Универсального режима дегазации для всех изделий нет.
Отслоение и плохая адгезия
Адгезия зависит не только от полимеризации. Масло, окалина, коррозия, остатки абразива, нестабильная химическая подготовка и загрязнение после мойки могут оставить между металлом и покрытием слабый слой. Внешне проблема иногда проявляется сразу, а иногда — после механического воздействия или эксплуатации.
Диагностику разделяют на две задачи. Сначала проверяют, подготовлен ли металл и где проходит разрушение: по границе металл–покрытие, внутри покрытия или вместе с поверхностным слоем основания. Затем подтверждают температурный профиль и режим отверждения. Для оценки используют согласованный метод испытания и критерий из требований к изделию; один произвольный надрез не заменяет установленную процедуру.
Подготовка металла, камера нанесения, печь и транспорт должны работать как единая система. Базовый состав такого участка описан в статье об оборудовании для порошковой покраски.
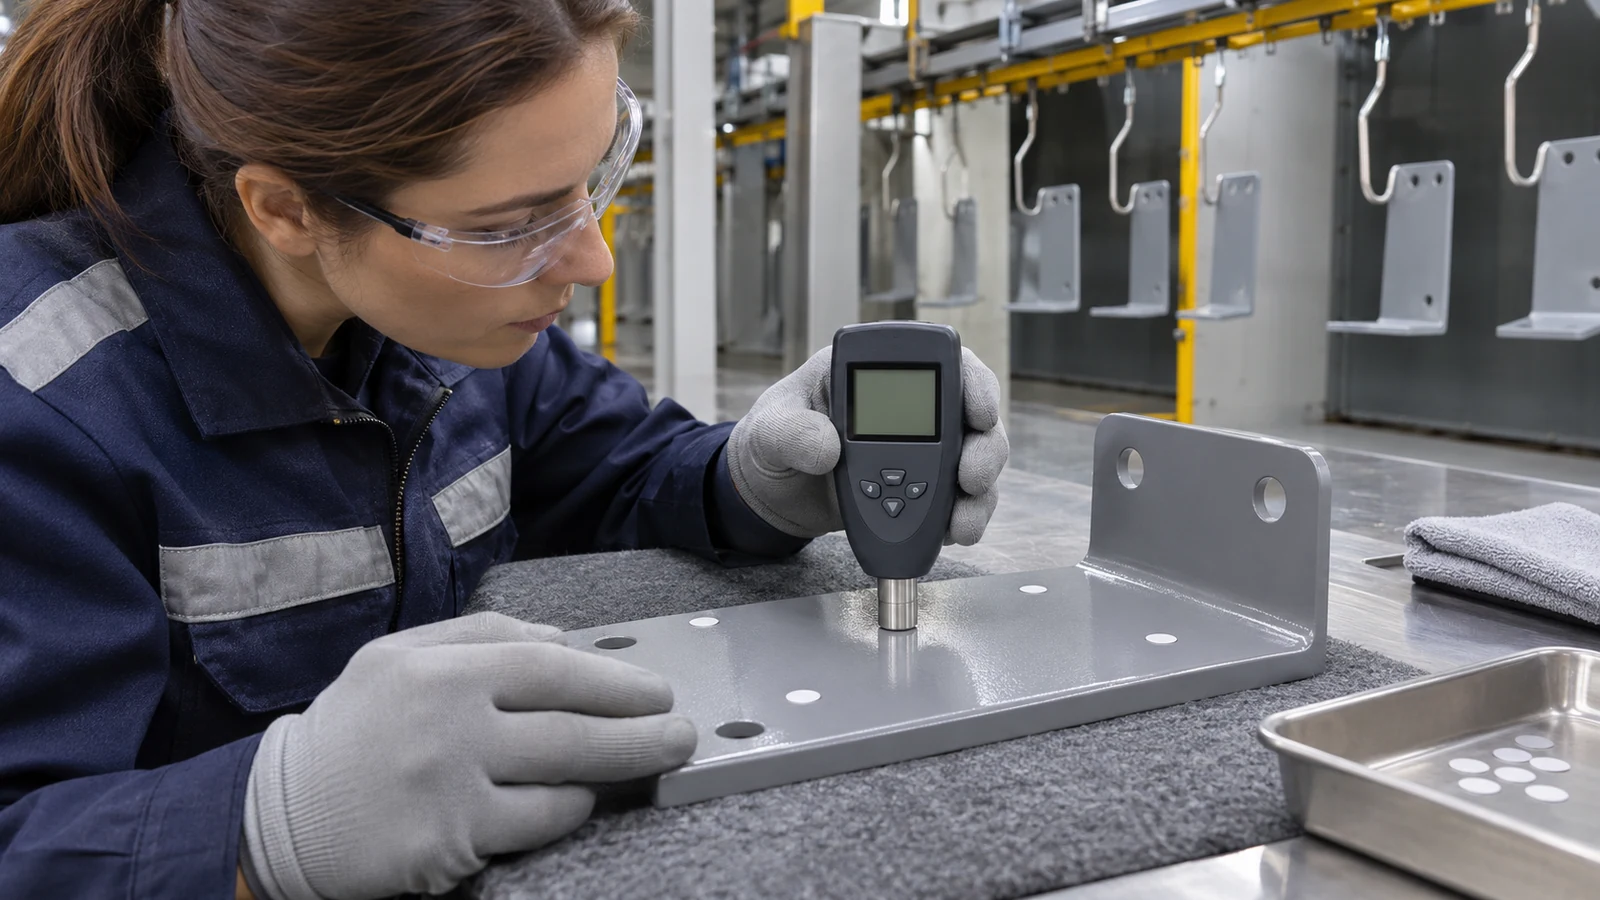
Непрокрасы, кромки и сложная геометрия
Внутренние углы, глубокие карманы и близко расположенные стенки меняют электрическое поле и движение порошка. Простое повышение напряжения не всегда улучшает проникновение: в углублении оно может стать ещё хуже, а на наружных кромках слой продолжит расти.
Проверяют чистоту подвесов, электрический контакт, положение детали, форму факела, расстояние и траекторию пистолета, подачу воздуха и порошка. Для сложной номенклатуры часто нужен отдельный рецепт нанесения. Изменение параметров оценивают не только по заполнению углубления, но и по толщине на доступных поверхностях.
Если проблема повторяется серийно, анализируют компоновку постов, размещение автоматических пистолетов и скорость транспортной системы. Принципы согласования узлов разобраны в материале о составе линии порошковой покраски.
Цвет, блеск и неодинаковая поверхность
Разница оттенка и блеска может быть связана с толщиной, режимом полимеризации, партиями порошка, составом возврата и типом основания. Визуальное сравнение проводят при заданном освещении и на одинаково ориентированных образцах: разные источники света сами способны изменить восприятие цвета.
Особенно важно проверять распределение температуры в печи. Если одна сторона изделия нагревается быстрее другой, поверхность может отличаться даже при стабильном показании регулятора. Конструкция рециркуляции, загрузка и размещение деталей влияют на фактический тепловой режим. О работе этих узлов можно прочитать в статье об устройстве печи полимеризации.
Как проверить полимеризацию, а не только температуру воздуха
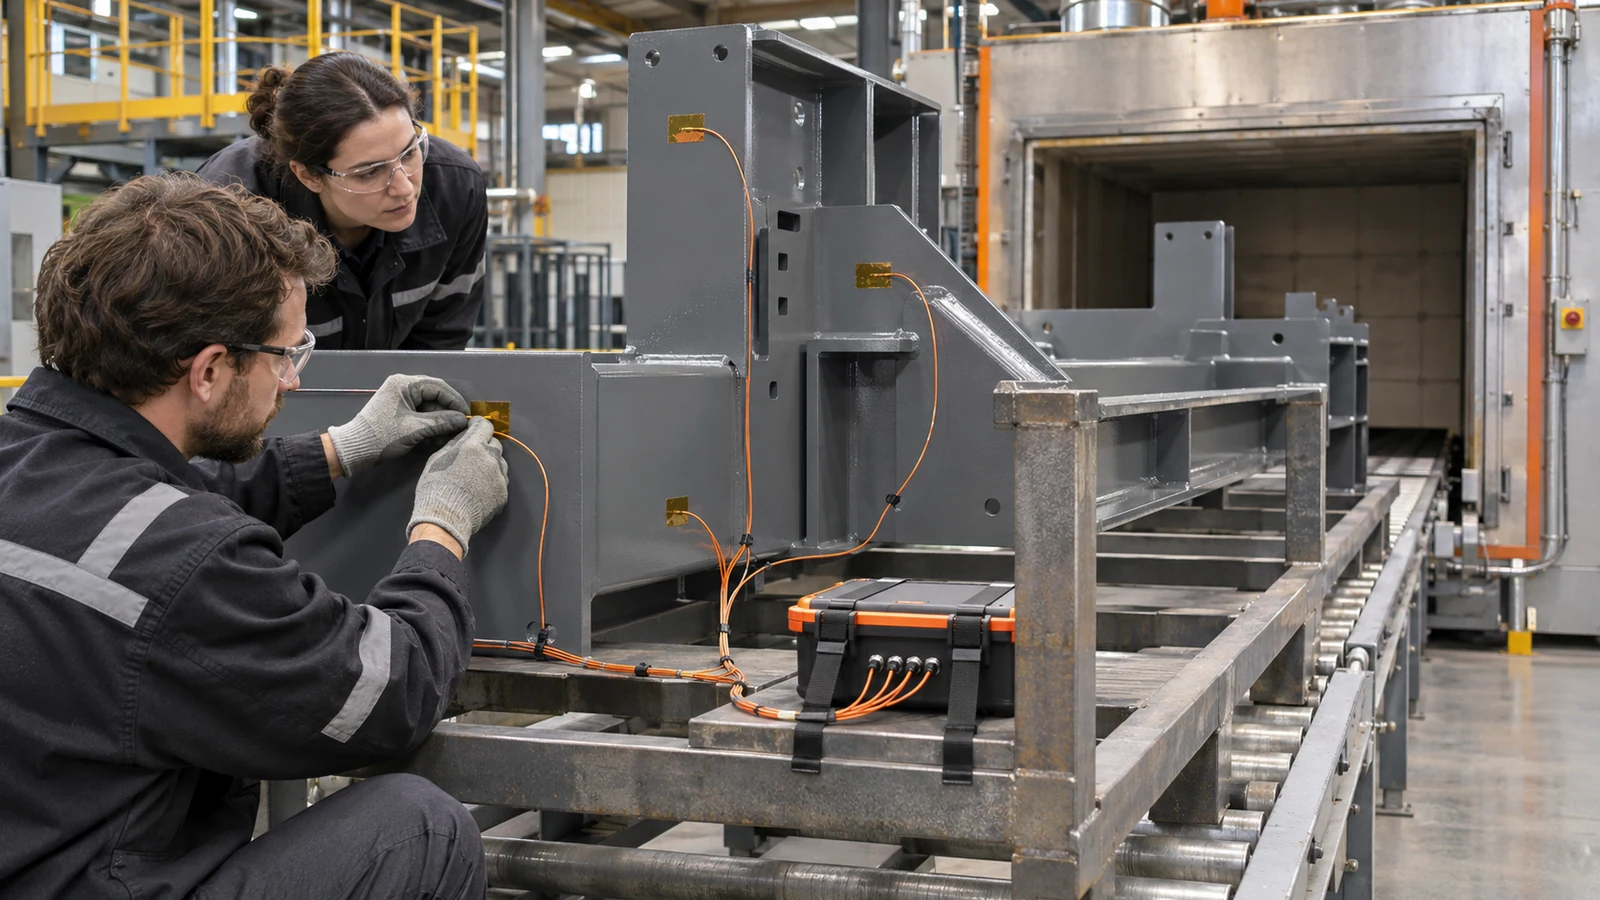
Для диагностики на изделии закрепляют датчики в характерных точках: на массивной и тонкой части, в зоне ожидаемого медленного нагрева и там, где ранее появлялся дефект. Регистратор проходит цикл вместе с деталью. Полученный профиль сопоставляют с режимом, указанным производителем порошка.
Так выявляют слишком поздний выход металла на требуемую температуру, неравномерность зон, перегрев тонких участков и влияние остановок конвейера. Настройка и защита цикла рассмотрены отдельно в статье об управлении печью полимеризации.
Какие данные действительно нужны для разбора брака
Фотографии полезны, но по одному снимку надёжно установить причину обычно нельзя. Для технического разбора готовят пакет данных:
- общий вид изделия и крупный план дефекта при боковом освещении;
- материал, способ изготовления, габариты и масса детали;
- место дефекта на схеме изделия;
- тип подготовки поверхности и результаты текущего контроля;
- наименование и партия порошка, технический лист и условия хранения;
- карта толщины покрытия по нескольким точкам;
- настройки нанесения и данные о подвесах;
- график температуры изделия за цикл;
- последовательность событий перед появлением дефекта;
- хороший образец или данные стабильной партии для сравнения.
Чем точнее зафиксирован процесс, тем меньше приходится проверять случайные гипотезы.
Когда причина связана с оборудованием
Оборудование становится вероятным источником, если дефект повторяется в определённой зоне линии, связан с конкретным пистолетом, положением подвеса, участком печи или временем работы фильтров. Признаками могут быть систематическая разница толщины, нестабильная подача, загрязнение при смене цвета, дрейф температурного профиля и повторяющиеся остановки.
Однако модернизацию нельзя назначать только по внешнему виду покрытия. Сначала подтверждают связь дефекта с узлом, проверяют обслуживание и воспроизводят результат. При устойчивой проблеме анализируют не отдельный агрегат, а согласование производительности подготовки, нанесения, печи и транспорта. Для серийного участка это может потребовать пересмотра комплектации линии порошковой окраски или теплового режима печи полимеризации.
Как не допустить повторения дефекта
После устранения причины вводят контроль, который обнаружит отклонение до выпуска большой партии. В карту процесса включают только параметры, влияющие на результат и доступные для регулярной проверки.
Практический план может содержать:
- эталон внешнего вида и правила освещения при осмотре;
- точки и периодичность измерения толщины;
- контроль подготовки и сушки поверхности;
- проверку чистоты подвесов и электрического контакта;
- утверждённые рецепты нанесения для групп изделий;
- правила обращения с первичным и возвратным порошком;
- периодическое профилирование печи на характерной загрузке;
- журнал отклонений, смен материала и обслуживания;
- порядок изоляции партии и ответственных за решение.
Контрольный план должен учитывать номенклатуру. Режим, подтверждённый на тонкой панели, нельзя автоматически переносить на массивную сварную раму.
Частые ошибки при устранении брака
Повышать температуру без профилирования
Это может изменить внешний вид, но создать перегрев тонких участков и не решить проблему тяжёлой детали. Нужен график температуры металла.
Добавлять порошок поверх дефекта
Дополнительный слой не удаляет масло, влагу, газ из пор или слабую подготовку. Он способен сделать поры и отслоение выраженнее.
Менять все настройки одновременно
Результат нельзя связать с конкретным действием, а найденный режим трудно повторить.
Оценивать толщину в одной точке
Среднее значение не показывает локальный непрокрас в углублении или накопление на кромке. Нужна карта измерений по характерным зонам.
Считать любой внешний дефект проблемой порошка
Материал — только одно звено процесса. До вывода проверяют основание, подготовку, оборудование и фактический цикл полимеризации.
Вопросы и ответы
Можно ли перекрасить деталь с дефектом порошкового покрытия?
Иногда можно, но способ ремонта зависит от причины, требований к изделию и состояния первого слоя. Если есть загрязнение, слабая адгезия или газовыделение, нанесение нового слоя без удаления причины не даст устойчивого результата. Технологию ремонта согласуют для конкретной системы покрытия.
Как отличить недополимеризацию от плохой подготовки поверхности?
По внешнему виду — не всегда. Проверяют температурный профиль изделия и режим из технического листа, а отдельно оценивают чистоту, подготовку и характер разрушения покрытия. Эти проверки дополняют, а не заменяют друг друга.
Всегда ли шагрень считается браком?
Нет. Допустимая фактура зависит от порошка, назначения изделия и согласованного эталона. Браком считают несоответствие установленным требованиям, а не само наличие микрорельефа.
Почему дефект появляется только на массивных деталях?
Массивный металл медленнее набирает температуру, а литые и сварные конструкции могут иметь поры и полости. Нужно сравнить температурные профили, материал и подготовку тонких и массивных изделий.
Достаточно ли фотографии, чтобы определить причину?
Фотография помогает классифицировать проявление, но обычно не подтверждает источник. Для вывода нужны параметры подготовки, нанесения, толщина, температурный профиль и история партии.
Следующий шаг
Для технического разбора подготовьте фотографии общего вида и дефекта, материал и габариты изделия, наименование порошка, карту толщины, описание подготовки поверхности, настройки нанесения и температурный профиль металла. По этим данным специалисты «Феррум» смогут отделить вероятные причины, определить необходимые контрольные испытания и оценить, требуется ли корректировка процесса, печи или линии порошковой окраски.